Hydro-Dehnspanndorne: wie sie funktionieren, wo sie passen und wie man einen spezifiziert
Ein Hydro-Dehnspanndorn spannt das Werkstück in seiner Bohrung. Durch Drehen einer Druckschraube wird das im Dorngrundkörper eingeschlossene Öl unter Druck gesetzt; das Öl weitet eine dünnwandige Dehnbuchse gleichmäßig über 360°, sodass das Werkstück auf seiner eigenen Bohrung zentriert und zum Schleifen, Drehen, für die Verzahnungsbearbeitung oder zum Messen gehalten wird. Da jeder Dorn für eine bestimmte Bohrung gebaut wird, fertigt Mongtec sie auf Bestellung.
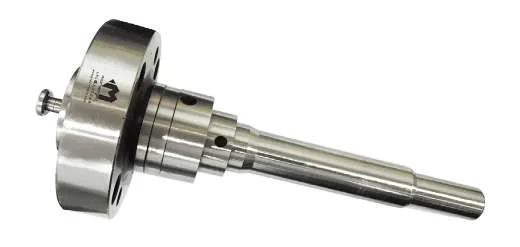
Mongtec Hydro-Dehnspanndorn mit Flanschaufnahme. Die Druckschraube an der Stirnseite betätigt die Spannung; jeder Dorn wird für das Werkstück des Kunden gebaut.
So funktioniert er
Druckschraube
Das Drehen der Schraube drückt einen Kolben in eine abgedichtete Ölkammer im Grundkörper.
Dehnbuchse
Der Öldruck wirkt auf eine dünnwandige Buchse, die sich elastisch um einen sehr kleinen Betrag nach außen verformt — gleichmäßig über ihren gesamten Umfang und ihre Länge.
Ergebnis
Das Werkstück ist auf seiner Bohrung mit gleichmäßiger Anlage zentriert, nicht an drei oder sechs Punkten. Wird die Schraube gelöst, federt die Buchse zurück und das Werkstück lässt sich abnehmen.
Die Aufweitung ist klein: Die maximale Aufweitung darf 0,3–0,5 % des Spanndurchmessers nicht überschreiten. Daher kommt die Genauigkeit, und deshalb muss die Bohrung fertigbearbeitet sein — Mongtec gibt für die Werkstückbohrung IT7 oder besser über die Spannlänge vor.
Hydraulisch oder mechanisch?
Hydraulisch
Mechanisch (Kegelhülse / segmentiert)
Spannung
Öldruck auf eine durchgehende dünne Buchse
Ein Kegel oder eine Zugstange weitet eine geschlitzte Hülse oder Segmente
Zentrierung
Am höchsten — gleichmäßige Anlage über 360°
Gut; abhängig von Segmenten und Kegel
Spannbereich
Klein — höchstens 0,3–0,5 % des Spanndurchmessers; eine Buchse je Bohrungsgröße
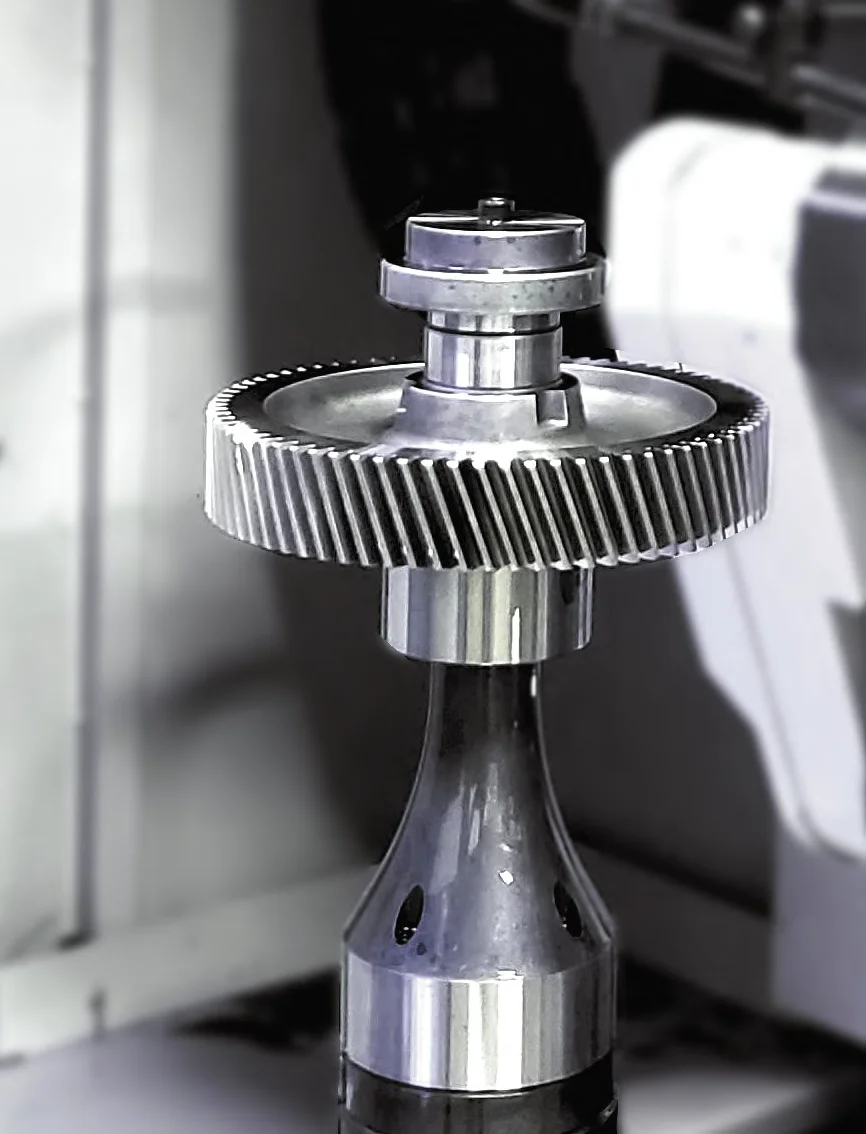
Verzahnungsschleifen — das Zahnrad wird auf seiner Bohrung aufgenommen, sodass die Zähne konzentrisch zu der Bohrung geschliffen werden, die später auf der Welle läuft.
Verzahnungsmessung — gemessen wird auf derselben Bezugsbasis wie bearbeitet.
Außenrundschleifen von Hülsen, Buchsen und Ringen.
Fertigdrehen von Teilen, die konzentrisch zur Bohrung sein müssen, einschließlich dünnwandiger Teile, die sich unter Backendruck verformen.
Wechselbare Dehnbuchsen
Eine Teilefamilie mit mehreren Bohrungsgrößen braucht nicht immer mehrere Dorne. Mongtec-Dorne können mit wechselbaren Buchsen auf einem Grundkörper gebaut werden, sodass ein Wechsel der Bohrungsgröße ein Buchsenwechsel ist und kein neuer Dorn mit neuem Einrichten.
Gute Praxis
Den Dorn nie ohne aufgesetztes Werkstück unter Druck setzen — die Buchse kann überdehnt und beschädigt werden.
Das Werkstück sollte die Spannlänge abdecken. Ein Teil, das nur auf einem Teil der Buchse sitzt, wird auch nur dort gehalten.
Bohrung und Buchse sauber halten. Ein Span unter der Buchse ist ein Rundlauffehler, den Sie am Teil messen.
Unterbrechungen in der Bohrung — Passfedernuten, Querbohrungen, Verzahnungen — bitte schon bei der Anfrage angeben. Sie verändern die Konstruktion.
Was in die Anfrage gehört
Hydro-Dehnspanndorne werden um das Werkstück herum konstruiert, die Zeichnung leistet also den Großteil der Arbeit: Bohrungsdurchmesser und Toleranz, Bohrungslänge, die Anlagefläche des Werkstücks, die Bearbeitung (Schleifen, Drehen, Verzahnung, Messen), die Maschine und die Aufnahme des Dorns (zwischen Spitzen, auf einem Spindelflansch oder auf einem Kegel), der benötigte Rundlauf und die Losgröße. Mongtec kalkuliert jeden Dorn anhand dieser Zeichnung.
Eine Druckschraube setzt das im Grundkörper eingeschlossene Öl unter Druck. Das Öl weitet eine dünnwandige Buchse gleichmäßig über 360° und zentriert das Werkstück auf seiner Bohrung. Wird die Schraube gelöst, geht die Buchse zurück und das Werkstück kann abgenommen werden.
Wie weit dehnt sich ein Hydro-Dehnspanndorn?
Sehr wenig: Die maximale Aufweitung darf 0,3–0,5 % des Spanndurchmessers nicht überschreiten. Deshalb zentriert er so genau, und deshalb muss die Werkstückbohrung fertigbearbeitet sein.
Welche Bohrungstoleranz braucht ein Hydro-Dehnspanndorn?
Da die Aufweitung klein ist, muss die Werkstückbohrung fertigbearbeitet sein. Mongtec gibt IT7 oder besser über die Spannlänge vor.
Ist ein hydraulischer Dorn besser als ein mechanischer?
Für Schlichten, Schleifen und Messen ja: Er zentriert genauer und mit gleichmäßiger Anlage. Ein mechanischer Dorn toleriert einen größeren Bohrungsbereich und eignet sich für gröbere Bearbeitung.
Verkauft Mongtec Standard-Dehnspanndorne ab Lager?
Nein. Mongtec baut Hydro-Dehnspanndorne auf Bestellung nach der Werkstückzeichnung des Kunden, auch mit wechselbaren Buchsen, wenn eine Teilefamilie mehrere Bohrungsgrößen hat.
Mongtec prüft die Passung und erstellt das Angebot anhand von vier Angaben. Senden Sie sie an info@mongtec.com oder nutzen Sie das Anfrageformular — wir antworten innerhalb eines Arbeitstages.
Die Werkstückzeichnung mit Bohrungsdurchmesser, Toleranz und Länge.
Die Bearbeitung — Schleifen, Drehen, Verzahnungsschleifen oder Messen.
Maschine und Aufnahme — zwischen Spitzen, Spindelflansch oder Kegel.
Geforderter Rundlauf und Losgröße, damit Konstruktion und Preis zur Aufgabe passen.