C’est la question qui cause le plus d’erreurs de commande en outillage motorisé. Le modèle de machine sur la plaque signalétique ne dit rien du montage — c’est la tourelle qui décide. Et les deux systèmes ne sont pas deux variantes d’une même idée : ils se montent de façons complètement différentes.
Le BMT est un montage sur face. Le porte-outil a une bride plane qui se visse directement sur une portée usinée du disque de tourelle, avec un accouplement pour l’entraînement. Le positionnement vient de cette face et de l’entraxe des vis.
Le VDI est un montage sur queue. Le porte-outil a une queue cylindrique crantée sur un côté ; la tourelle la serre par l’arrière et la tire dans un alésage. Le positionnement vient de l’alésage, et le porte-outil peut être orienté à l’angle voulu avant serrage.
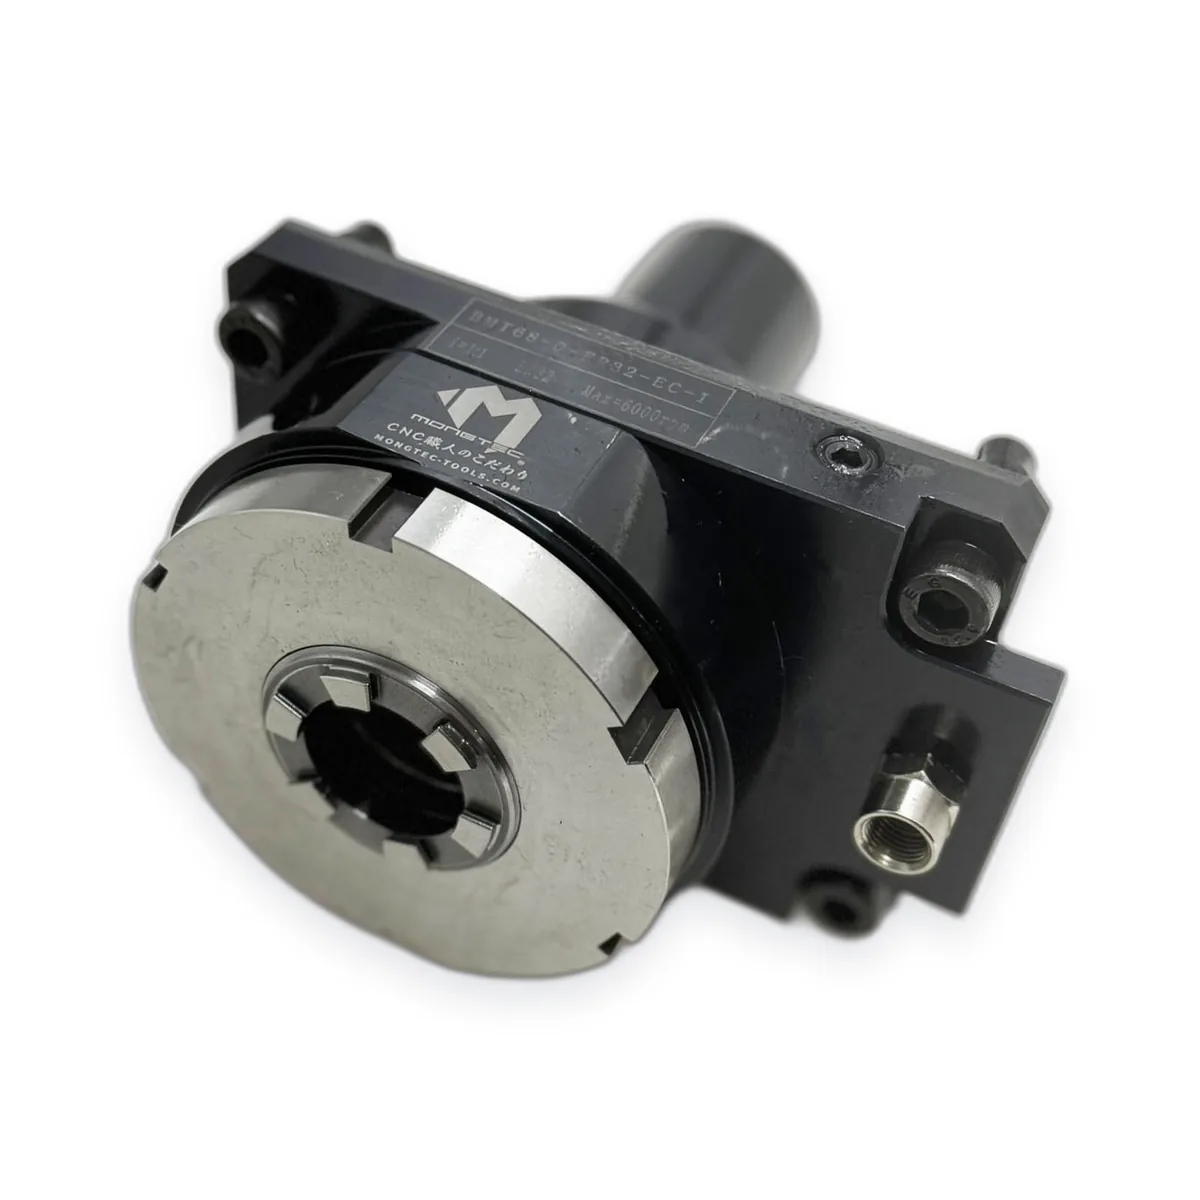
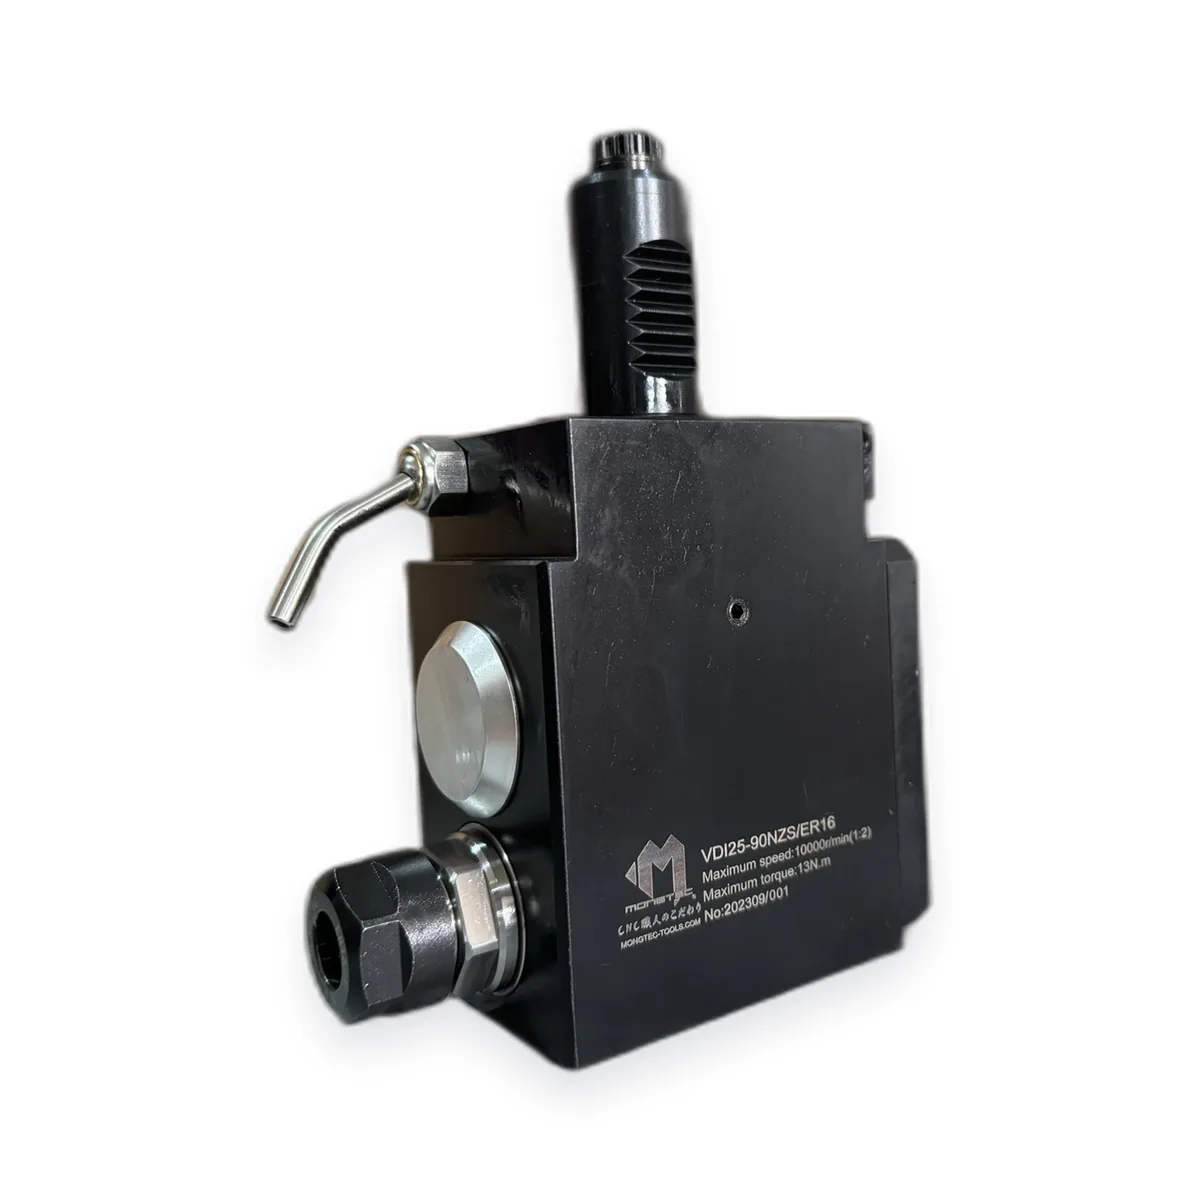
Regardez le disque de tourelle lui-même, pas la plaque signalétique. Des alésages ronds répartis sur le pourtour, chacun avec une vis de serrage à côté, c’est du VDI. Des portées planes usinées avec des trous de vis et une clavette ou un accouplement, c’est du BMT. Si le porte-outil s’engage axialement et se serre par l’arrière, c’est du VDI ; s’il pose sur la face et se plaque par des vis, c’est du BMT.
La plaque signalétique ne répondra pas. Un même modèle de tour est souvent construit avec l’une ou l’autre tourelle, selon l’année et le marché de destination.
Le VDI apporte rapidité et réglage : un poste se change vite, et le porte-outil peut être indexé à l’angle voulu avant serrage. La hauteur est donnée par la queue, ce qui simplifie le préréglage.
La force du BMT, c’est la liaison elle-même — une grande surface de contact plane tenue par plusieurs vis. C’est pourquoi on le choisit là où la rigidité et la répétabilité de l’outil motorisé priment. La contrepartie : changer un poste prend plus de temps.
Le VDI est une norme publiée : la queue et sa crémaillère sont définies (DIN 69880, aujourd’hui ISO 10889), donc une queue VDI 30 est une queue VDI 30 quel qu’en soit le fabricant. Le BMT n’est publié ni par l’ISO ni par le DIN. La taille nominale — BMT45, BMT55, BMT65, BMT75, BMT85 — indique seulement la famille ; l’entraxe des trous, la position de clavette et l’accouplement d’entraînement peuvent différer d’un constructeur à l’autre, et parfois entre générations d’un même constructeur. C’est pourquoi une commande BMT demande le modèle de machine et, idéalement, une photo de la face de tourelle, alors qu’une commande VDI se contente en général de la taille.
Une photo de la face de tourelle prise de face, le modèle de machine et le numéro de poste nous suffisent dans presque tous les cas pour identifier l’interface. Si vous avez le plan de tourelle, envoyez-le plutôt — nous vérifierons dessus l’entraxe et la position de clavette avant de chiffrer. Cette vérification est gratuite.
Envoyez le modèle de machine et une photo de la tourelle — nous confirmons l’interface →