Därför havererar levande centrum, och det är oftast inte spetsen
Ett centrum är den del ingen tänker på förrän den havererar, och då kostar det ett skift. När ett byts ut ser spetsen oftast fortfarande användbar ut. Det är lagret som gått sönder.
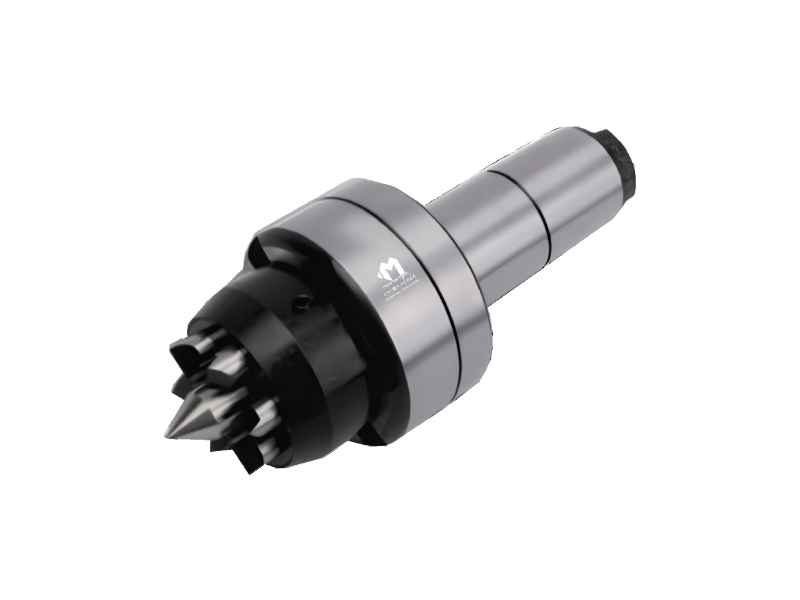
Ett centrum är den del ingen tänker på förrän den havererar, och då kostar det ett skift. När ett byts ut ser spetsen oftast fortfarande användbar ut. Det är lagret som gått sönder.
Kylmedel. Det tar sig förbi tätningen, blandas med fettet och lagret förlorar sin smörjfilm. Kastet försämras först, sedan kommer ljud, därefter kärvar centrumet eller börjar vingla under belastning. Spetsen kan se nästan ny ut i det skedet.
Därför är tätningens specifikation viktigare än spetsmaterialet för de flesta verkstäder. Mongtecs centrum använder en särskild oljetätning mot kylmedel och spån; på vissa modeller är det en beröringsfri tätning, som inte slits mot axeln.
| Tätning | Är den specificerad alls? Beröring eller beröringsfri? |
|---|---|
| Lageruppsättning | Mongtec använder en trippellagerkonstruktion – tre lager i stället för två, för styvhet och livslängd. |
| Kast | Levande centrum max. 0.003 mm; fast centrum max. 0.002 mm. |
| Axelhårdhet | HRC 58–62. |
| Spets | Hårdmetall med HRA 90–91, eller härdat stål. |
| Belastning och varvtal | Anges per morsekona – se nedan. |
| Morsekona | Max. belastning | Max. varvtal |
|---|---|---|
| MT2 | 500 kg | 5,000 rpm |
| MT3 | 500 kg | 5,000 rpm |
| MT4 | 800 kg | 3,800 rpm |
| MT5 | 1,500–2,000 kg | 3,000 rpm |
| MT6 | 2,500–3,500 kg | 2,800 rpm |
Att köra ett centrum nära dess varvtalsgräns med ett tungt arbetsstycke är det näst vanligaste sättet att förkorta dess livslängd.
Två- och trenivåsspetsar med vinkel finns för att hålla centrumet undan från svarvverktyget. Om ditt verktyg kolliderar med centrumet vid planbearbetning är det ett geometriproblem, inte en frigång du måste leva med.
Centrum av muttertyp låter dig byta enbart spetsen. Om du förbrukar spetsar i abrasivt material är det en mycket billigare förbrukningsvara än ett helt centrum.