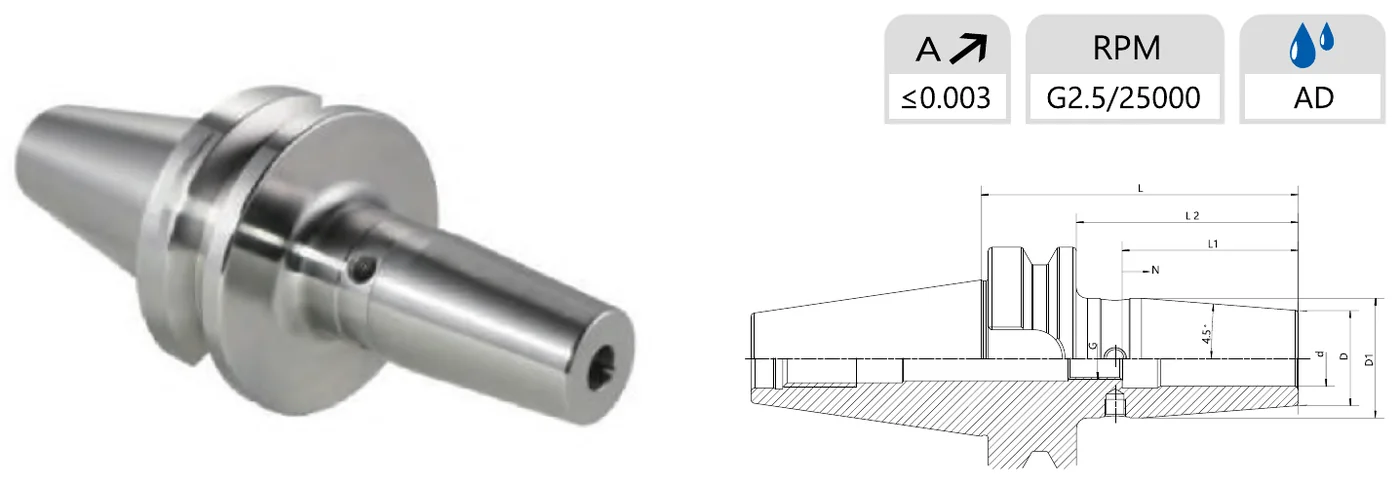
Borrningen värms med induktion tills den växer några hundradels millimeter, verktygsskaftet sänks ner, och borrningen drar ihop sig runt det när den svalnar. Inget annat finns i fogen – ingen spänntång, ingen mutter, ingen kil. Hållare och verktyg beter sig som en enda kropp.
Tre följder uppstår, och de är anledningen till att krympfäste är standard vid höghastighets- och formarbete: den högsta spännkraften per enhet hållardiameter; den smalaste möjliga nosprofilen, så att hållaren når in i kaviteter som andra chuckar inte når; och inget som kan komma i obalans, vilket möjliggör kast ≤ 0.003 mm och G2.5-balansering vid 25,000 rpm.
| Skaft | Standard | Kylmedel genom spindeln | Gränssnitt |
|---|---|---|---|
| BT | 122 artikelnummer → | 63 artikelnummer → | BT (MAS 403 BT, 7/24-kona) |
| BBT | 76 artikelnummer → | 63 artikelnummer → | BBT (dubbelkontakt, plan och kona i BIG-PLUS-stil) |
| SK | 106 artikelnummer → | 58 artikelnummer → | SK / DIN 69871 (ISO 7/24) |
| CAT | 82 artikelnummer → | 72 artikelnummer → | CAT / ANSI-ASME B5.50 (ISO 7/24) |
| HSK-A | 147 artikelnummer → | 67 artikelnummer → | HSK form A (DIN 69893-1) |
| HSK-E | 50 artikelnummer → | — | HSK form E (DIN 69893-5, symmetrisk, höghastighet) |
| HSK-F | 44 artikelnummer → | — | HSK form F (DIN 69893-6, symmetrisk, trä/höghastighet) |
Välj hålet så att det matchar verktygsskaftet exakt – ett krympfästeshål är dimensionerat för en nominell diameter, det finns inget spännområde. Välj sedan den kortaste mätlängden som ändå når detaljen: varje millimeter onödigt utstick kostar styvhet, och styvhet är det man köper krympfäste för.
För räckvidd, balans och styvhet, ja – det finns inget i fogen. Å andra sidan rymmer varje hål exakt en skaftdiameter och du behöver en induktionsenhet för att byta verktyg. Hydraulchuckar dämpar vibrationer bättre och byter verktyg med en nyckel; spänntångschuckar täcker ett område per hållare. De flesta verkstäder kör krympfäste för höghastighets-, djupkavitets- och finbearbetning och behåller spänntång eller hydraulik för allmän fräsning. Mongtec publicerar alla tre – se alla typer av verktygshållare.
Hålen är slipade för h6-verktygsskaft. Skicka den faktiska skafttoleransen om dina verktyg inte är h6, så bekräftar Mongtec hålet före offert.
Ja. Icke-standardmässiga mätlängder och skaftgränssnitt tillverkas efter ritning – skicka ritningen eller maskinen och den räckvidd du behöver.
Skicka spindelgränssnittet, de verktygsskaftsdiametrar du kör och den räckvidd du behöver. Måttritningar skickas via e-post när förfrågan är öppnad.
Alla verktygshållare · Snabbväxlande spänning · Alla Mongtec-artikelnummer