Mongtec Precision to tajwańska marka narzędziowa z siedzibą w Taichung. Ten przewodnik to dokładnie ta sama procedura, którą przechodzi nasz dział techniczny przed każdą wyceną. Przejdź go punkt po punkcie, a będziesz dokładnie wiedzieć, co zamówić — albo dokładnie, co nam przesłać, żebyśmy to potwierdzili.
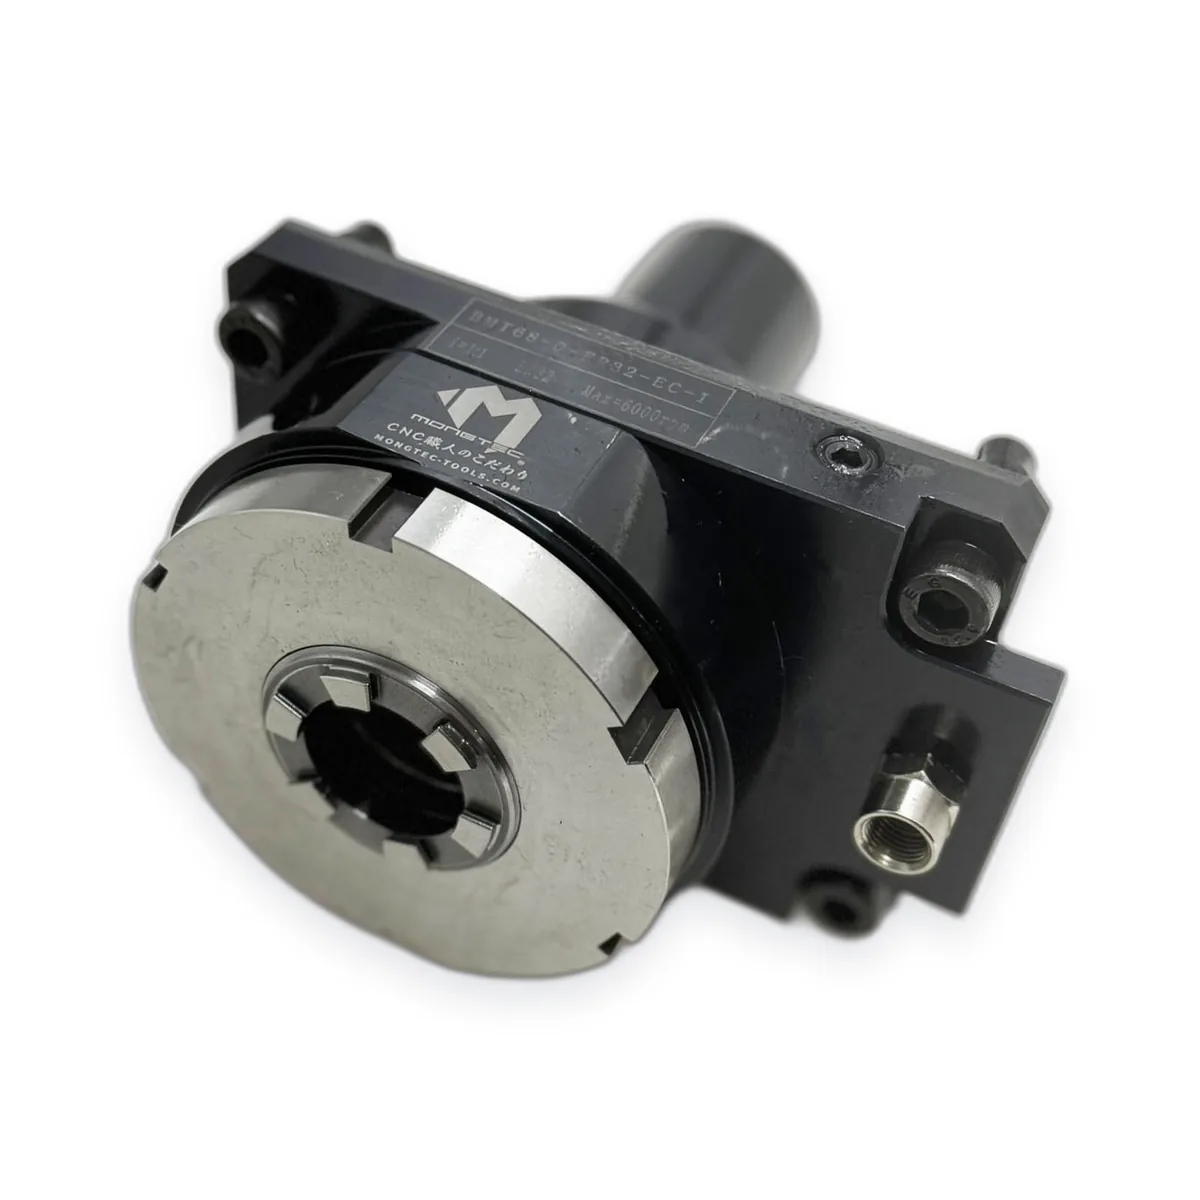
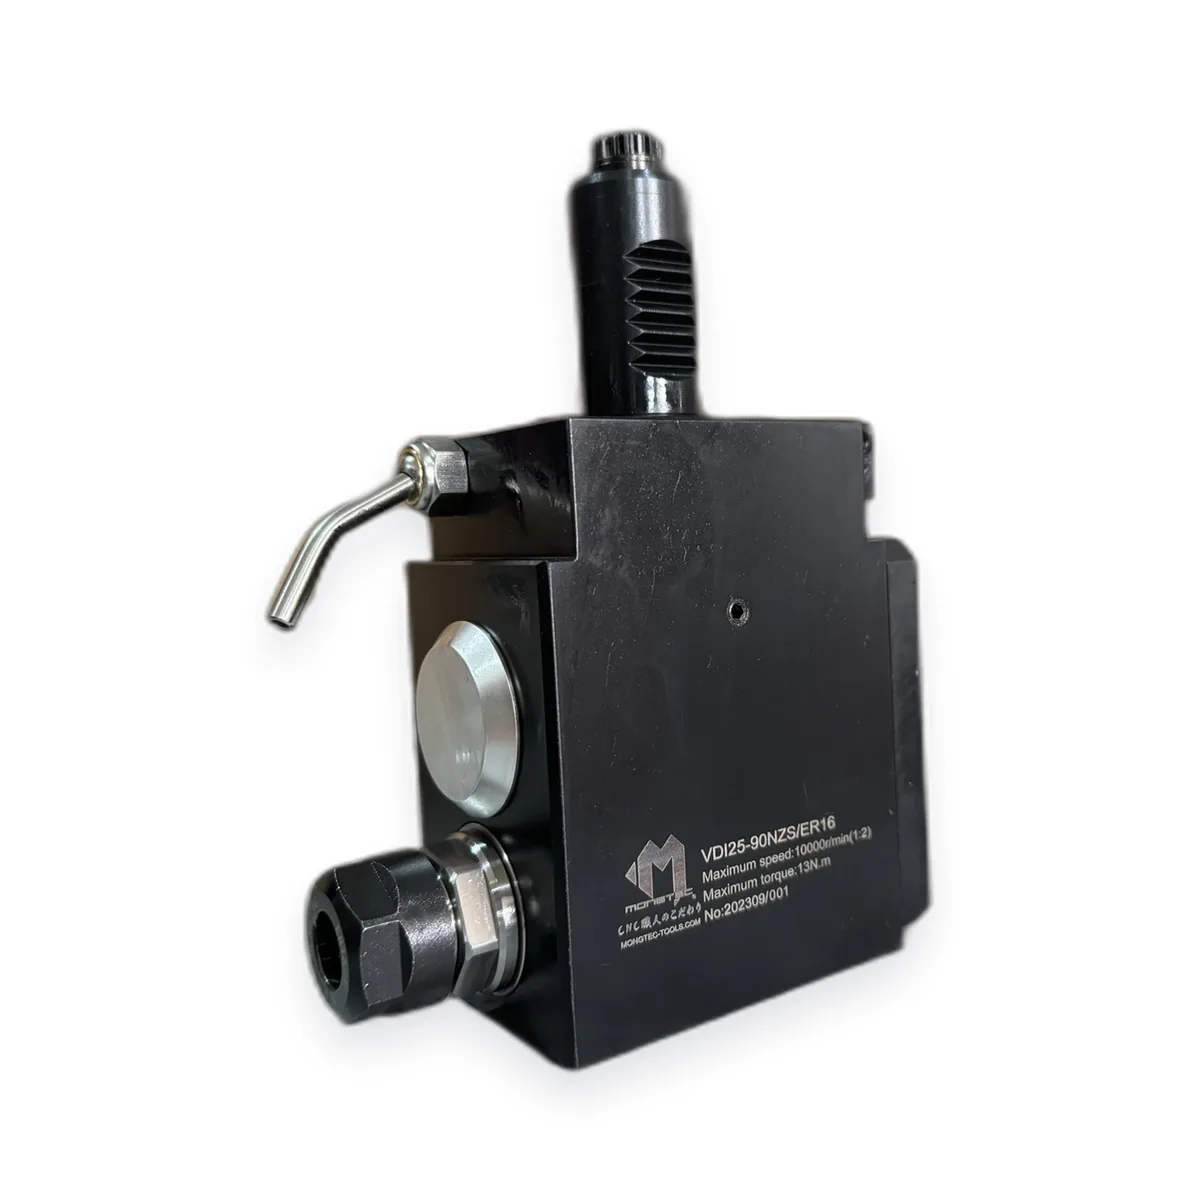
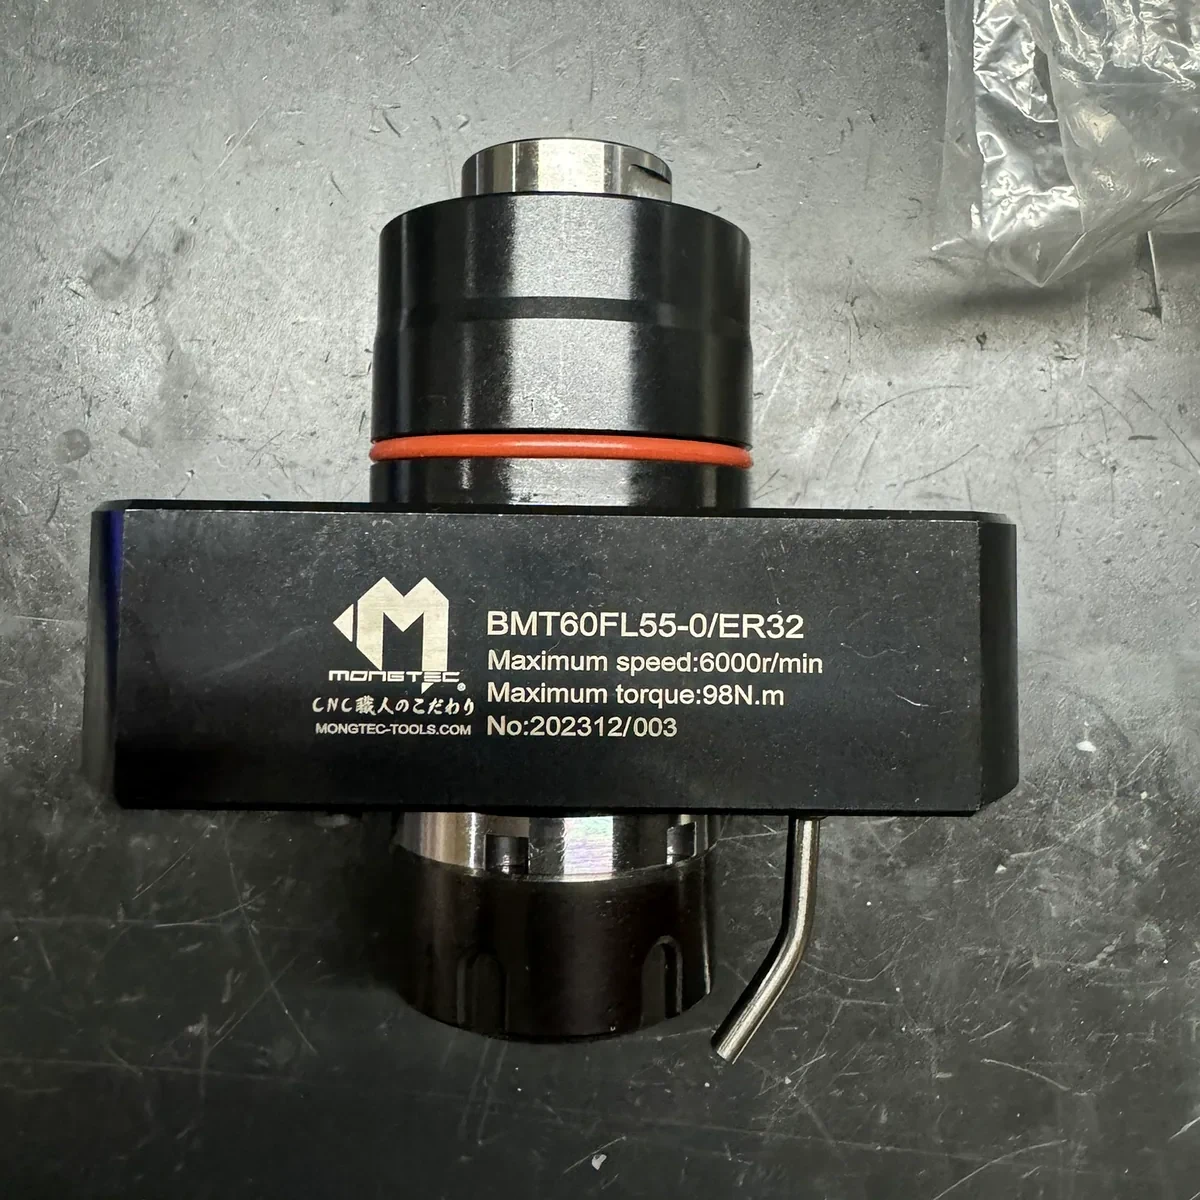
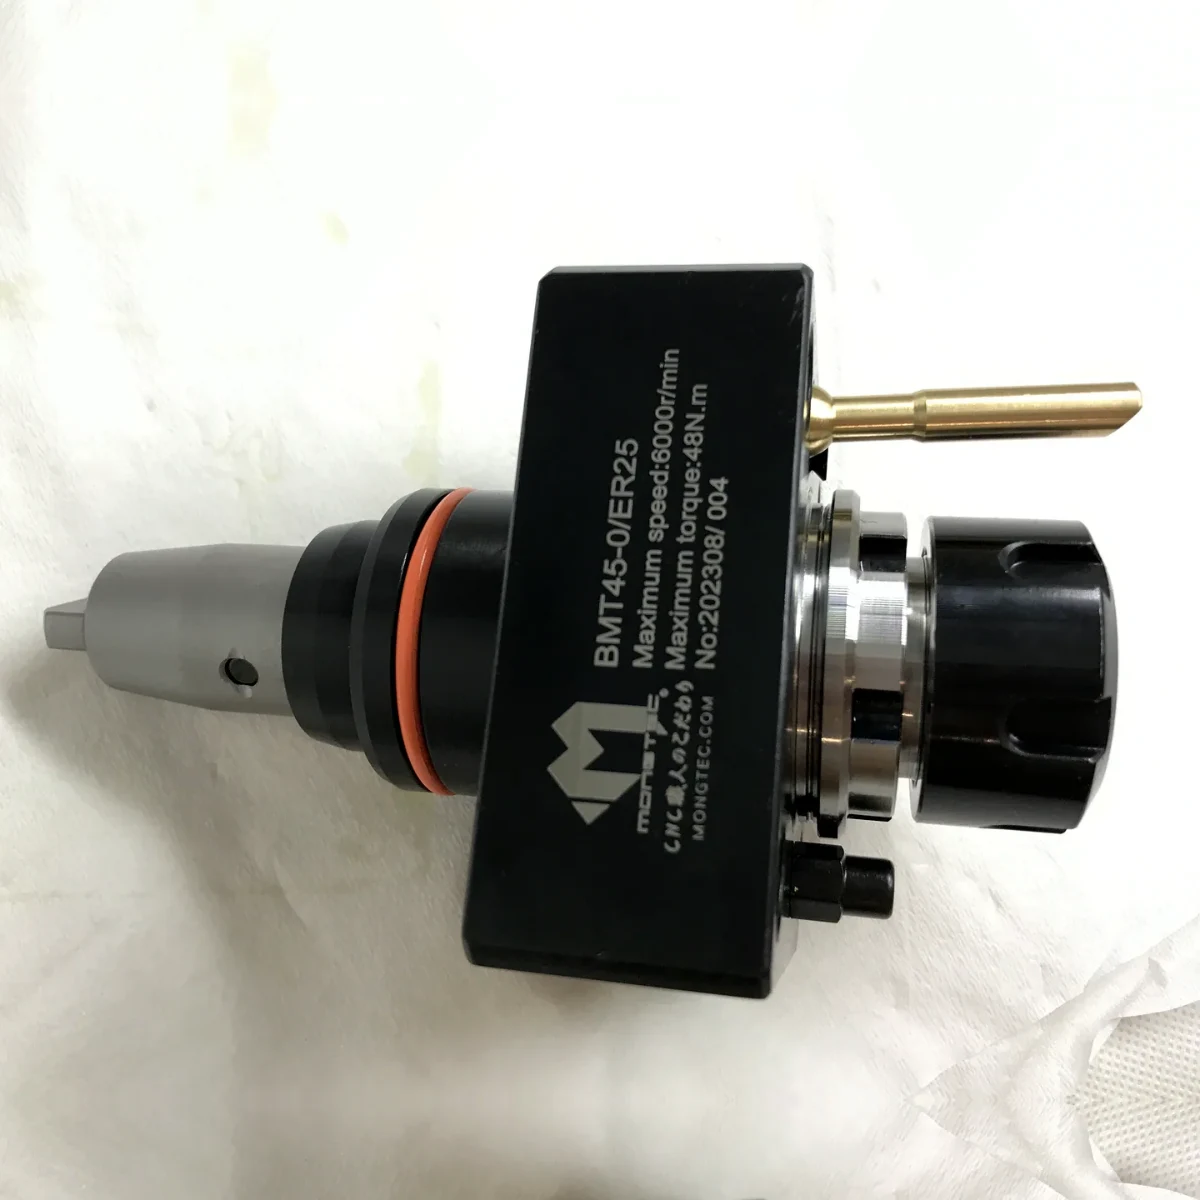
Oprawka napędzana (nazywana też narzędziem napędzanym lub jednostką napędzaną) montuje się w głowicy rewolwerowej tokarki CNC i pobiera własny napęd obrotowy z wewnętrznego wału głowicy. Dzięki temu tokarka może frezować, wiercić, gwintować i wykonywać rowki w tym samym zamocowaniu, w którym toczy detal — praca, która inaczej wymagałaby drugiej operacji na centrum obróbczym.
Oprawka nienapędzana nie ma napędu — po prostu mocuje nóż tokarski albo wytaczadło. Typowa głowica tokarsko-frezarska mieści oba rodzaje.
Sedno ekonomiczne jest takie: każde poprawnie wykorzystane gniazdo napędzane eliminuje jedno zamocowanie, jeden transport i jedno oczekiwanie w kolejce. Dlatego dobór musi być trafny za pierwszym razem.
Oprawki napędzane pobierają obroty z głowicy; nienapędzane po prostu mocują nóż tokarski. Typowa głowica tokarsko-frezarska mieści jedne i drugie.
To nie jest pytanie „co jest lepsze”. Decyduje Twoja głowica, a wybór zapadł w momencie zakupu maszyny. Ta tabela służy do ustalenia, po której jesteś stronie:
| VDI | BMT | |
|---|---|---|
| Standard | DIN 69880 — opublikowana norma międzynarodowa | Standard de facto w branży. Nie został opublikowany ani przez ISO, ani przez DIN |
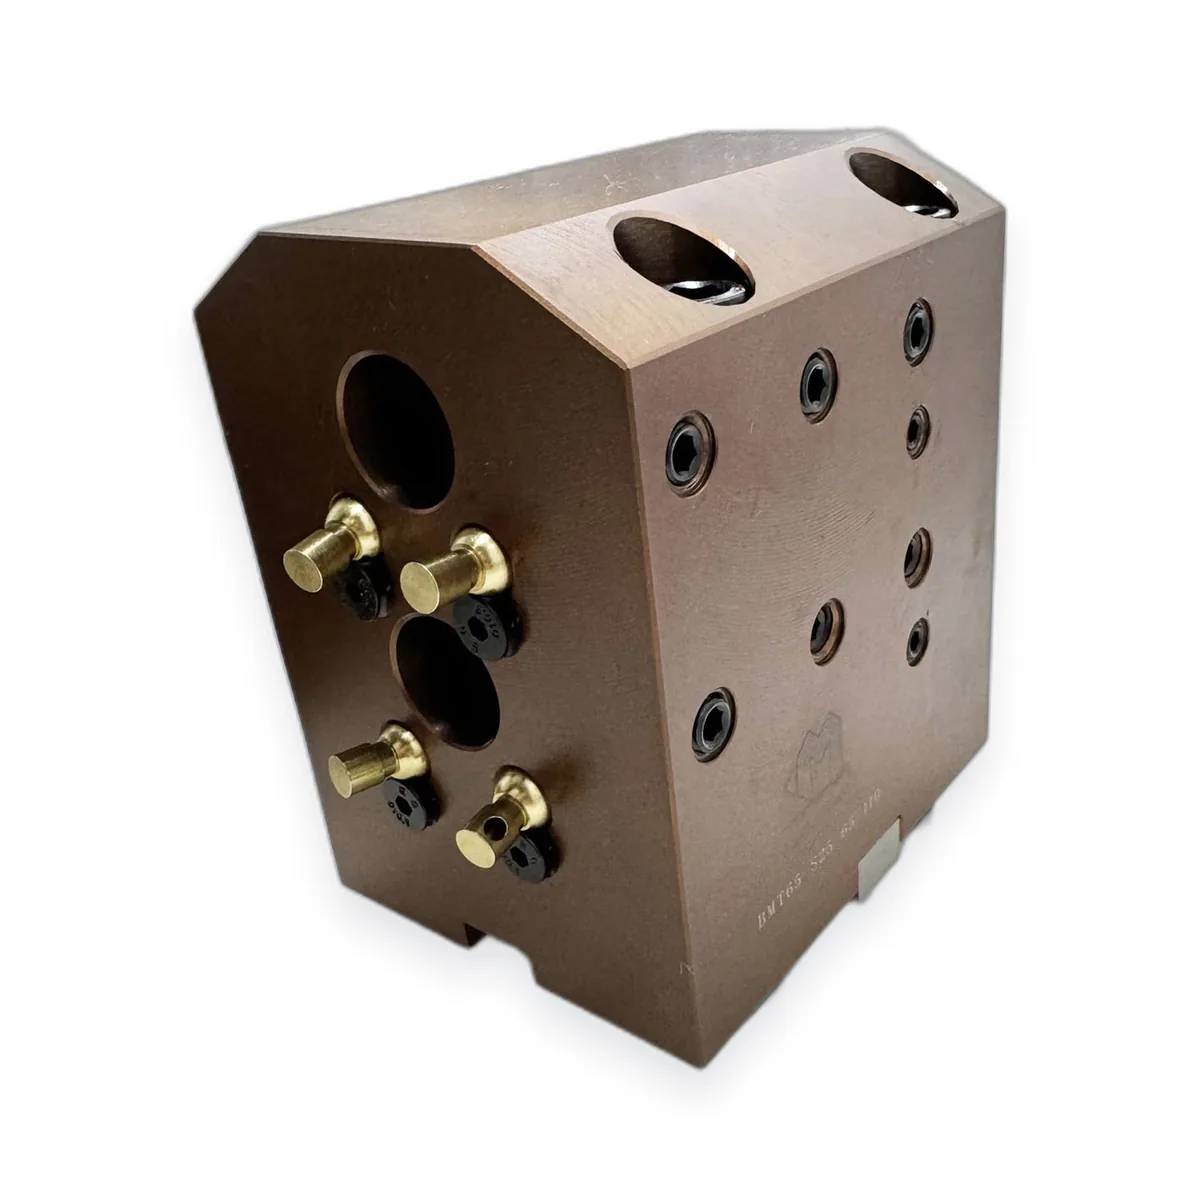
| Mocowanie | Chwyt cylindryczny w okrągłym otworze głowicy, zaciskany z boku na powierzchni ząbkowanej | Płaskie czoło do głowicy, cztery śruby, ustalenie wpustem |
| Typowe rozmiary | VDI16 / 20 / 25 / 30 / 40 / 50 / 60 | BMT45 / 55 / 65 / 75 / 85 |
| Sztywność | Zależy od zacisku chwytu | Duża powierzchnia styku czołowego — zwykle wyższa sztywność przy obciążeniu frezowaniem |
| Przezbrojenie | Jeden punkt mocowania, szybsza wymiana | Cztery śruby, wolniejsza wymiana |
| Ryzyko zamiennika | Niskie — to samo oznaczenie, ten sam chwyt | Ta sama nazwa nie gwarantuje tych samych wymiarów. Należy zweryfikować dla konkretnej maszyny |
| Zwykle spotykane w | Tokarki produkcji europejskiej i wiele głowic tarczowych | DN Solutions (Doosan), Hyundai WIA, Mazak, Okuma, Haas i większość centrów tokarsko-frezarskich |
Nowość: Rozstawy śrub BMT według producenta maszyny — tabela referencyjna z 38 rozstawami śrub głowic i maszynami, które ich używają.
Nadal nie masz pewności? Zdjęcie czoła głowicy plus model maszyny wystarczą, aby nasz dział techniczny to ustalił.
Gdy interfejs jest już ustalony, to te pięć parametrów decyduje, jakiego numeru katalogowego potrzebujesz. Miej je pod ręką, a wycena zamknie się w jednej wymianie wiadomości zamiast czterech.
| Specyfikacja | Dlaczego to decyduje o wyborze |
|---|---|
| Operacja i orientacja | Osiowa (obróbka czołowa), promieniowa (obróbka zewnętrzna) lub głowica kątowa. To określa rodzinę oprawki przed wszystkim innym. |
| Interfejs narzędzia | Rozmiar tulei (od ER11 do ER50), mocowanie boczne, trzpień lub technika termokurczliwa. Wynika z narzędzia, które ma pracować. |
| Prędkość obrotowa i przełożenie | Standardem jest 1:1. Multiplikatory podnoszą obroty dla narzędzi o małej średnicy; reduktory zwiększają moment przy ciężkim frezowaniu. Opublikowana linia narzędzi napędzanych Mongtec pracuje standardowo w zakresie 6,000–12,000 obr./min, a z multiplikatorem do 32,000 obr./min. |
| Moment obrotowy | Decyduje o tym, co oprawka rzeczywiście utnie, a nie tylko o tym, jak szybko się obraca. Opublikowana możliwość linii do 160 Nm; wartość dla konkretnej jednostki potwierdzana w ofercie. |
| Chłodziwo | Chłodziwo zewnętrzne, wewnętrzne lub przelotowe, do 100 bar. Błąd w tym miejscu drastycznie skraca trwałość narzędzia w głębokich otworach, niezależnie od ceny oprawki. |
Zakresy parametrów publikowane przez Mongtec Precision; wartość konkretnej jednostki potwierdza dział techniczny na etapie wyceny.
Zakłady rzadko tracą pieniądze na cenie oprawki. Tracą je na tym:
| Co się psuje | Jaki jest koszt |
|---|---|
| Interfejs nie pasuje do mocowania | Ponowne zamówienie i drugi termin realizacji, przy zleceniu już wprowadzonym do harmonogramu |
| Zaniżony moment obrotowy | Drgania, zła jakość powierzchni, braki i skrócona żywotność oprawki |
| Zaniżona prędkość obrotowa | Małe narzędzia pracują poniżej swojego efektywnego zakresu — rośnie koszt narzędzia na detal |
| Błędna konfiguracja chłodziwa | Trwałość narzędzia załamuje się w głębokich otworach; nieplanowane postoje na usuwanie wióra |
| Bicie poza tolerancją | Dryf wymiarowy w całej partii, poprawki i spór z kontrolą jakości |
Gdy znasz interfejs, numery katalogowe są opublikowane — przejrzyj je bezpośrednio:
| Interfejs | Opublikowane numery katalogowe |
|---|---|
| VDI30 | 62 oprawki napędzane |
| VDI40 | 75 oprawek napędzanych |
| VDI50 | 16 oprawek napędzanych |
| BMT55 | 19 oprawek napędzanych |
| BMT65 | 11 oprawek napędzanych |
| Wszystkie interfejsy (VDI16–60, BMT45–85) | 228 numerów katalogowych narzędzi napędzanych |
| PSC / chwyt poligonalny (ISO 26623) | 385 numerów katalogowych, PSC32–PSC100 |
Albo zacznij od swojej maszyny: przejrzyj 409 modeli tokarek według marki.
VDI i BMT to otwarte interfejsy po stronie maszyny, więc zmiana dostawcy oprzyrządowania nie wymaga żadnej modyfikacji głowicy. Mongtec publikuje 36 stron porównań z konkurencją obejmujących WTO, Benz, Heimatec, EWS Weigele, Sandvik Coromant i inne. Prześlij numer, który wymieniasz, oraz model maszyny, a dział techniczny potwierdzi odpowiednik.
Wszystkie nazwy marek firm trzecich są własnością ich właścicieli. Mongtec Precision Inc. jest niezależną marką narzędziową i nie jest z nimi powiązana, przez nie autoryzowana ani licencjonowana; nazwy służą wyłącznie wskazaniu zgodności interfejsu.
Im więcej z tych danych podasz, tym szybsza odpowiedź. Czego nie wiesz, ustalimy z modelu maszyny — niekompletne zapytanie także warto wysłać.
Dział techniczny Mongtec weryfikuje wymiary interfejsu, przestrzeń roboczą, sprzęgło napędu i właściwy kod artykułu dla Twojej konkretnej maszyny przed wyceną — dzięki temu otrzymujesz oprawkę, która się montuje, a nie oprawkę zgodną z etykietą.
Zapytaj o wycenę — dział techniczny potwierdzi interfejs przed zamówieniemSpójrz na czoło głowicy. Oprawki VDI wchodzą w okrągłe gniazdo i są blokowane karbowaną śrubą z boku. Oprawki BMT przylegają płasko do czoła głowicy i są mocowane czterema śrubami wokół wpustu pozycjonującego. Jeśli nie widzisz głowicy, sprawdź tabliczkę znamionową i kartę producenta albo wymontuj jedną oprawkę i obejrzyj chwyt. Mongtec publikuje też deklarowany interfejs głowicy dla 409 modeli tokarek — znajdź swoją maszynę albo prześlij zdjęcie czoła głowicy z modelem, a dział techniczny Mongtec to ustali.
Niekoniecznie. VDI jest znormalizowany w DIN 69880, więc chwyt VDI40 to chwyt VDI40. BMT jest branżowym standardem de facto, a nie normą ISO czy DIN — rozstaw śrub, położenie wpustu i sprzęgło napędu mogą różnić się między producentami, nawet jeśli oba są opisane jako BMT55. To najczęstszy błąd przy zamawianiu. Mongtec potwierdza rzeczywiste wymiary głowicy przed wyceną, zamiast wysyłać towar zgodnie z etykietą.
Tak. VDI i BMT to otwarte interfejsy po stronie maszyny — zmiana dostawcy oprzyrządowania nie wymaga żadnych przeróbek głowicy. Mongtec publikuje 36 stron porównań z konkurencją obejmujących WTO, Benz, Heimatec, EWS, Sandvik Coromant i inne. Prześlij numer, który wymieniasz, oraz model maszyny, a dział techniczny Mongtec potwierdzi odpowiednik.
Marka i model maszyny, interfejs głowicy, jeśli go znasz, operacja (osiowa, promieniowa, kątowa), rozmiar chwytu lub tulei, wymagane obroty i moment obrotowy, rodzaj chłodziwa (zewnętrzne, wewnętrzne lub wysokociśnieniowe) oraz potrzebna ilość. Jeśli wymieniasz istniejącą oprawkę, stary numer katalogowy i zdjęcie czoła głowicy zwykle wystarczą. Czego nie wiesz, dział techniczny Mongtec ustali z modelu maszyny. Termin dostawy potwierdzamy na podstawie pozycji i ilości wskazanych przez klienta.
Głowice kątowe do centrów obróbczych — BT30, BT40, BT50, HSK-A63, HSK-A100.