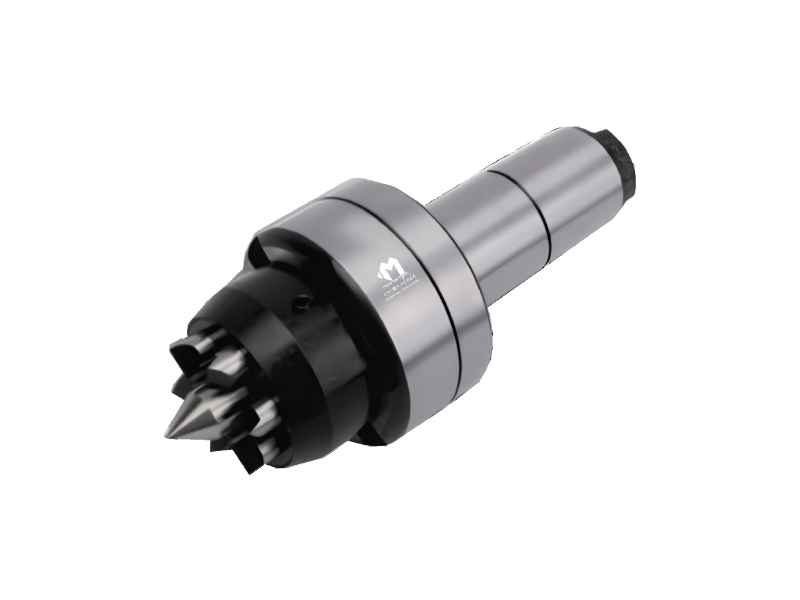
Почему выходят из строя вращающиеся центры — и обычно дело не в наконечнике
О центре никто не думает, пока он не выйдет из строя, — а тогда это стоит целой смены. При замене центра наконечник обычно выглядит ещё вполне работоспособным. Выходит из строя подшипник.
Что на самом деле их губит
СОЖ. Она проникает за уплотнение, смешивается со смазкой, и подшипник теряет масляную плёнку. Сначала растёт биение, затем появляется шум, затем центр заклинивает или он начинает качаться под нагрузкой. Наконечник на этой стадии может выглядеть почти новым.
Поэтому для большинства цехов характеристики уплотнения важнее материала наконечника. В центрах Mongtec применяется специальное масляное уплотнение для защиты от СОЖ и загрязнений; в некоторых моделях это бесконтактное уплотнение, которое не изнашивается о вал.
На что обращать внимание при сравнении
Уплотнение
Указано ли оно вообще? Контактное или бесконтактное?
Подшипниковый узел
Mongtec применяет трёхподшипниковую схему — три подшипника вместо двух для повышения жёсткости и срока службы.
Биение
Вращающийся центр — макс. 0.003 mm; упорный центр — макс. 0.002 mm.
Твёрдость вала
HRC 58–62.
Наконечник
Твёрдый сплав HRA 90–91 или закалённая сталь.
Нагрузка и частота вращения
Указаны для каждого конуса Морзе — см. ниже.
Нагрузка и частота вращения по конусам
Конус Морзе
Макс. нагрузка
Макс. частота вращения
MT2
500 kg
5 000 rpm
MT3
500 kg
5 000 rpm
MT4
800 kg
3 800 rpm
MT5
1 500–2 000 kg
3 000 rpm
MT6
2 500–3 500 kg
2 800 rpm
Работа центра вблизи предельной частоты вращения с тяжёлой заготовкой — вторая по распространённости причина сокращения его срока службы.
Выбирайте геометрию наконечника по инструменту, а не по детали
Двух- и трёхступенчатые угловые наконечники существуют для того, чтобы центр не мешал токарному резцу. Если при обработке торца инструмент задевает центр, это проблема геометрии, а не зазор, с которым приходится мириться.
Центры со сменным наконечником на гайке позволяют заменять только наконечник. Если при обработке абразивных материалов наконечники быстро изнашиваются, такой расходный элемент значительно дешевле целого центра.