Drivna och fasta verktygshållare: vad var och en gör, och hur många av varje du behöver

En fast verktygshållare spänner ett svarvverktyg eller en borrstång och rör sig aldrig – arbetsstycket roterar och utför skärningen. En driven verktygshållare har en egen spindel, driven av revolvern, så att en borr, ett gängverktyg eller en skaftfräs roterar medan huvudspindeln står still eller indexeras. Nästan varje svarvfräsrevolver bär båda. Frågan är inte vilken som är bäst, utan vilka operationer som kräver vilken.
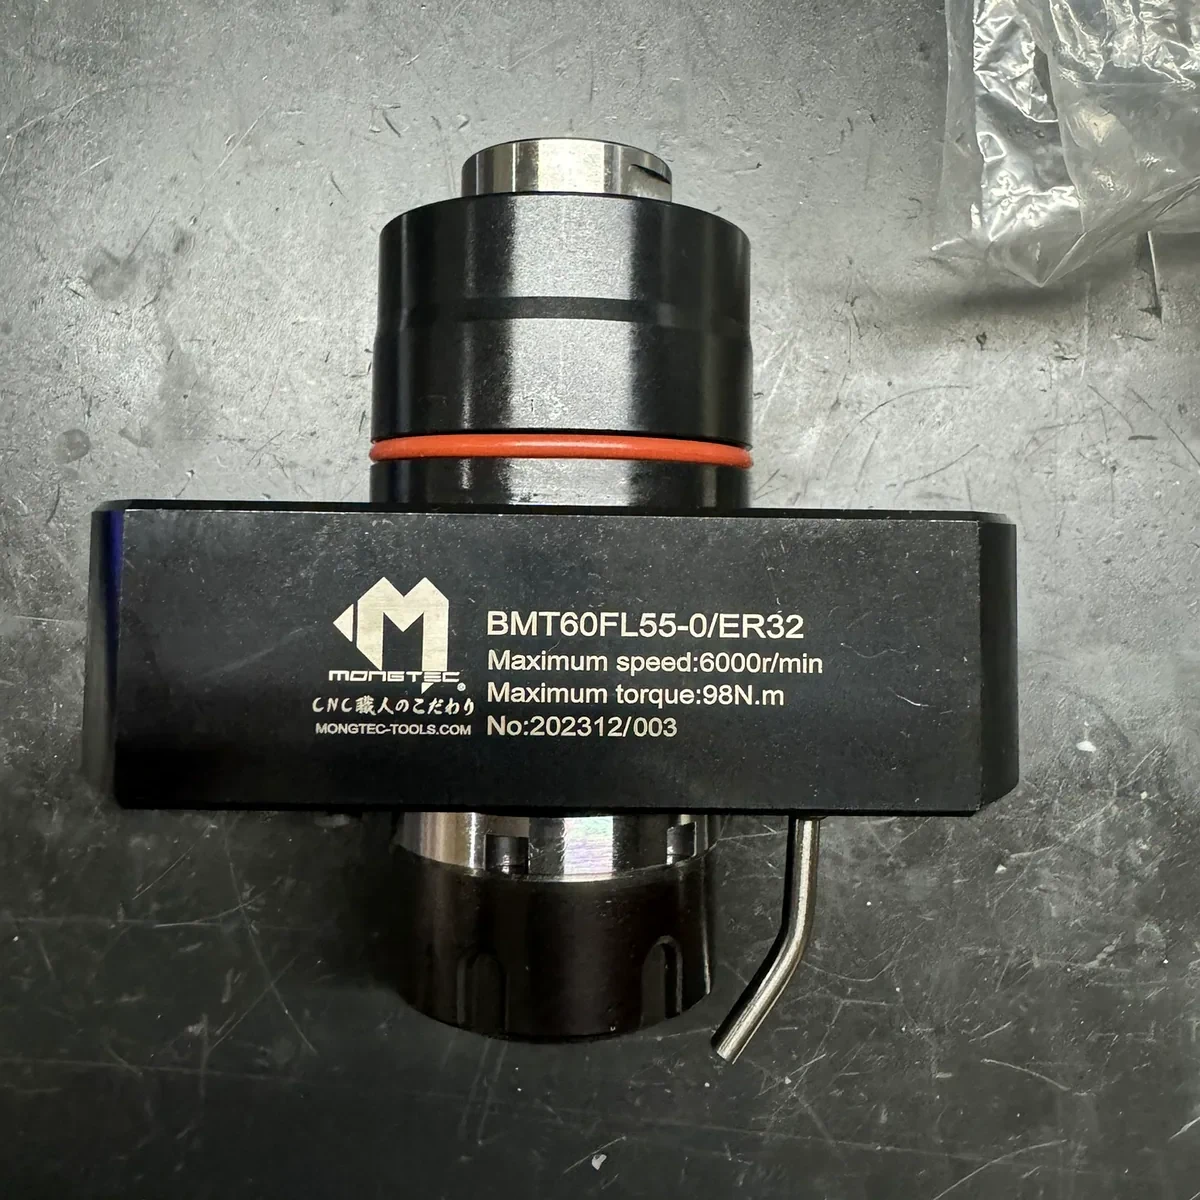
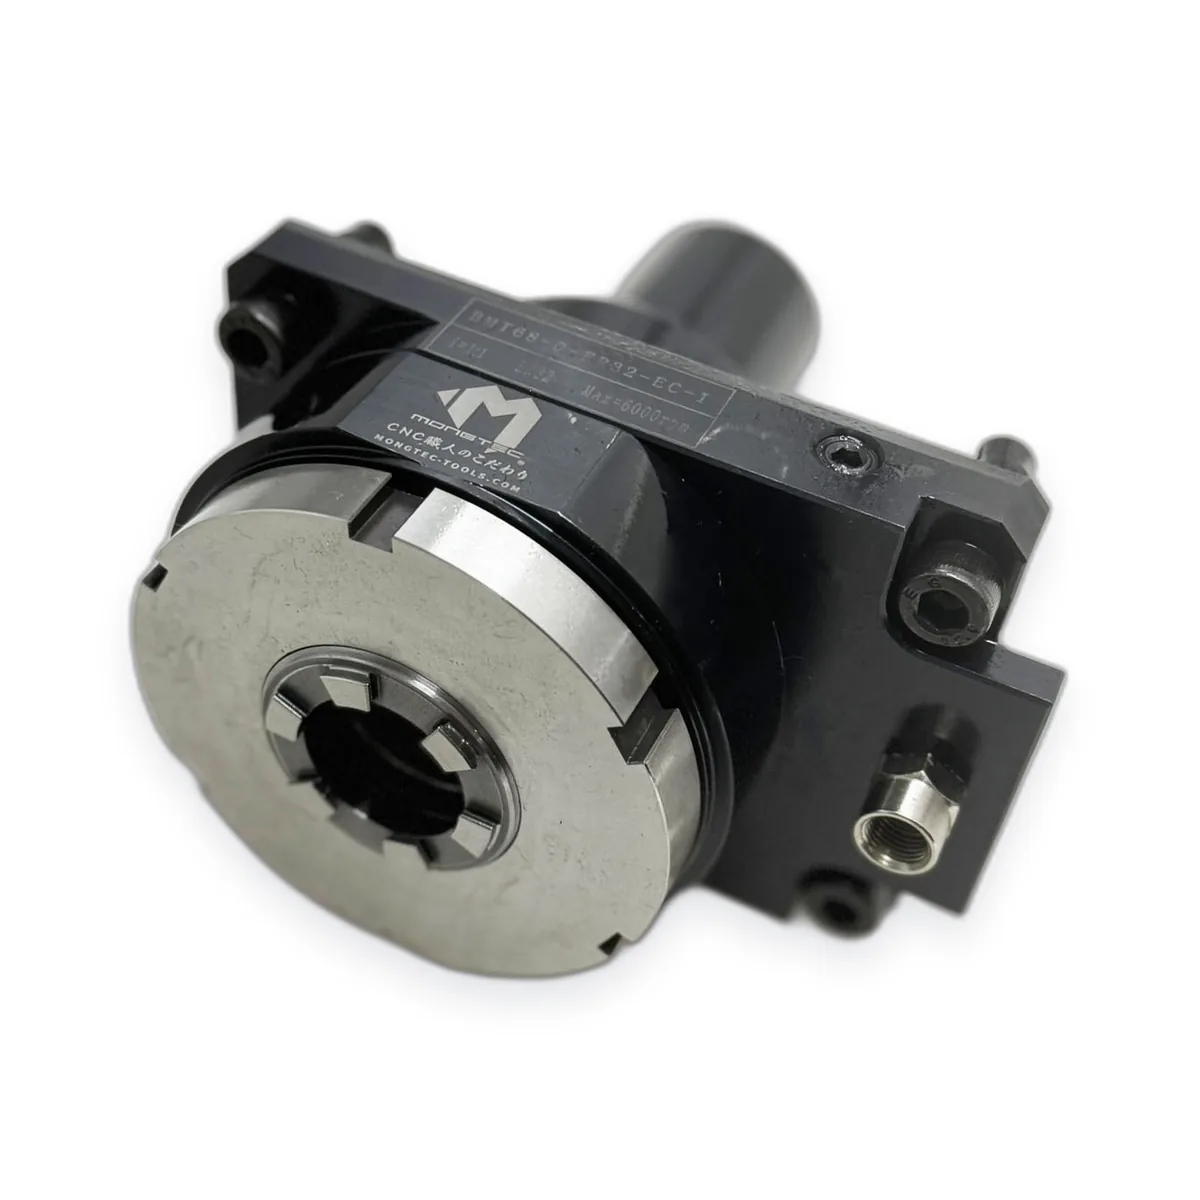
Mongtec driven BMT60-verktygshållare med ER32-spänntång, graverad varvtals- och vridmomentsklassning
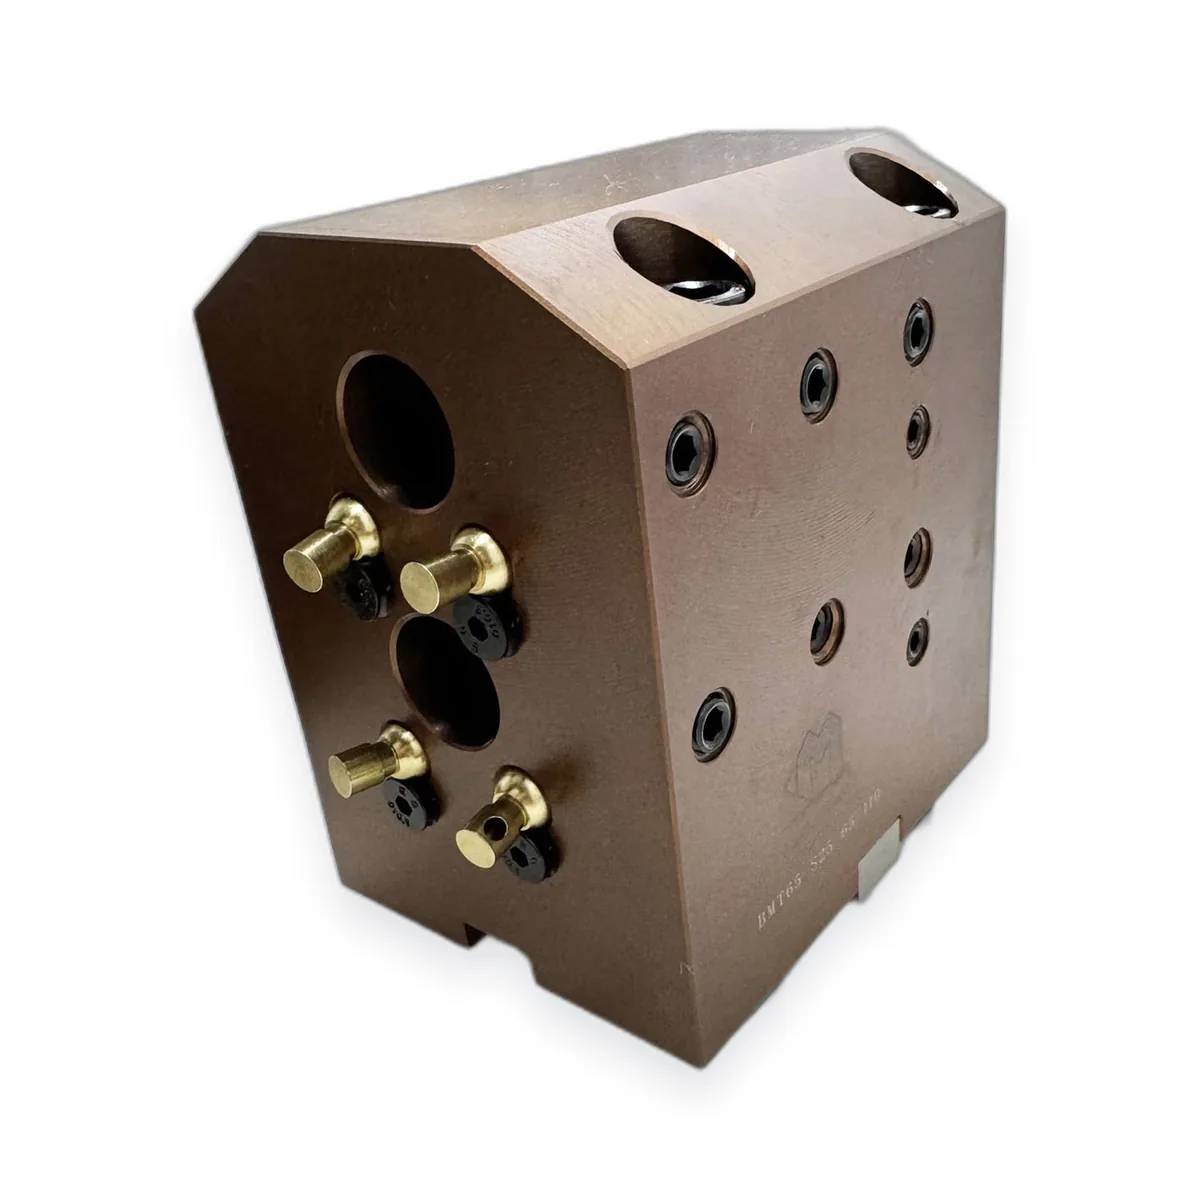
Mongtec fast BMT-revolververktygshållare, typ för utvändig svarvning
Fast – spänner ett svarvverktyg med fyrkantsskaft. Inget roterar i hållaren.
Mongtec driven BMT-verktygshållare med ER-spänntång
Driven – bär en egen spindel och spänntång, driven av revolverns drivning.

Skillnaden i en tabell

Fast hållareDriven hållare
Vad som roterarArbetsstycketFräsen, inuti hållaren
OperationerUtvändig och invändig svarvning, borrning, plansvarvning, instickning, gängsvarvningBorrning och gängning utanför centrum, tvärhål, planfräsningar, spår, kilspår, fräsning
InutiEn massiv kropp och ett spännsäteLager, kugghjul, en drivkoppling och tätningar
StyvhetHögst – rätt station för tung grovbearbetningBegränsad av hållarens lager och angivna vridmoment
PrisLägreEtt multipel av en fast hållare för samma revolver
UnderhållPraktiskt taget ingetLager och tätningar slits; kylmedel som tränger in är den vanliga orsaken till haveri
BegränsningSkäret och maskinenHållarens varvtals- och vridmomentsklassning

Så fördelar du stationerna

  1. Utgå från processbladet, inte katalogen. Lista varje operation på detaljen. Svarvning, borrning, instickning och gängsvarvning hör till fasta stationer; allt där verktyget måste rotera hör till drivna stationer.
  2. Köp inte drivna hållare för varje station. Den vanligaste överinvesteringen är en revolver full av drivna verktyg där hälften av arbetet är ren svarvning. Fasta hållare är billigare, styvare och har inget som kan slitas ut.
  3. Kombinera innan du lägger till. En fast dubbelhållare för utvändig svarvning bär två svarvverktyg i en station; en driven hållare med dubbel utgång kör två fräsar. Båda frigör en station utan större revolver.
  4. Behåll tung grovbearbetning på fasta stationer. En driven hållare som används som stel verktygshållare belastar lager som inte konstruerats för det.
  5. Titta på de sekundära operationer du skickar ut. Om detaljer går till ett bearbetningscenter bara för ett tvärhål, en planfräsning eller ett kilspår är det affärsargumentet för ytterligare en driven station – inklusive kilspårsrymning på svarven.

Typer av varje

FastHållare för utvändig svarvning för svarvverktyg med fyrkantsskaft, hållare för invändig svarvning för borrstänger, planhållare som presenterar verktyget mot detaljens planyta och dubbla hållare för utvändig svarvning. Maskinspecifika verktygsblock finns för revolvrar som inte är BMT eller VDI.
DrivenAxiella och radiella hållare, versioner med förskjutning och indragning, hållare med dubbel utgång och justerbar vinkel, varvtalsökare och rymningsenheter.

Mongtecs sortiment

Mongtec publicerar 49 fasta hållare för BMT40 till BMT75 i fyra typer, 54 maskinspecifika verktygsblock för svarvar och 228 artikelnummer för drivna verktygshållare för VDI- och BMT-revolvrar. Båda finns i samma revolvergränssnitt, så en bekräftad maskinmodell täcker båda. Fasta hållare → · Drivna hållare →

Skicka detaljritningen och svarvmodellen – vi föreslår fördelningen mellan fasta och drivna →

FAQ

Kan fasta och drivna verktygshållare användas på samma revolver?
Ja. En svarvfräsrevolver bär normalt båda. De använder samma revolvergränssnitt, så maskinmodellen bekräftar båda på en gång.
Varför kostar en driven verktygshållare mer än en fast?
En driven hållare innehåller en spindel, lager, kugghjul, en drivkoppling och tätningar, alla konstruerade för att gå med varvtal under belastning. En fast hållare är en massiv kropp med ett spännsäte.
Ska jag använda en driven hållare för tung svarvning?
Nej. Tung grovbearbetning hör hemma på en fast hållare, som är styvare och inte har några lager att överbelasta. Drivna hållare ska köras inom sitt angivna varvtal och vridmoment.
Hur länge håller en driven verktygshållare?
Det beror främst på kylmedelstätningen och på att den körs inom sin klassning. Kylmedel som tränger in i lagren är den vanligaste orsaken till haveri, inte kugghjulen.

Fler guider

Vad du ska skicka för en offert

Mongtec bekräftar passform och lämnar offert utifrån fyra uppgifter. Skicka dem via e-post till info@mongtec.com eller använd offertformuläret — vi svarar inom en arbetsdag.

Begär offert →

+886-4-2265-3360WhatsApp