Så väljer du ett vinkelhuvud
Ett vinkelhuvud gör ett bearbetningscenter till två – men det måste stämma med maskinen på fem oberoende punkter samtidigt. Här är kontrollerna i den ordning som snabbast eliminerar alternativ.
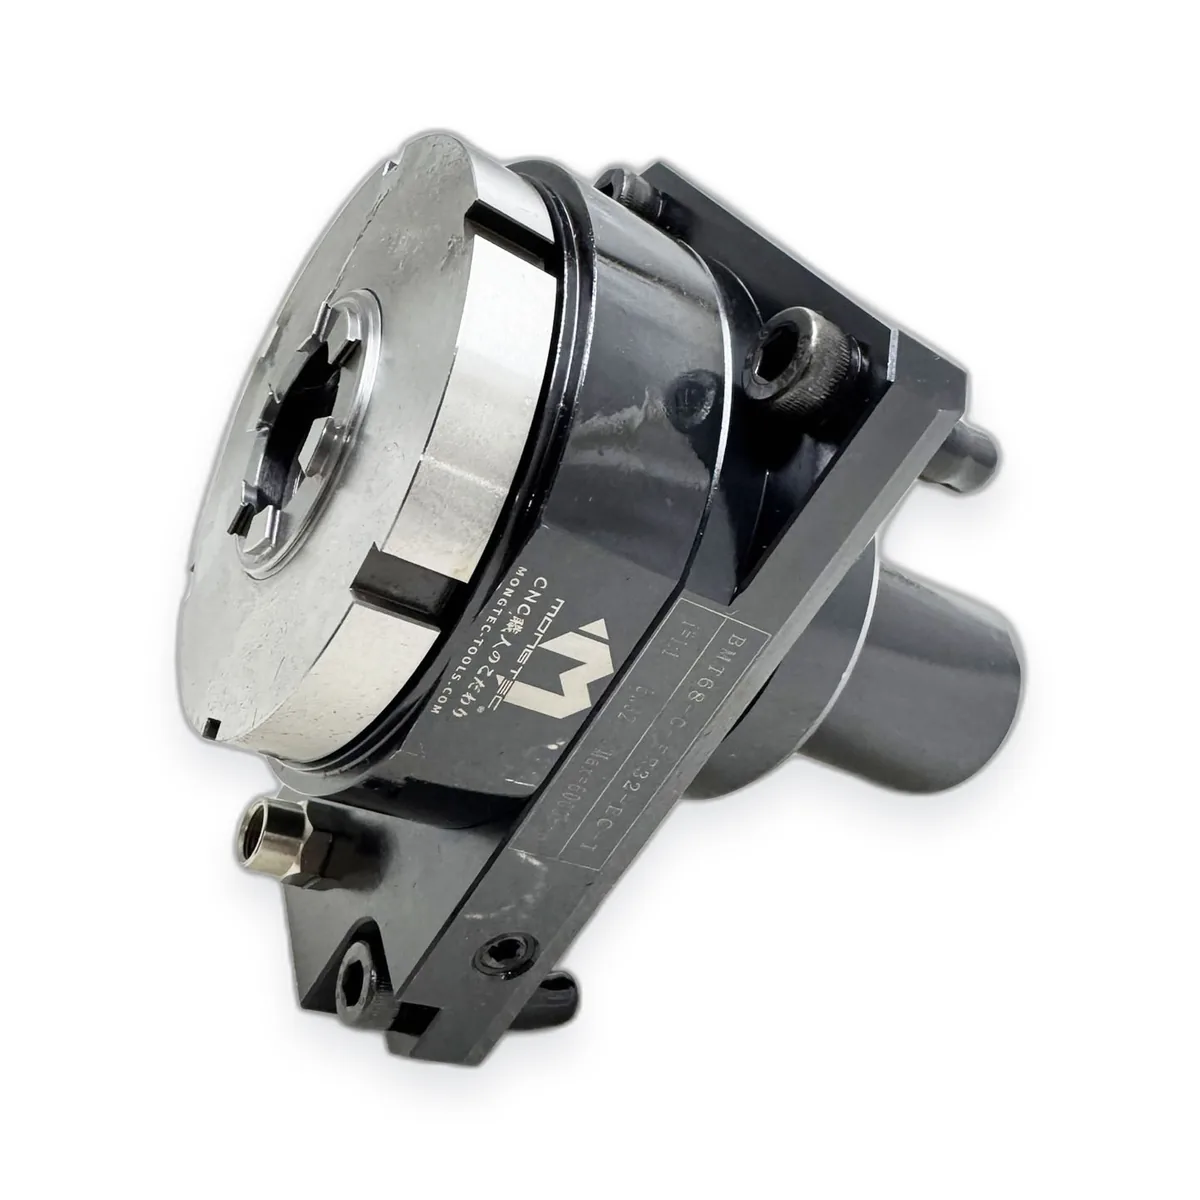
Ett vinkelhuvud gör ett bearbetningscenter till två – men det måste stämma med maskinen på fem oberoende punkter samtidigt. Här är kontrollerna i den ordning som snabbast eliminerar alternativ.
BT30/40/50, CAT40/50, SK, HSK-A63/A100 – konan måste stämma, och dragbulten likaså. Detta finns i maskinens datablad; om du är osäker räcker maskinmodellen för att vi ska kunna bekräfta det. Bläddra bland vinkelhuvuden efter spindelgränssnitt.
Vinkelhuvudets momentarm läggs an mot ett stoppblock på spindelnosen. Maskiner skiljer sig åt; huvudena levereras med justerbara eller maskinspecifika block. Ett foto av spindelnosen besvarar detta i ett steg – det är den kontroll som oftast hoppas över och den vanligaste orsaken till att ett huvud anländer men inte kan monteras.
Fast 90° täcker det mesta av arbetet. Justerbara huvuden (0–90°) ger flexibilitet till priset av viss styvhet. Därefter geometrin: kommer huvudets kropp att frigå från fixturen och detaljen vid den detalj du ska nå? Utstick och kroppsdiameter mot din fixturlayout – en grov skiss räcker för en frigångskontroll.
Huvudets kontinuerliga märkdata måste täcka operationen, inte maskinspindelns maximum. Utväxlingen spelar dubbel roll: utgångsvarvtalet, och vridmomentet vid lågt varvtal för gängning och större borrar.
ER-spänntångsstorlekar på utgången, och hur kylmedlet når skärzonen – utvändiga munstycken, eller genom huvudet där maskinen stöder det.
Maskintillverkare och modell, den detalj du ska nå (ett ritningsutsnitt eller foto), fräsen du planerar att köra och ett foto av spindelnosen. Mongtecs tekniker bekräftar gränssnitt, stoppblock och frigång innan något offereras.
Skicka maskinmodellen och ett foto av spindelnosen – svar inom en arbetsdag →