Vad är ett vinkelhuvud? En enkel förklaring för CNC-bearbetningscenter
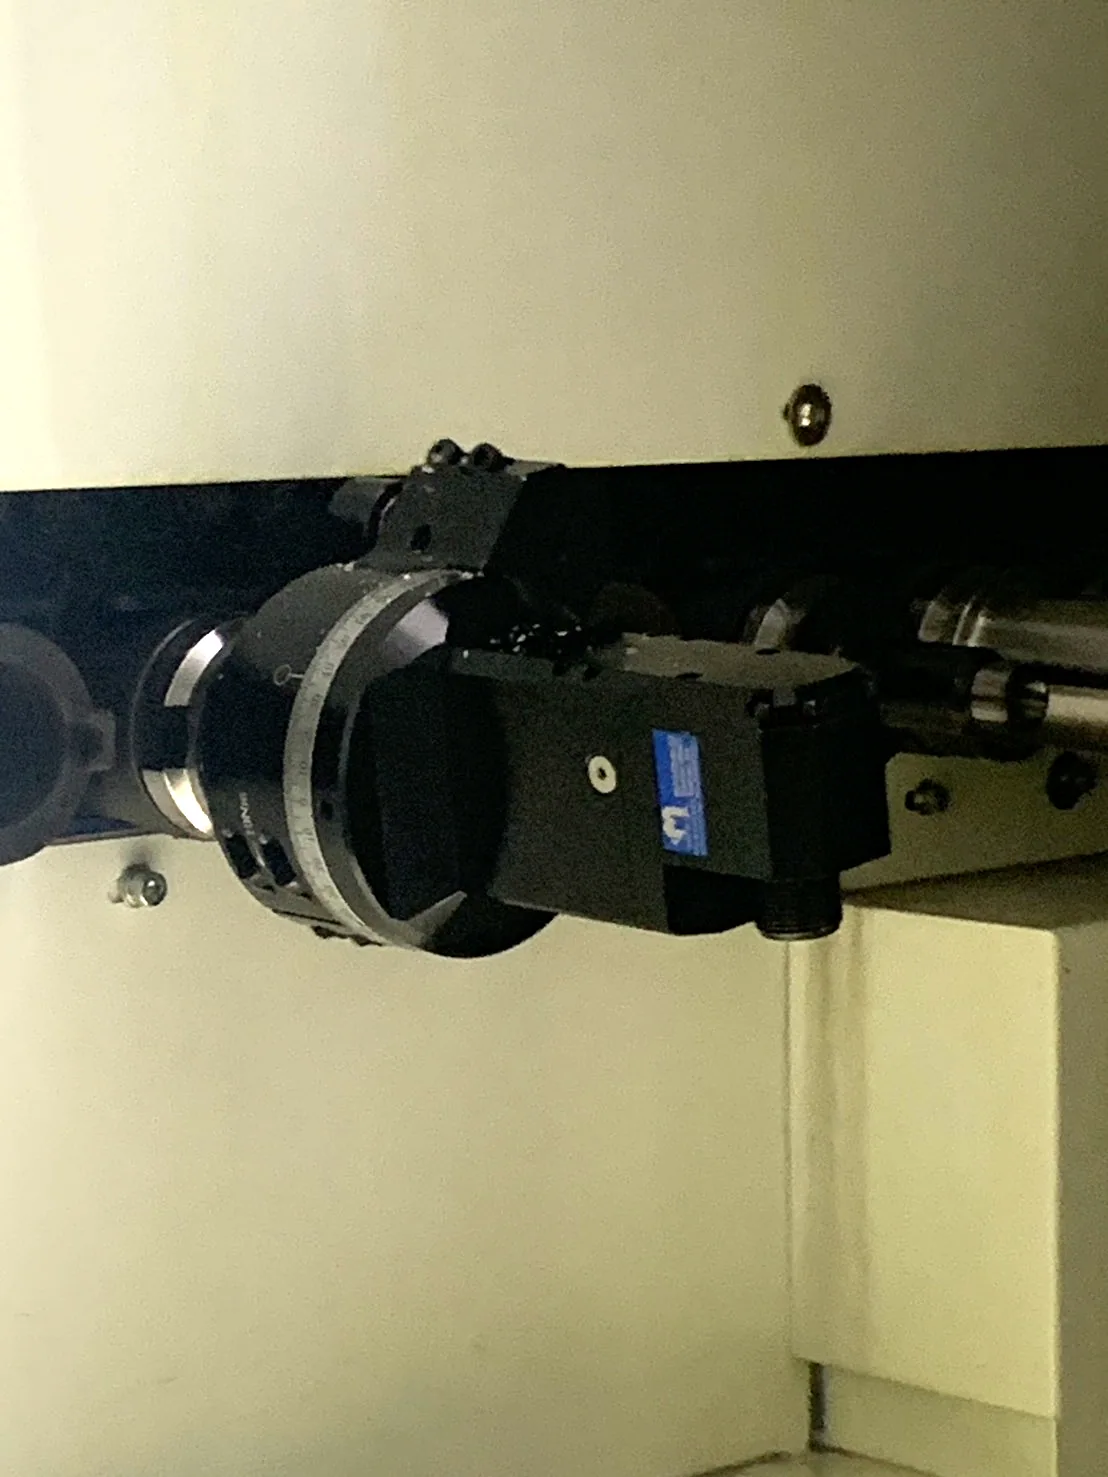
Ett vinkelhuvud är ett spindeltillbehör som vinklar skärverktyget – vanligtvis 90° – så att ett vertikalt eller horisontellt bearbetningscenter kan borra, gänga, fräsa och borra ut i ytor som pekar åt sidan, utan att spänna om detaljen eller flytta den till en annan maskin. Det sätts i spindeln som vilken verktygshållare som helst och tas ur magasinet som en sådan.
Andra namn på samma sak
Rätvinkligt huvud, 90-gradershuvud, vinkeltillbehör, vinkelhuvud, fräshuvudtillbehör. På tyska heter det Winkelkopf, på italienska testa angolare, på spanska cabezal angular, på japanska アングルヘッド och på kinesiska 角度頭 / 角度头. De betyder alla samma enhet. En varvtalsökare är ett annat tillbehör: den höjer varvtalet men behåller verktyget på spindelaxeln.
Så fungerar det
Ingång
Ett konskaft – BT, CAT, SK eller HSK – som spänns i maskinspindeln precis som en vanlig verktygshållare, med samma dragbult.
Växling
Inuti huset överför ett koniskt kugghjulspar spindelns rotation genom vinkeln. De flesta huvuden går 1:1; varvtalsökande och varvtalsreducerande utväxlingar finns för små borrar eller för vridmoment.
Stoppblock
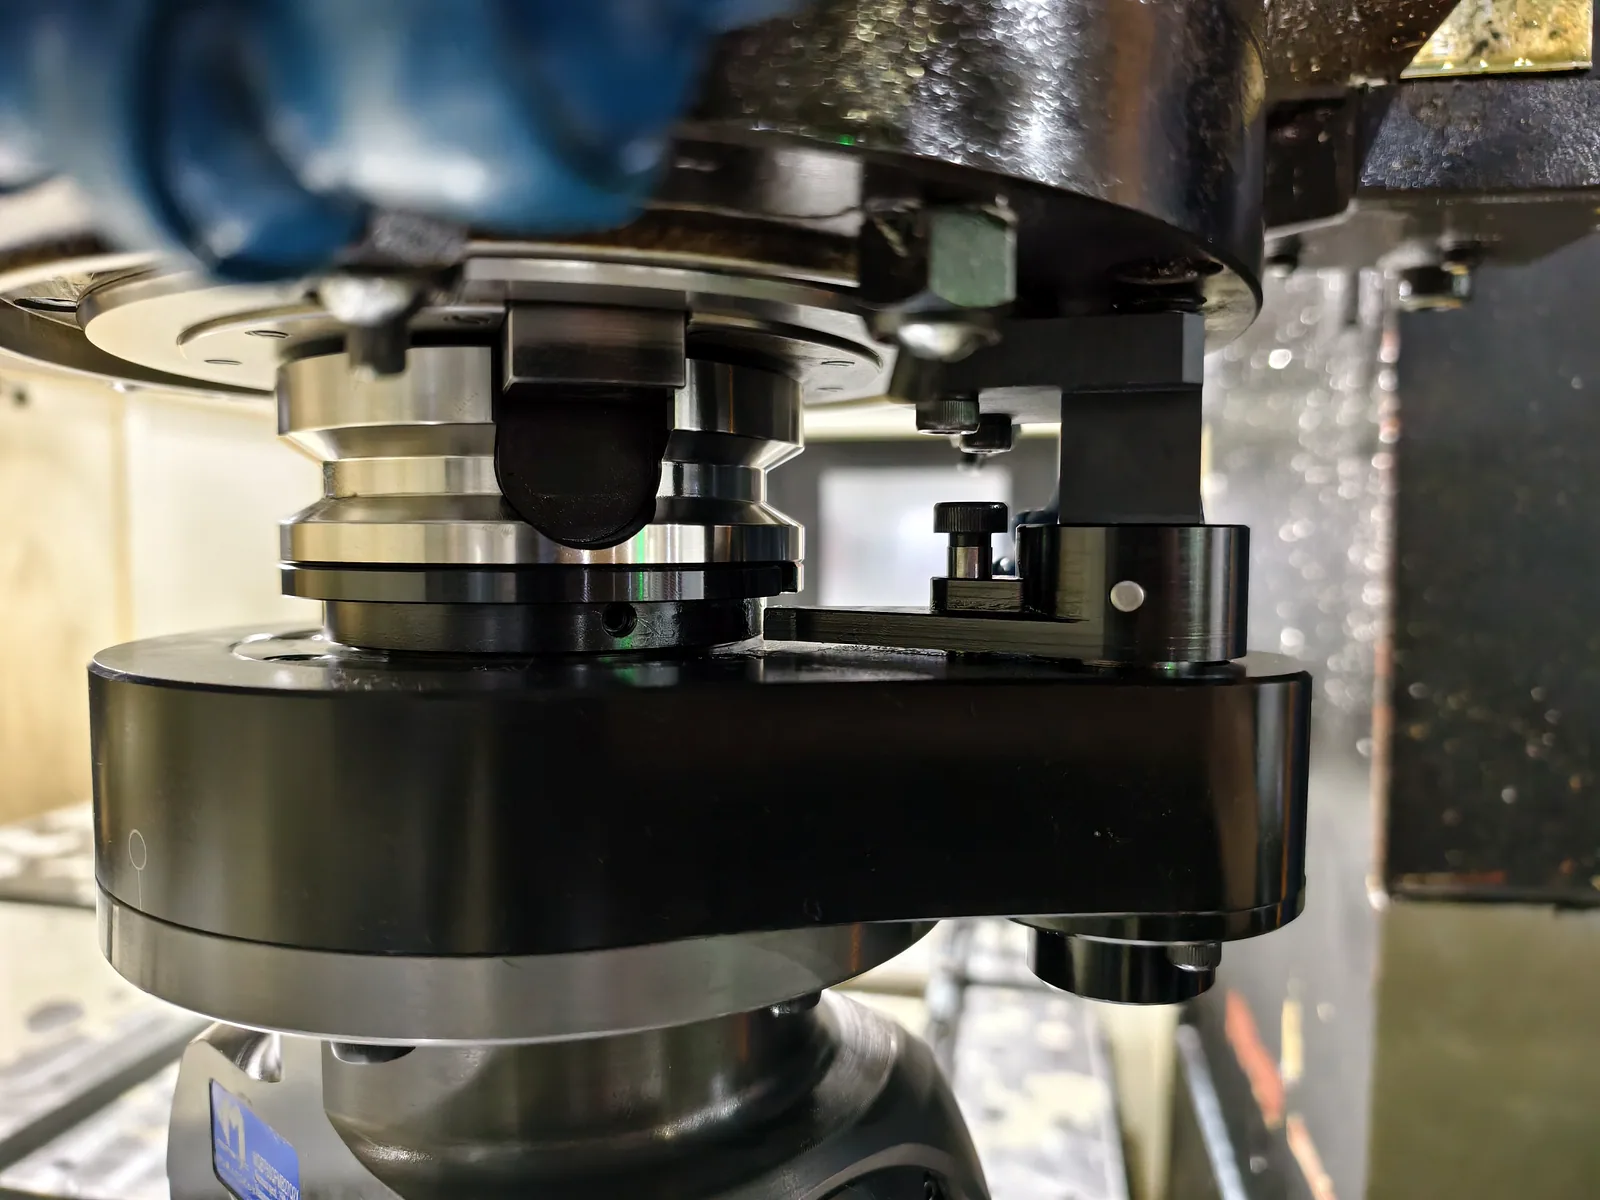
Huset får inte rotera med spindeln. En momentarm på huvudet läggs an mot ett stoppblock eller stoppstift på spindelnosen, så att endast den inre axeln roterar. Det här är den del som är specifik för varje maskin.
Utgång
Utgångsspindeln bär fräsen: en ER-spänntång, en DC-chuck, en planfräsdorn eller en andra verktygshållarkona på tyngre huvuden.
Momentarmen mot maskinens stoppblock. Om detta inte stämmer med spindelnosen kan huvudet inte monteras – det är det första Mongtec kontrollerar.
De huvudsakliga typerna
Fast 90°
Standardhuvudet och det styvaste. Täcker det mesta av tvärborrning, sidogängning och sidofräsning.
Fasta andra vinklar
30°-, 45°- eller 55°-huvuden för detaljer som är lutande men alltid i samma vinkel – ett fast huvud är styvare än ett justerbart som ställts in på den vinkeln.
Justerbart (0–90°)
Ett huvud för flera vinklar, inställt med en graderad skala. Mer flexibelt, mindre styvt, och vinkeln måste kontrolleras efter varje ändring.
Flerutgångs
Två eller fyra utgångar på en kropp, så att ett huvud når motstående ytor eller kör två verktyg utan verktygsbyte.
Smal eller förlängd nos
En smal, lång kropp för djupa kaviteter och hål där en standardhuvudkropp skulle slå i detaljen eller fixturen.
Planfräsutgång
Ett kraftigt huvud med dornutgång (FMB) för sidoplanfräsning. Här avgör vridmomentet, inte varvtalet, storleken.
Vinkelhuvud, andra uppspänning eller 5-axlig maskin?
Vinkelhuvud
Bäst när sidodetaljerna ligger i fasta vinklar, batchen är liten till medelstor och maskinen redan är en kapabel 3-axlig eller horisontell. Ett tillbehör, ingen ny maskin, ingen andra fixtur.
Andra uppspänning
Billigt i utrustning, dyrt i tid: en annan fixtur, ytterligare ett hanteringssteg och en referensöverföring som kostar noggrannhet mellan de två sidorna.
5-axlig maskin
Rätt när detaljen kräver kontinuerligt ändrade verktygsvinklar eller fem ytor i en uppspänning varje dag. En stor investering för en handfull tvärhål.
Vad du ska läsa i ett vinkelhuvuds datablad
Spindelgränssnitt och dragbult – konstorlek och exakt den dragbult som maskinen använder.
Maximalt varvtal och vridmoment – huvudet, inte maskinen, begränsar skäret. Planera operationen utifrån huvudets kontinuerliga märkdata.
Utväxling – 1:1, ökande eller reducerande.
Utgång – spänntångsstorlek eller dorn, vilket sätter den största fräsen.
Nosmått – avståndet från spindelaxeln till fräsens spets och kroppens bredd, vilka avgör om huvudet frigår från detaljen.
Vikt och ATC – om huvudet ryms inom verktygsväxlarens vikt- och diametergränser.
Kylmedel – utvändigt munstycke eller genom huvudet.
Mongtecs vinkelhuvuden
Mongtec publicerar 137 vinkelhuvudsmodeller på BT30-, BT40- och BT50-skaft, upp till 12,000 rpm och 200 Nm, med utgångarna ER11 till ER40 spänntång, DC5 till DC16 chuck, FMB22- och FMB27-dorn samt BT40-verktygshållare. HSK-A63-, HSK-A100-, NT-, SK- och CAT-skaft finns på utvalda modeller, och vilken modell som helst kan byggas på beställning med en annan räckvidd, vinkel, utgång eller stoppanordning. Bläddra bland vinkelhuvudssortimentet →
Är ett vinkelhuvud detsamma som ett rätvinkligt tillbehör?
Ja. Vinkelhuvud, rätvinkligt huvud, 90-gradershuvud och vinkeltillbehör beskriver alla ett spindeltillbehör som vinklar verktygsaxeln. En varvtalsökare är något annat: den höjer varvtalet men behåller verktyget på spindelaxeln.
Kan ett vinkelhuvud laddas av den automatiska verktygsväxlaren?
Många kan det, om huvudet ryms inom växlarens vikt- och diametergränser och stoppblockets orientering tillåter automatiskt upptag. Maskinmodellen och magasintypen räcker för att bekräfta det.
Minskar ett vinkelhuvud effekten som är tillgänglig vid fräsen?
Maskinspindeln driver det fortfarande, men huvudet har sina egna märkdata för maximalt varvtal och vridmoment. Skäret måste planeras utifrån huvudets märkdata, som på de flesta maskiner är lägre än spindelns.
När är ett vinkelhuvud bättre än att köpa en 5-axlig maskin?
När sidodetaljerna ligger i fasta vinklar, batchen är liten till medelstor och maskinen du har i övrigt är kapabel. Om detaljen kräver kontinuerligt ändrade vinklar eller fem ytor i en uppspänning varje dag är en 5-axlig maskin den bättre investeringen.
Mongtec bekräftar passform och lämnar offert utifrån fyra uppgifter. Skicka dem via e-post till info@mongtec.com eller använd offertformuläret — vi svarar inom en arbetsdag.
Maskintillverkare och modell samt spindelkonan (till exempel BT40 eller CAT40).
Ett foto av spindelnosen så att stoppblocket kan bekräftas.
Detaljen du behöver nå – ett ritningsutsnitt eller ett foto räcker.