Запросити комерційну пропозицію →
Отвір нагрівають індукційно, доки він не розшириться на кілька сотих міліметра, хвостовик інструмента вставляють, а під час охолодження отвір стискається на ньому. У з’єднанні більше нічого немає — ні цанги, ні гайки, ні клина. Тримач та інструмент працюють як єдине тіло.
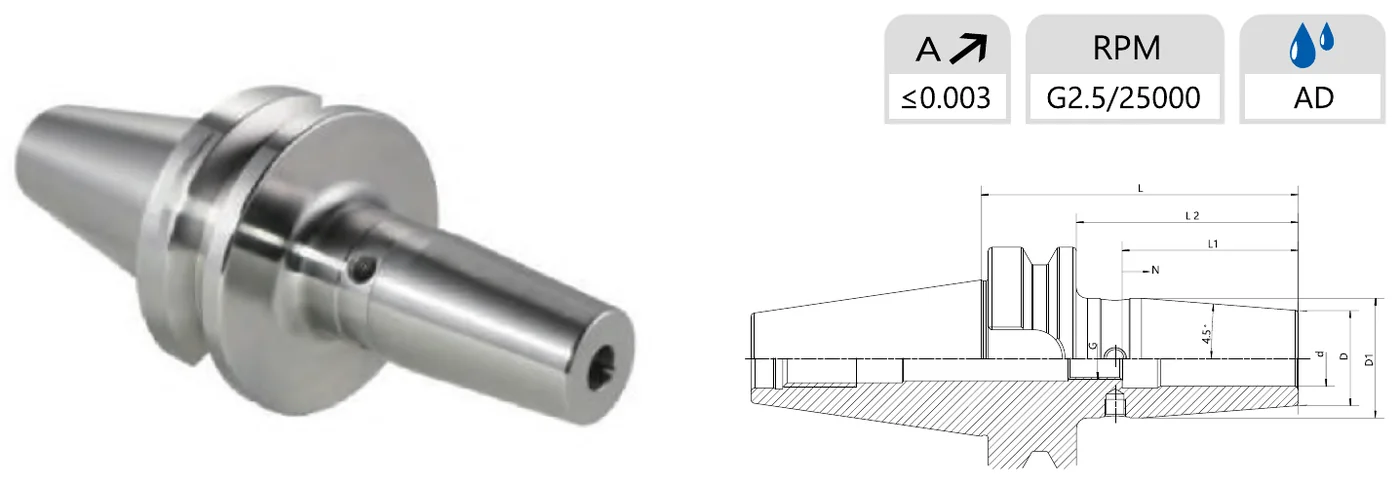
Звідси три наслідки, і саме через них термозатискні патрони є стандартною практикою у високошвидкісній обробці та виготовленні прес-форм: найбільше доступне зусилля затискання на одиницю діаметра тримача; найвужчий можливий профіль носової частини, завдяки чому тримач проникає в порожнини, недоступні іншим патронам; і відсутність деталей, які можуть порушити балансування, — саме це дає змогу досягти биття ≤ 0.003 mm і балансування G2.5 при 25,000 rpm.
| Хвостовик | Стандарт | З внутрішньою подачею ЗОР | Інтерфейс |
|---|---|---|---|
| BT | 122 артикули → | 63 артикули → | BT (MAS 403 BT, конус 7/24) |
| BBT | 76 артикулів → | 63 артикули → | BBT (подвійний контакт по торцю й конусу за типом BIG-PLUS) |
| SK | 106 артикулів → | 58 артикулів → | SK / DIN 69871 (ISO 7/24) |
| CAT | 82 артикули → | 72 артикули → | CAT / ANSI-ASME B5.50 (ISO 7/24) |
| HSK-A | 147 артикулів → | 67 артикулів → | HSK форма A (DIN 69893-1) |
| HSK-E | 50 артикулів → | — | HSK форма E (DIN 69893-5, симетричний, для високих швидкостей) |
| HSK-F | 44 артикули → | — | HSK форма F (DIN 69893-6, симетричний, для деревообробки / високих швидкостей) |
Обирайте отвір точно під хвостовик інструмента — отвір термозатискного патрона виконано під один номінальний діаметр, діапазону затискання немає. Потім обирайте найкоротший виліт, який ще дістає до оброблюваного елемента: кожен зайвий міліметр вильоту знижує жорсткість, а саме заради жорсткості й обирають термозатискні патрони.
За вильотом, балансуванням і жорсткістю — так: у з’єднанні нічого немає. Водночас кожен отвір утримує лише один діаметр хвостовика, а для заміни інструмента потрібна індукційна машина. Гідравлічні патрони краще гасять вібрації, а інструмент у них замінюють ключем; цангові патрони перекривають діапазон діаметрів одним тримачем. Більшість виробництв використовують термозатискні патрони для високошвидкісної обробки, глибоких порожнин і чистової обробки, а цангові чи гідравлічні — для загального фрезерування. Mongtec публікує всі три типи — див. усі типи інструментальних тримачів.
Отвори шліфуються під хвостовики інструмента з допуском h6. Якщо ваші інструменти не мають допуску h6, надішліть фактичний допуск хвостовика — Mongtec підтвердить отвір перед підготовкою комерційної пропозиції.
Так. Нестандартні довжини вильоту та інтерфейси хвостовика виготовляються за кресленням — надішліть креслення або модель верстата та потрібний виліт.
Надішліть інтерфейс шпинделя, діаметри хвостовиків інструмента, які ви використовуєте, і потрібний виліт. Креслення з розмірами надсилаються електронною поштою після відкриття запиту.
Запросити ціну на термозатискні патрони →
Усі інструментальні тримачі · Швидкозмінне затискання · Усі артикули Mongtec