首页 / 技术指南 / 不锈钢万向曲管不锈钢万向曲管:用在哪里、比塑料管好在哪、怎么选
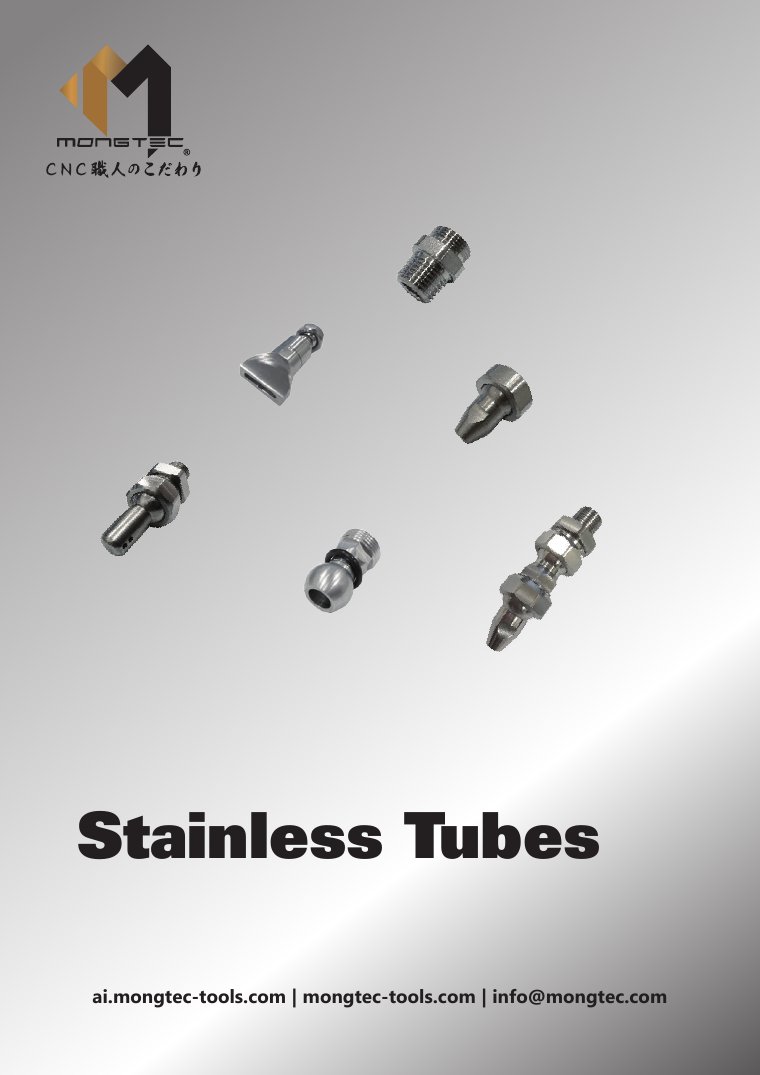
不锈钢万向曲管是由短组件以球接头与螺纹接头串接而成的模块化金属管路,把机床接口的切削液或压缩空气,引到刀具旁的喷嘴。每个关节都能用手调整方向,组好的管路会保持位置,水柱能持续对着设置好的位置。相较塑料管,金属管路更容易对准,不易被高温、尖锐的切屑割破或烫软,并且可以靠增减或更换组件来加长、缩短或重新调整方向。盟钛提供 5.8 mm 与 11 mm 两种管径。
提供机床与接口规格,立即询价 →
不锈钢曲管用在哪里
铣削与车削。 把水柱对准切削刃,冷却切削并帮助带走切屑。研磨。 扁平或扇形喷嘴把切削液摊成一条带状,覆盖接触区。压缩空气排屑。 气枪喷嘴把切屑从工件、治具或夹持区吹走;静音喷嘴可降低噪音。量测或换件前的清洁。 定向喷射可清除口袋与孔内的切屑。切屑冲击大或长时间量产的机床。 塑料管容易被割破、烫软或被推离位置。不锈钢曲管与塑料管:差在哪
分节塑料管 不锈钢万向曲管 保持出水方向 可能下垂、回弹,或因震动与水压而偏移。 在每个球接头调整方向,设计上会停在设置位置。 高温、尖锐切屑 管壁可能被割破或烫软。 金属管壁,切屑较不易割伤。 切削液与油 塑料接触油与高温后可能老化变硬。 不锈钢适合用在切削液与油雾环境。 调整长度或角度 剪断或更换整条管。 增减或更换组件;用 45°、90° 组件转向。 喷射方式 通常只有一种喷嘴。 圆形、广角、多孔、扁平、扇形与静音喷嘴。
此表说明两种设计的一般差异。管路能用多久,取决于机床、被切削材料与切削液,因此盟钛不提供使用寿命数字。
模块化不锈钢管路的优点
方向设置后不跑掉。 调整一次,水柱就能持续对着切削区,换件也不用重调。依工件组装。 基本组件(21.5 mm、32.3 mm)、延长组件(75.5 mm、100 mm)、90° 组件,以及 45°、90° 转接头,可绕过刀具与治具。两种管径。 5.8 mm 适合紧凑管路,11 mm 适合较大流量。喷嘴依工序选。 喷嘴是独立零件,不必重组整条管路就能换喷射方式。接得上常见接口。 PT 1/8" 至 1/2" 标准底座,另有球形与圆柱底座转接头。更换更少。 损坏时换一个组件,不必换整条。不锈钢曲管怎么选
管径。 依所需流量、机床接口与空间选 5.8 mm 或 11 mm。两个系列螺纹不同,不混用。机床接口。 看清切削液或气源接口的螺纹,再选底座转接头:标准底座(PT 1/8"、1/4"、3/8",11 mm 系列另有 PT 1/2")、ø12–ø16 球形底座或 ø16 圆柱底座。长度与角度。 算出到达加工区需要的组件数量。需要转向处用 90° 基本组件或 45°、90° 转接头。喷嘴。 定向喷射用圆形(ø1.5、ø3.0、ø4.0,11 mm 系列为 ø6.5);要涵盖范围用广角(35°)或 3 孔;要一条带状水幕用扁平或扇形;压缩空气用静音喷嘴。供应端。 确认帮浦、滤网与管路能供应喷嘴需要的流量。供应不足时,孔径再小也喷不出力道。水柱怎么设置
水柱对准切削区或切屑流向,不要打在刀体或工件表面被弹开。 水柱的自由行程要短,喷嘴与加工位置保持安全距离。 孔径不是越大越好:供应有限时,孔径变大会让出口流速下降。请依可用流量选孔径。 为换刀与机床运动部位留出空间,量产前让机床完整走过各动作。 更换塑料管时,先确认螺纹、长度与空间,不要未经检查就照旧配置。 静音喷嘴
压缩空气吹气很吵。1-DG-AIR 静音喷嘴是型录中供气路使用的选项;型录所载音量为 79 dB、降噪 67%、节能 37%。这些是型录所载数字,型录未注明测试条件,请当作参考,并向盟钛确认适用于您气源的条件。
料号、尺寸与型录 PDF:不锈钢万向曲管:全部型号 → · 下载型录(PDF,10 页)
常见问题
这种曲管除了切削液,也能用在压缩空气吗?
可以。系统可输送切削液或压缩空气;静音喷嘴是给气路用的。
每台机床都要不同的曲管吗?
曲管由组件组成,同一批零件可以重新排列。底座转接头则要符合各台机床的接口螺纹。
怎么更换塑料切削液管?
先确认接口螺纹、需要的长度与刀具周围的空间,再选底座转接头、组件与喷嘴。把照片和螺纹规格寄给盟钛,我们帮您建议组合。
曲管是不锈钢吗?
是。型录未标示牌号,请于询价时向盟钛确认。
不锈钢万向曲管:全部型号 → · 技术指南 →
Mongtec Precision 样本 · 订货号总览 · 机床对应 · 角度头 · 铣削刀柄 · 快换夹具 · 特殊配件 · 技术指南 · 应用案例 · 合作招募 · 立即询价 隐私政策 · info@mongtec.com