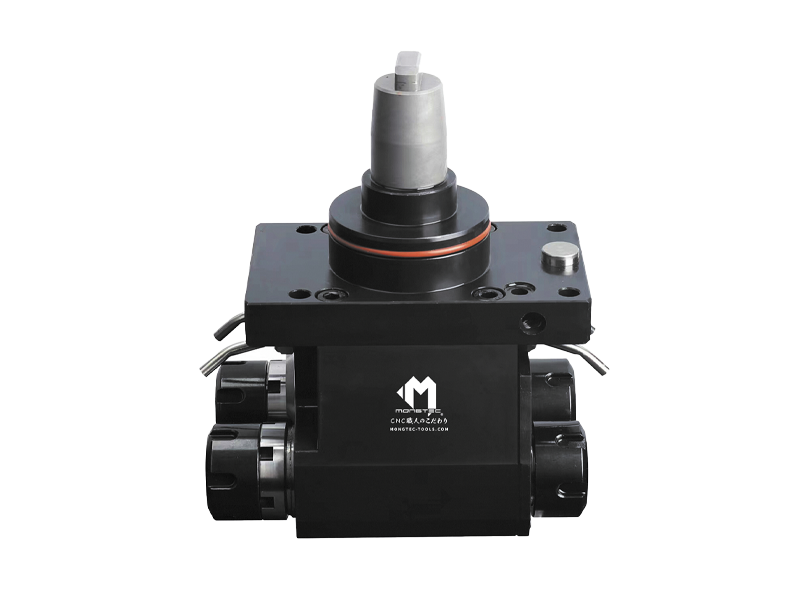
| 如何辨认动力刀座 | 铭牌能告诉你什么、安装方式如何透露是 BMT 还是 VDI,以及让辨认在当天完成的五张照片 —— 即使铭牌已经磨掉。 |
|---|
| 如何比对他厂刀柄的对应型号 | 比对要核对的四件事 —— 安装方式、联轴器、输出端几何、工况负荷。哪些绝不假设可以互换,以及要做同规格报价该提供什么。 |
|---|
| 轴向还是径向?动力刀座的出力方向怎么选 | 轴向沿主轴轴线驱动刀具,用于端面加工;径向转 90°,用于侧面加工。偏置型、缩回型、双出力与可调角度型的定位也一并整理。 |
|---|
| 角度头怎么选 | 主轴接口、挡块、出力角度、额定值、干涉与切削液 —— 以最快排除错误选项的顺序排列,外加一张能避免大多数安装意外的照片。 |
|---|
| BMT 还是 VDI?怎么判断你的刀塔到底是哪一种 | BMT 是业界的事实标准,VDI 则由 DIN 69880 规范。同一个标称尺寸在不同机床厂之间可能不一样。这是下单前的确认方法。 |
|---|
| Weldon 还是 Whistle Notch?为什么这两种柄不能互换 | Weldon 柄的平面与轴线平行。Whistle Notch 柄是斜面,锁紧时会把刀具往座面拉。两者外观相近,但不能互换。 |
|---|
| 热缩、液压还是机械夹持:铣削刀柄怎么选 | 热缩外形最细、跳动最好;液压能吸振,只要一支六角扳手;机械式每站成本最低。这里说明各自适用的场合。 |
|---|
| 回转顶尖为什么会坏 —— 通常不是顶尖本身的问题 | 回转顶尖多半是切削液进了轴承而报废,不是顶尖磨损。密封结构、轴承配置与负荷能力,比看得见的顶尖更关键。 |
|---|
| 端面驱动器:一次夹持车完整根轴 | 端面驱动器用硬化驱动销咬住端面,整根轴的长度都露在外面。两道工序变成一道,中间不必重新校正。 |
|---|
| 各机床适用的动力刀座 | 按机床品牌整理 Mazak、DMG MORI、Haas、Okuma、Doosan 等 CNC 车床用的刀塔接口,以及公开了对应刀座的品牌。决定的是接口,不是 logo。 |
|---|
| 不锈钢万向曲管:用途、相较塑料管的优势与选用方法 | 不锈钢万向曲管是什么、在 CNC 机床上用在哪里、与塑料管相比有什么差别,以及管径、喷嘴、转接头与长度怎么选。 |
|---|