油壓膨脹心軸:怎麼運作、用在哪裡、規格怎麼定
油壓膨脹心軸以工件的內孔夾持工件。轉動加壓螺絲,心軸本體內密封的油就被加壓;油壓讓薄壁脹套 360° 均勻向外膨脹,工件便以自己的內孔定心,被夾持住進行研磨、車削、齒輪加工或檢測。每一支心軸都是依特定內孔設計的,所以盟鈦採接單訂製。
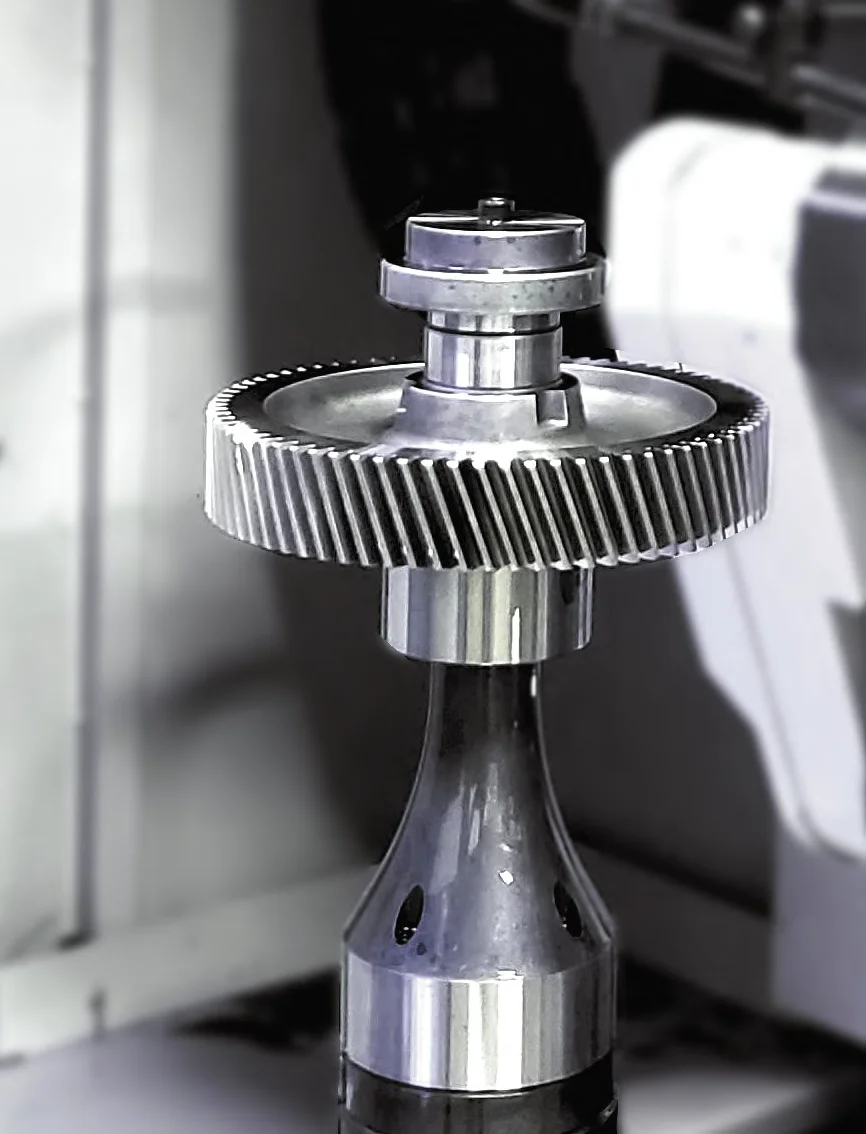
油壓膨脹心軸以工件的內孔夾持工件。轉動加壓螺絲,心軸本體內密封的油就被加壓;油壓讓薄壁脹套 360° 均勻向外膨脹,工件便以自己的內孔定心,被夾持住進行研磨、車削、齒輪加工或檢測。每一支心軸都是依特定內孔設計的,所以盟鈦採接單訂製。
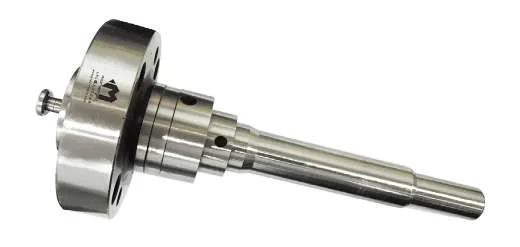
| 加壓螺絲 | 轉動螺絲,把活塞推進本體內密封的油室。 |
|---|---|
| 膨脹脹套 | 油壓作用在薄壁脹套上,脹套向外產生極小的彈性變形 —— 整個圓周與全長均勻膨脹。 |
| 結果 | 工件以內孔定心,是均勻的面接觸,不是三點或六點。鬆開螺絲,脹套回彈,工件即可取下。 |
膨脹量很小:最大膨脹量不得超過夾持直徑的 0.3–0.5%。精度由此而來,這也是內孔必須是精加工面的原因 —— 盟鈦要求夾持長度範圍內的工件內孔精度 IT7 以上。
| 油壓式 | 機械式(錐度套/分瓣式) | |
| 夾持方式 | 油壓作用在連續的薄壁脹套 | 以錐度或拉桿撐開開槽套或分瓣 |
| 定心精度 | 最高 —— 360° 均勻接觸 | 良好;取決於分瓣與錐度 |
| 膨脹範圍 | 小 —— 最多為夾持直徑的 0.3–0.5%;一種內孔尺寸一個脹套 | 較大;可容許較寬的內孔公差 |
| 內孔要求 | 精加工內孔,IT7 以上 | 精度較低的內孔也可使用 |
| 適合 | 精加工、研磨、齒輪研磨、檢測 | 較粗的工序、尺寸範圍較廣的工件族 |
同一個工件族有好幾種內孔尺寸,不一定要做好幾支心軸。盟鈦心軸可以在同一個本體上搭配可換式脹套,換內孔尺寸只要換脹套,不必換心軸、重新架設。
油壓心軸是依工件設計的,所以圖面就說明了大部分:內孔直徑與公差、內孔長度、工件靠合的端面、加工工序(研磨、車削、齒輪加工、檢測)、機台與心軸的安裝方式(兩頂心之間、主軸法蘭或錐度)、要求的偏擺,以及批量。盟鈦依這張圖面逐支報價。
盟鈦依下列四項資料確認適用並報價。請 Email 至 info@mongtec.com,或使用詢價表單 — 一個工作天內回覆。