首頁 / 繁體中文 / 技術指南 / 不鏽鋼萬向曲管不鏽鋼萬向曲管:用在哪裡、比塑膠管好在哪、怎麼選
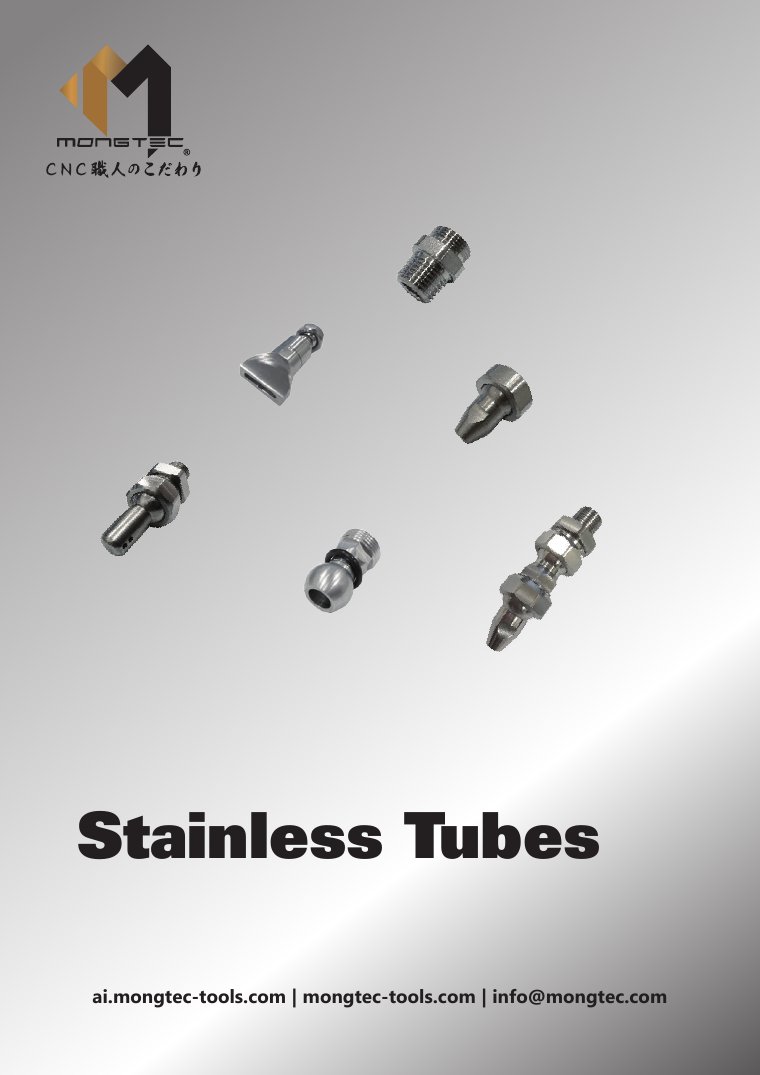
不鏽鋼萬向曲管是由短元件以球接頭與螺紋接頭串接而成的模組化金屬管路,把機台接口的切削液或壓縮空氣,引到刀具旁的噴嘴。每個關節都能用手調整方向,組好的管路會保持位置,水柱能持續對著設定好的位置。相較塑膠管,金屬管路更容易對準,不易被高溫、尖銳的切屑割破或燙軟,並且可以靠增減或更換元件來加長、縮短或重新調整方向。盟鈦提供 5.8 mm 與 11 mm 兩種管徑。
提供機台與接口規格,立即詢價 →
不鏽鋼曲管用在哪裡
銑削與車削。 把水柱對準切削刃,冷卻切削並幫助帶走切屑。研磨。 扁平或扇形噴嘴把切削液攤成一條帶狀,覆蓋接觸區。壓縮空氣排屑。 氣槍噴嘴把切屑從工件、治具或夾持區吹走;靜音噴嘴可降低噪音。量測或換件前的清潔。 定向噴射可清除口袋與孔內的切屑。切屑衝擊大或長時間量產的機台。 塑膠管容易被割破、燙軟或被推離位置。不鏽鋼曲管與塑膠管:差在哪
分節塑膠管 不鏽鋼萬向曲管 保持出水方向 可能下垂、回彈,或因震動與水壓而偏移。 在每個球接頭調整方向,設計上會停在設定位置。 高溫、尖銳切屑 管壁可能被割破或燙軟。 金屬管壁,切屑較不易割傷。 切削液與油 塑膠接觸油與高溫後可能老化變硬。 不鏽鋼適合用在切削液與油霧環境。 調整長度或角度 剪斷或更換整條管。 增減或更換元件;用 45°、90° 元件轉向。 噴射方式 通常只有一種噴嘴。 圓形、廣角、多孔、扁平、扇形與靜音噴嘴。
此表說明兩種設計的一般差異。管路能用多久,取決於機台、被切削材料與切削液,因此盟鈦不提供使用壽命數字。
模組化不鏽鋼管路的優點
方向設定後不跑掉。 調整一次,水柱就能持續對著切削區,換件也不用重調。依工件組裝。 基本元件(21.5 mm、32.3 mm)、延長元件(75.5 mm、100 mm)、90° 元件,以及 45°、90° 轉接頭,可繞過刀具與治具。兩種管徑。 5.8 mm 適合緊湊管路,11 mm 適合較大流量。噴嘴依工序選。 噴嘴是獨立零件,不必重組整條管路就能換噴射方式。接得上常見接口。 PT 1/8" 至 1/2" 標準底座,另有球形與圓柱底座轉接頭。更換更少。 損壞時換一個元件,不必換整條。不鏽鋼曲管怎麼選
管徑。 依所需流量、機台接口與空間選 5.8 mm 或 11 mm。兩個系列螺紋不同,不混用。機台接口。 看清切削液或氣源接口的螺紋,再選底座轉接頭:標準底座(PT 1/8"、1/4"、3/8",11 mm 系列另有 PT 1/2")、ø12–ø16 球形底座或 ø16 圓柱底座。長度與角度。 算出到達加工區需要的元件數量。需要轉向處用 90° 基本元件或 45°、90° 轉接頭。噴嘴。 定向噴射用圓形(ø1.5、ø3.0、ø4.0,11 mm 系列為 ø6.5);要涵蓋範圍用廣角(35°)或 3 孔;要一條帶狀水幕用扁平或扇形;壓縮空氣用靜音噴嘴。供應端。 確認幫浦、濾網與管路能供應噴嘴需要的流量。供應不足時,孔徑再小也噴不出力道。水柱怎麼設定
水柱對準切削區或切屑流向,不要打在刀體或工件表面被彈開。 水柱的自由行程要短,噴嘴與加工位置保持安全距離。 孔徑不是越大越好:供應有限時,孔徑變大會讓出口流速下降。請依可用流量選孔徑。 為換刀與機台運動部位留出空間,量產前讓機台完整走過各動作。 更換塑膠管時,先確認螺紋、長度與空間,不要未經檢查就照舊配置。 靜音噴嘴
壓縮空氣吹氣很吵。1-DG-AIR 靜音噴嘴是型錄中供氣路使用的選項;型錄所載音量為 79 dB、降噪 67%、節能 37%。這些是型錄所載數字,型錄未註明測試條件,請當作參考,並向盟鈦確認適用於您氣源的條件。
料號、尺寸與型錄 PDF:不鏽鋼萬向曲管:全部型號 → · 下載型錄(PDF,10 頁)
常見問題
這種曲管除了切削液,也能用在壓縮空氣嗎?
可以。系統可輸送切削液或壓縮空氣;靜音噴嘴是給氣路用的。
每台機台都要不同的曲管嗎?
曲管由元件組成,同一批零件可以重新排列。底座轉接頭則要符合各台機台的接口螺紋。
怎麼更換塑膠切削液管?
先確認接口螺紋、需要的長度與刀具周圍的空間,再選底座轉接頭、元件與噴嘴。把照片和螺紋規格寄給盟鈦,我們幫您建議組合。
曲管是不鏽鋼嗎?
是。型錄未標示牌號,請於詢價時向盟鈦確認。
不鏽鋼萬向曲管:全部型號 → · 技術指南 →
Mongtec Precision 型錄 · 料號總覽 · 機台對應 · 角度頭 · 銑削刀把 · 快換夾具 · 特殊配件 · 技術指南 · 應用案例 · 合作應徵 · 立即詢價 隱私權政策 · info@mongtec.com