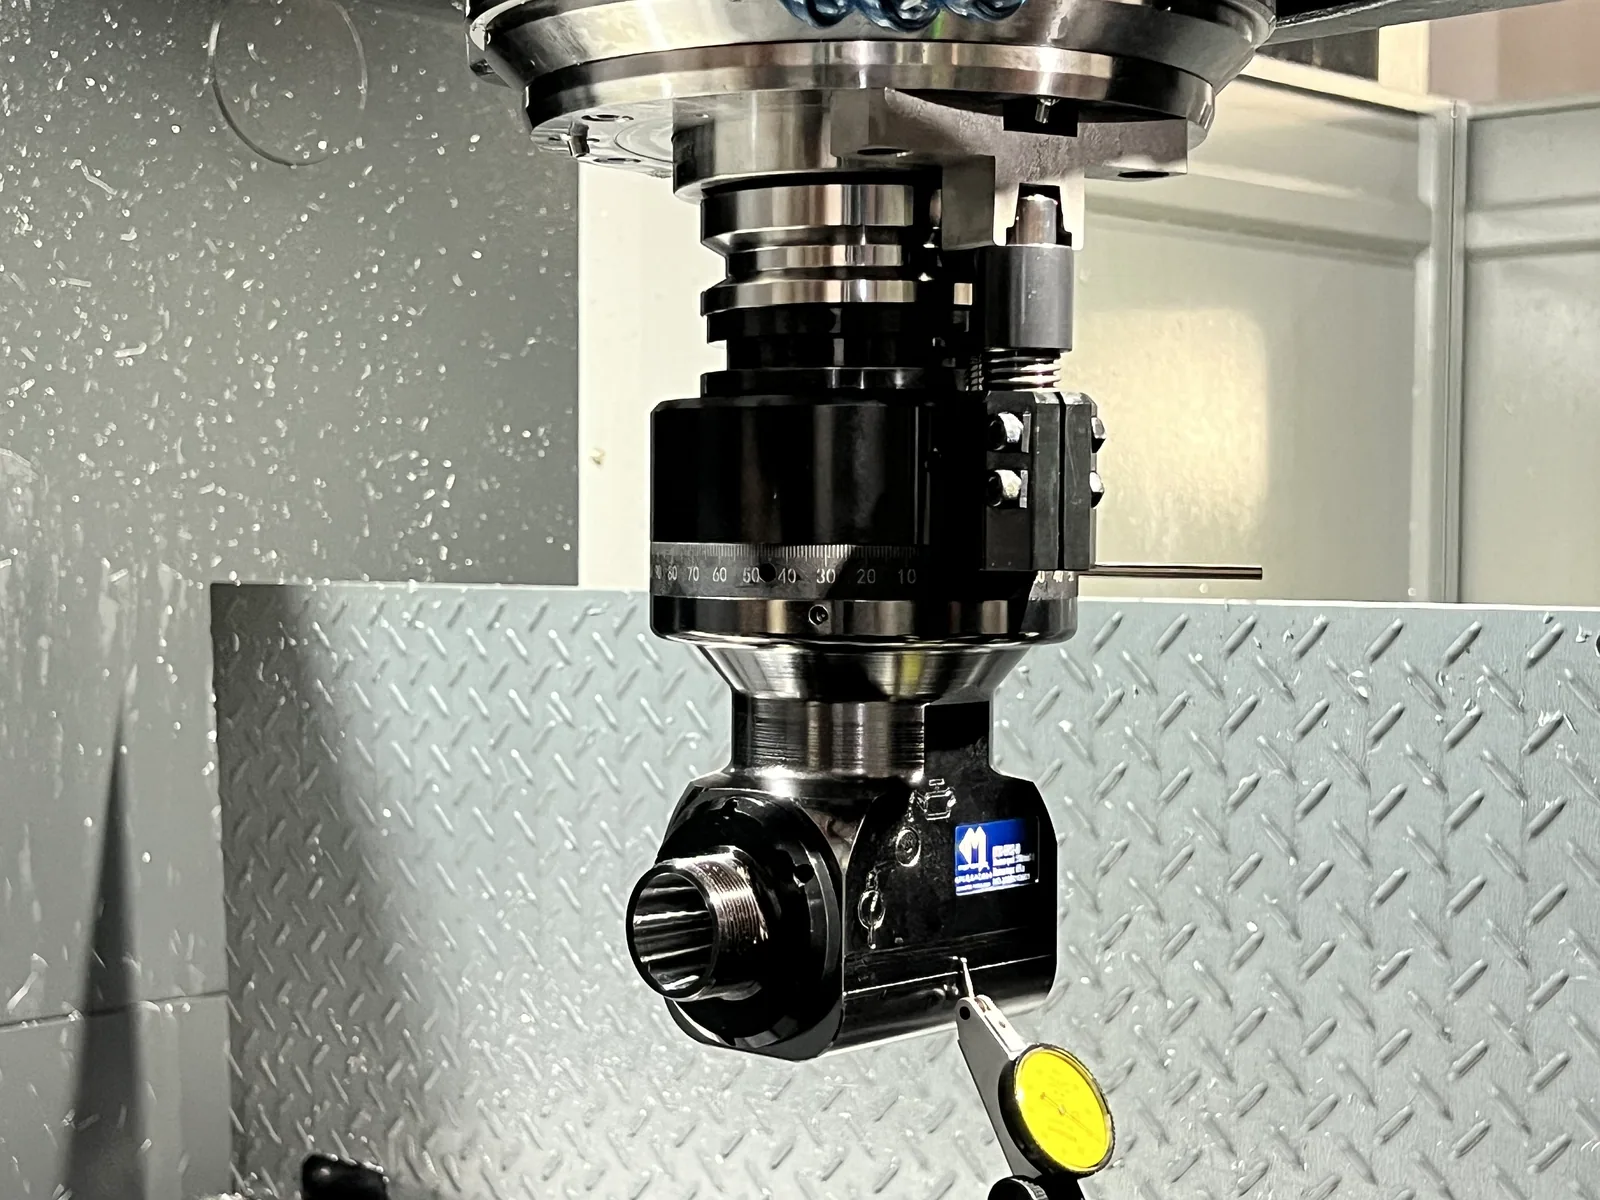
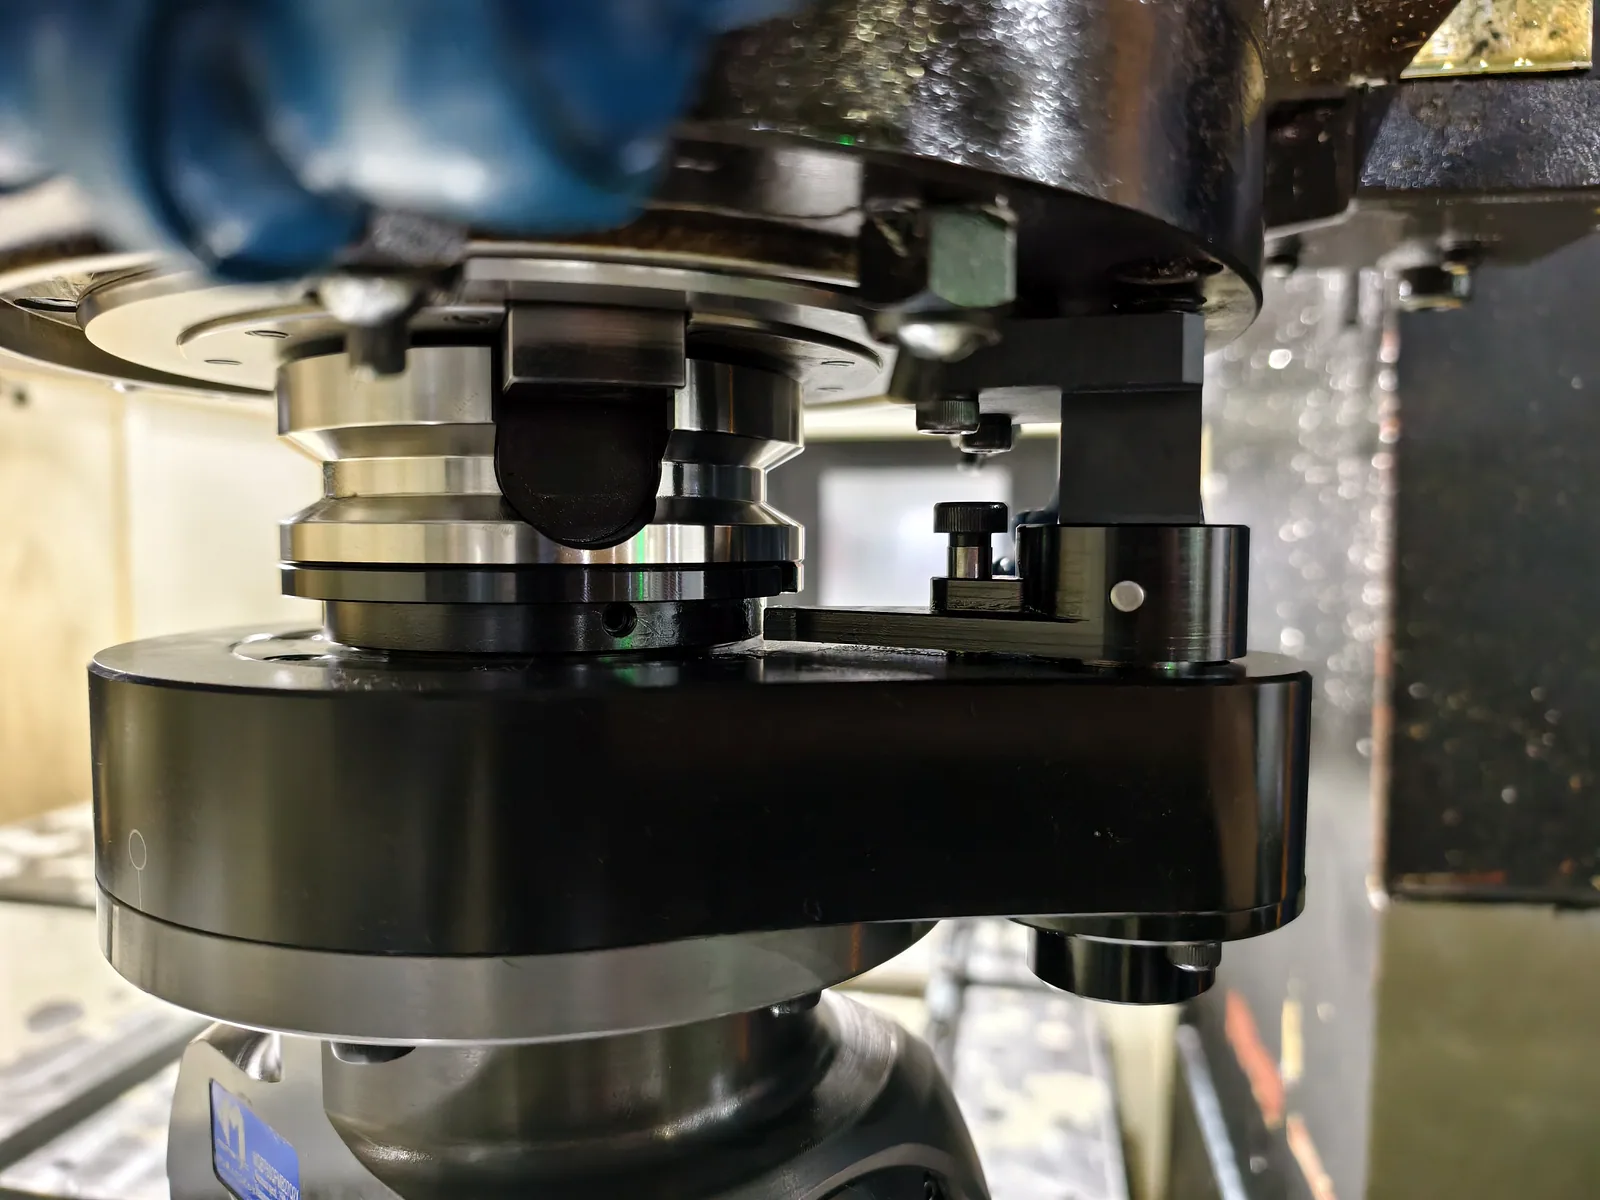
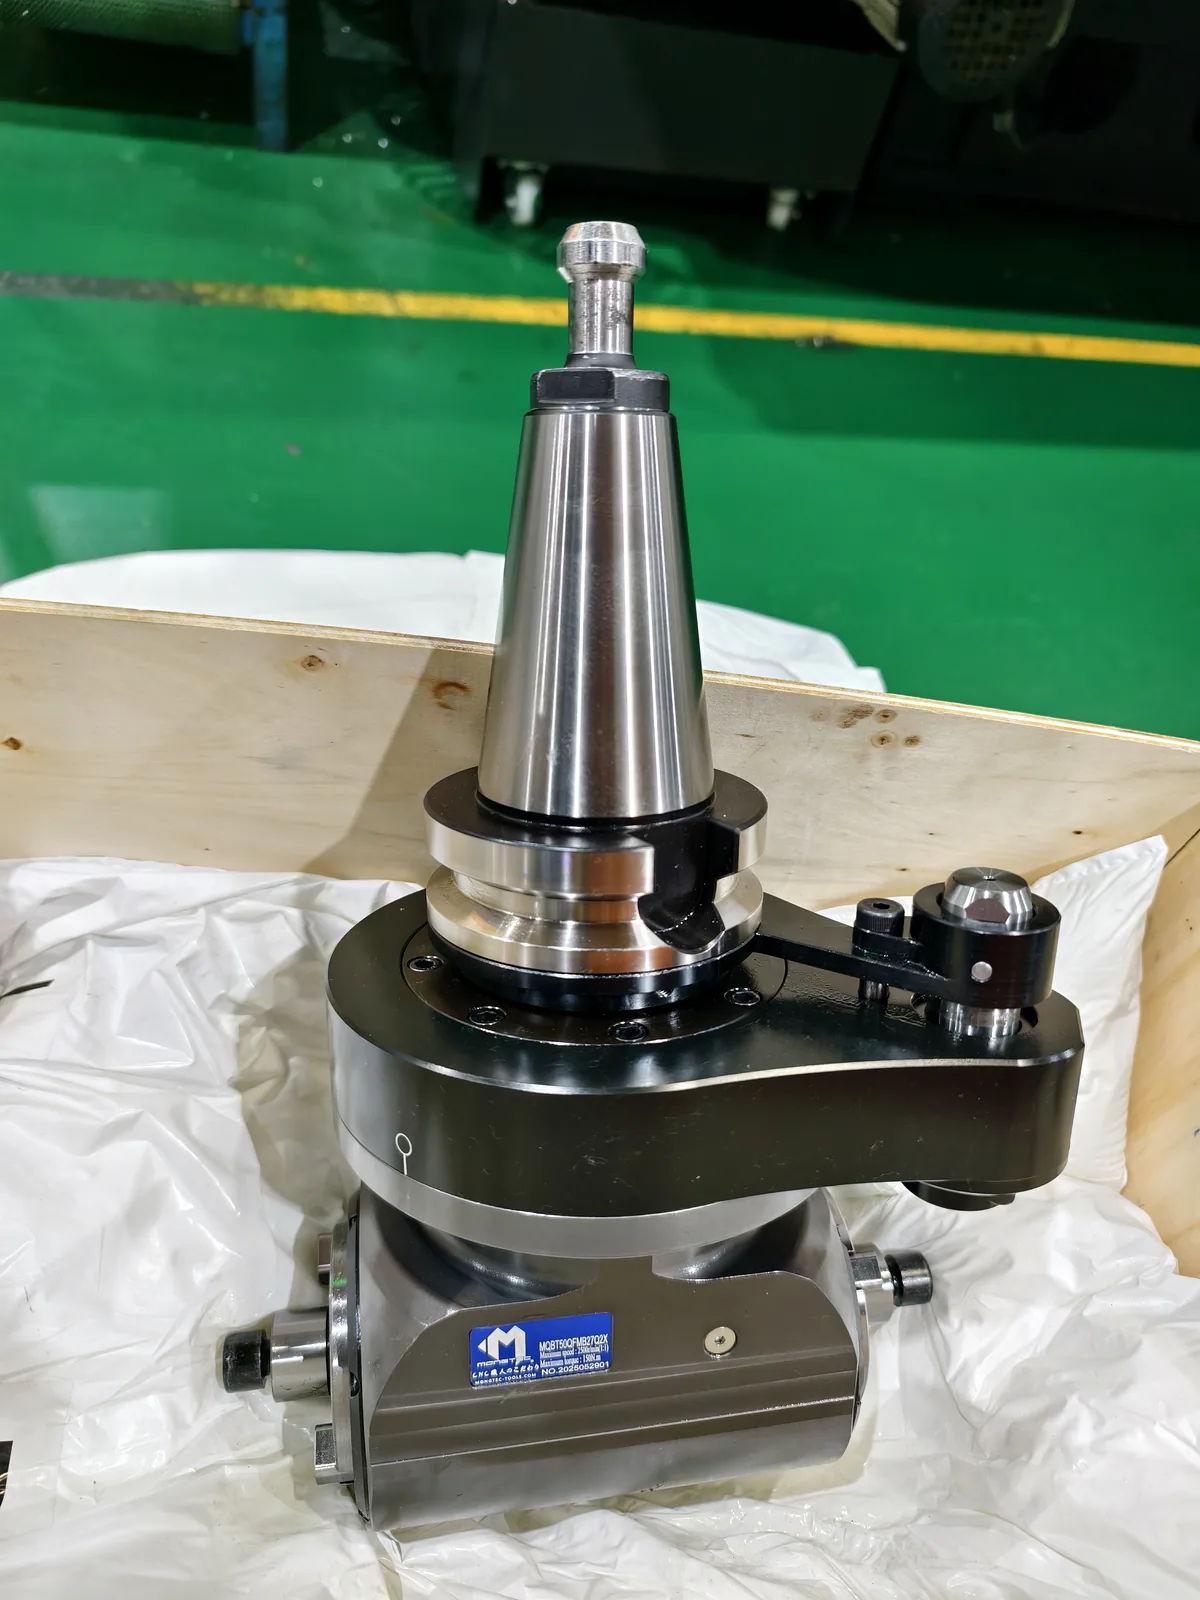
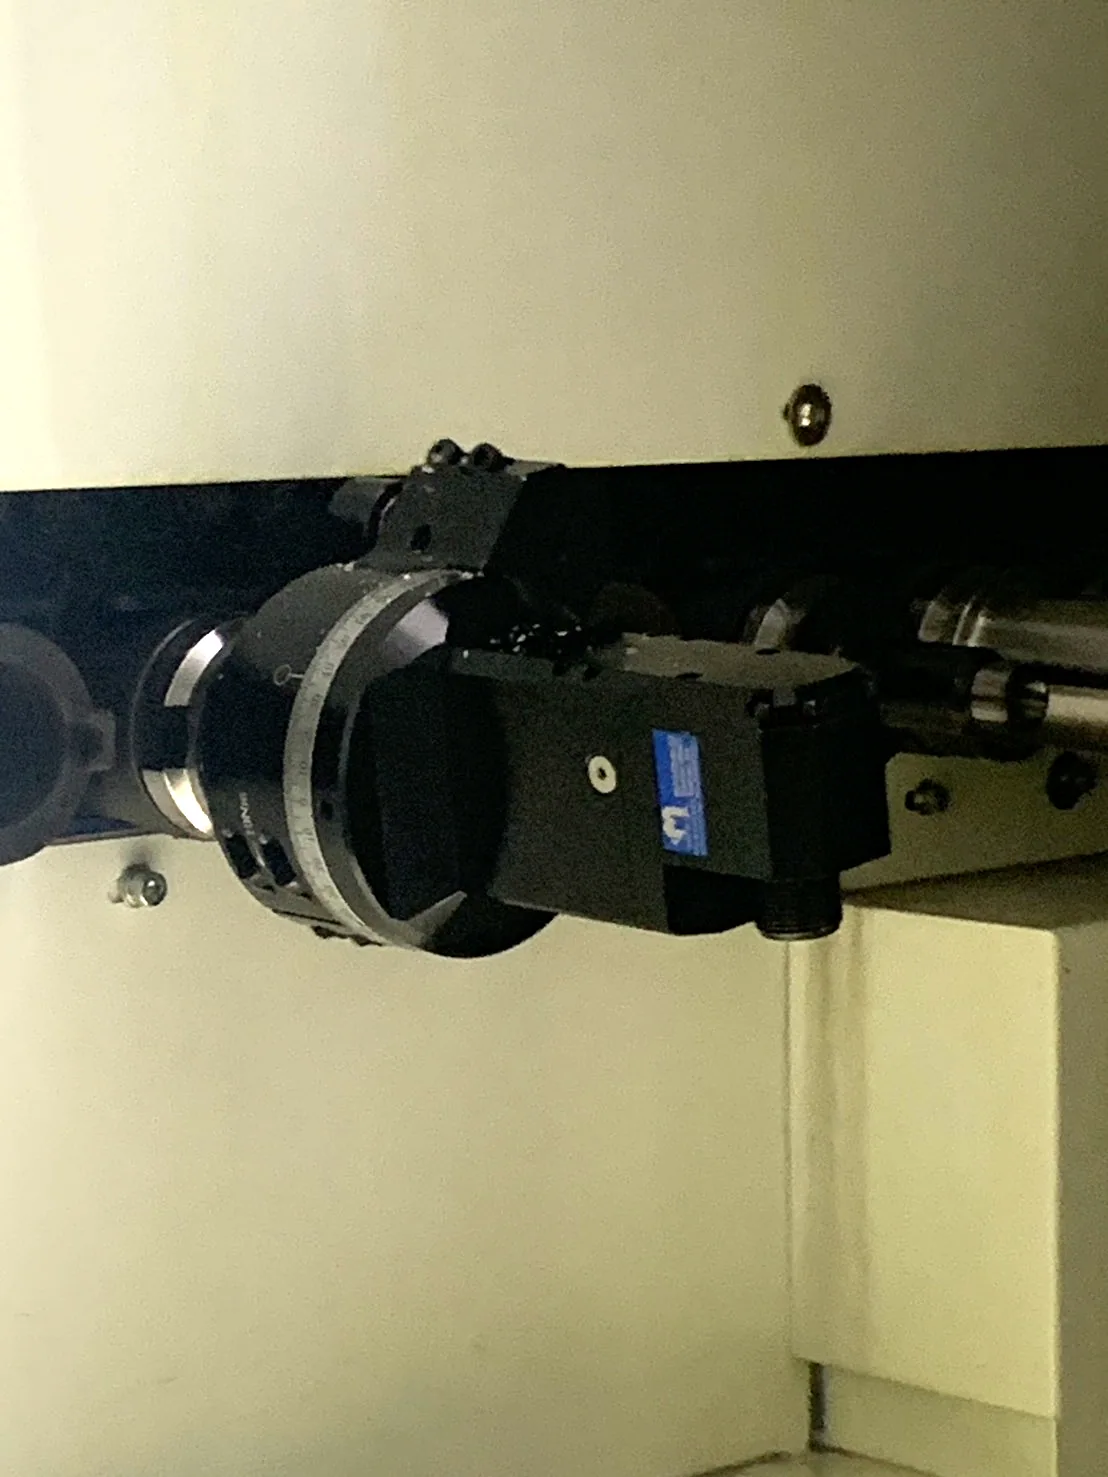
| อินเทอร์เฟซสปินเดิล | รุ่นที่เผยแพร่ | ช่วงความเร็ว | แรงบิดสูงสุด |
|---|---|---|---|
| BT30 | 8 models | 6,800–12,000 rpm | 46 Nm |
| BT40 | 51 models | 3,500–8,000 rpm | 65 Nm |
| BT50 | 74 models | 2,000–8,000 rpm | 200 Nm |
| HSK-A63 | 1 models | — | — |
| HSK-A100 | 3 models | 4,000–6,000 rpm | 65 Nm |
| จำนวนรุ่นที่เผยแพร่ | 137 |
|---|---|
| ก้านขับ | BT30, BT40, BT50 — มี HSK-A63, HSK-A100, NT, SK และ CAT ในบางรุ่น และรุ่นอื่นตามคำขอ |
| ความเร็วสปินเดิลสูงสุด | 2,000–12,000 rpm เผยแพร่ตามแต่ละรุ่น |
| แรงบิด | สูงสุด 200 Nm |
| อินเทอร์เฟซเอาต์พุต | คอลเล็ท ER11, ER16, ER20, ER25, ER32, ER40; หัวจับ DC5–DC16; แมนเดรลดอกกัดหน้า FMB22 และ FMB27; ด้ามจับเครื่องมือ BT40 |
| อัตราทด | 1:1 ในรุ่นส่วนใหญ่ มีรุ่นเร่งรอบและรุ่นทดรอบลงเผยแพร่ด้วย |
| มุมคงที่ | มาตรฐาน 90° มีรุ่น 30°, 45° และ 55° เผยแพร่ด้วย |
| วัสดุตัวเรือน | 40Cr, QT500-7 หรืออะลูมิเนียมเกรดการบิน ผ่านการบ่มและกลึงแต่งความแม่นยำสูง |
| ตลับลูกปืน | ตลับลูกปืนเฟืองนำเข้า สำหรับการส่งแรงบิดสูงและเสียงรบกวนต่ำ |
| การใช้งาน | งานกัด เจาะ ต๊าปเกลียว และเจียร |
| 1. อินเทอร์เฟซสปินเดิลและพูลสตัด | ทั้งเทเปอร์และพูลสตัดต้องตรงกันทั้งคู่ เทเปอร์ BT40 ที่ใช้เกลียวพูลสตัดผิดจะจับยึดไม่ได้ |
|---|---|
| 2. บล็อกหยุดหรือสลักหยุด | หัวต้องถูกยึดไว้ให้ต้านแรงบิดของสปินเดิล รูปแบบตัวหยุดแตกต่างกันไปตามผู้ผลิตเครื่องจักร และจะยืนยันกับเครื่องของคุณก่อนเสนอราคา |
| 3. ระยะเผื่อที่ตำแหน่งตัด | ตัวเรือนหัวต้องมีระยะปลอดจากชิ้นงาน อุปกรณ์จับยึด และตัวเครื่อง ณ ตำแหน่งตัดจริง ไม่ใช่เฉพาะที่ตำแหน่งเปลี่ยนเครื่องมือ |
ส่งรุ่นเครื่องจักรและงานที่ต้องการกัด แล้วเราจะเสนอราคาให้ →
หัวมุม · ผลิตภัณฑ์ · English version: English version