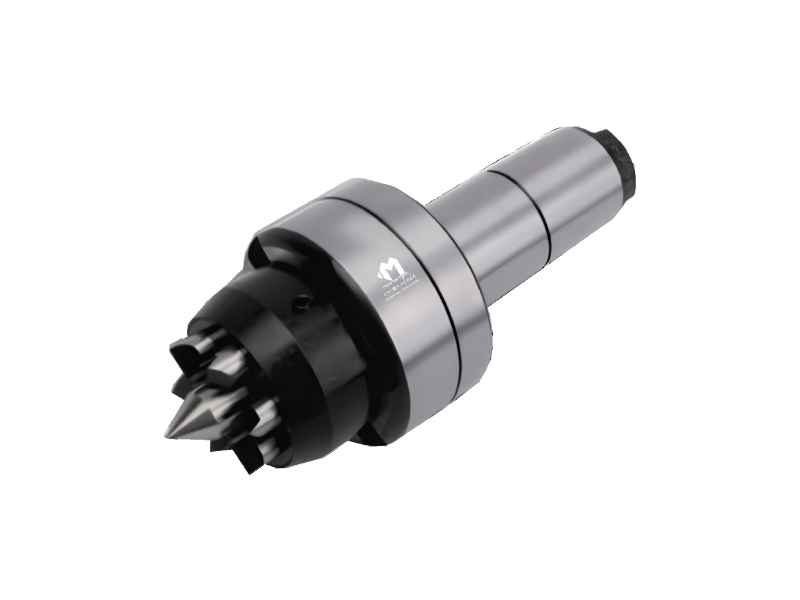
Jeśli toczysz wałki w dwóch mocowaniach, to właśnie drugie mocowanie jest źródłem błędu współosiowości. Zabierak czołowy go usuwa, bo napędza przedmiot od czoła, a nie przez uchwyt.
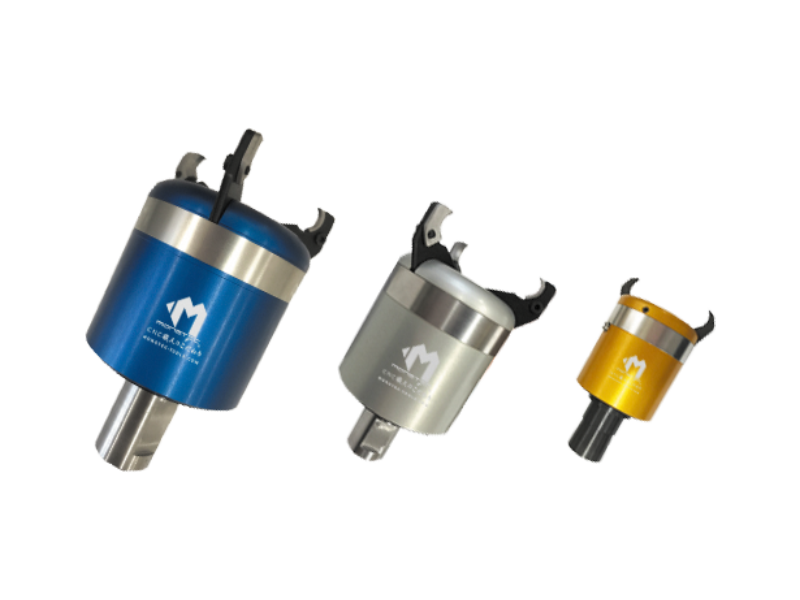
Hartowane trzpienie wgryzają się w powierzchnię czołową przedmiotu. Kieł ustala położenie, trzpienie przenoszą moment obrotowy, a cała długość wałka pozostaje dostępna dla narzędzia. Żaden uchwyt nie stoi na drodze, więc całą część toczysz w jednym mocowaniu.
Trzpienie same dopasowują się do powierzchni materiału, dlatego czoło po cięciu piłą lub po kuciu jest zwykle wystarczające bez wcześniejszej obróbki.
Każde przemocowanie wprowadza nową bazę. Na wałku objawia się to błędem współosiowości między elementami toczonymi w pierwszym i w drugim mocowaniu. Można go gonić podtrzymką i starannym centrowaniem — albo w ogóle go nie tworzyć.
Argument czasowy jest oczywisty. Zwykle rozstrzyga argument dokładnościowy.
| Model | Stożek Morse'a | Przedmiot obrabiany | Maks. obciążenie |
|---|---|---|---|
| MFC10 | MT3 / MT4 / MT5 | ø18–ø38 | 55 kg |
| MFC20 | MT3 / MT4 / MT5 | ø27–ø55 | 60 kg |
| MFC30 | MT3 / MT4 / MT5 | ø39–ø75 | 70 kg |
| MFC40 | MT4 / MT5 | ø55–ø100 | 100 kg |
| MFC | Chwyt ze stożkiem Morse'a — program standardowy. |
|---|---|
| MFCST | Chwyt walcowy, do maszyn bez konika ze stożkiem Morse'a. |
| MFCDST | Samokompensujący. Koryguje skos powierzchni czołowej do 1.5 mm, zapewniając równomierny nacisk we wszystkich kierunkach. Trwałość sworzni i kła rośnie, a nakład obsługi maleje. |
Wszystkie jedenaście części zabieraka MFC można kupić osobno — pokrywę, kieł, trzpienie, rolkę, głowicę, poliuretan, chwyt, sprężynę i pokrywę końcową. Zużyty trzpień nie oznacza nowego zabieraka. Poproś o listę części zamiennych przy zamówieniu, a nie dopiero wtedy, gdy coś się zużyje.
Podaj średnicę wałka, długość i materiał — dobierzemy zabierak →