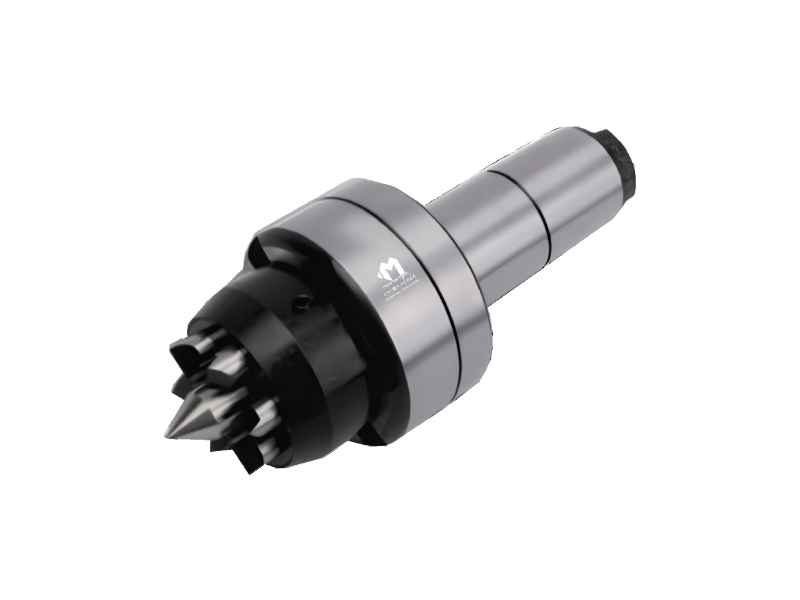
Kieł to część, o której nikt nie myśli, dopóki nie padnie — a wtedy kosztuje zmianę produkcyjną. Gdy się go wymienia, końcówka zwykle wygląda jeszcze na sprawną. Padło łożysko.
Chłodziwo. Przedostaje się przez uszczelnienie, miesza ze smarem i łożysko traci film smarny. Najpierw rośnie bicie, potem pojawia się hałas, a na końcu kieł zakleszcza się albo zaczyna bić pod obciążeniem. Końcówka na tym etapie potrafi wyglądać niemal jak nowa.
Dlatego dla większości zakładów specyfikacja uszczelnienia znaczy więcej niż materiał końcówki. Kły Mongtec mają dedykowane uszczelnienie olejowe chroniące przed chłodziwem i zanieczyszczeniami; w części modeli jest to uszczelnienie bezstykowe, które nie ściera się o wał.
| Uszczelnienie | Czy w ogóle jest podane? Stykowe czy bezstykowe? |
|---|---|
| Układ łożysk | Mongtec stosuje konstrukcję z potrójnym układem łożysk — trzy łożyska zamiast dwóch, dla sztywności i trwałości. |
| Bicie | Kieł obrotowy maks. 0.003 mm; kieł stały maks. 0.002 mm. |
| Twardość wałka | HRC 58–62. |
| Końcówka | Węglik o twardości HRA 90–91 lub stal hartowana. |
| Obciążenie i prędkość obrotowa | Parametry podawane wg stożka Morse'a — patrz niżej. |
| Stożek Morse'a | Maks. obciążenie | Maks. prędkość obrotowa |
|---|---|---|
| MT2 | 500 kg | 5,000 rpm |
| MT3 | 500 kg | 5,000 rpm |
| MT4 | 800 kg | 3,800 rpm |
| MT5 | 1,500–2,000 kg | 3,000 rpm |
| MT6 | 2,500–3,500 kg | 2,800 rpm |
Praca kłem blisko granicy prędkości przy ciężkim przedmiocie to drugi najczęstszy sposób na skrócenie jego życia.
Końcówki dwu- i trójstopniowe istnieją po to, by kieł nie wchodził w drogę nożowi tokarskiemu. Jeśli narzędzie koliduje z kłem przy obróbce czoła, to problem geometrii, a nie ograniczenie, z którym trzeba żyć.
Kły z nakrętką pozwalają wymienić samą końcówkę. Jeśli zużywasz końcówki na materiale ściernym, to znacznie tańszy element eksploatacyjny niż cały kieł.
Podaj masę przedmiotu, prędkość i wymagany odsuw narzędzia — dobierzemy kieł →