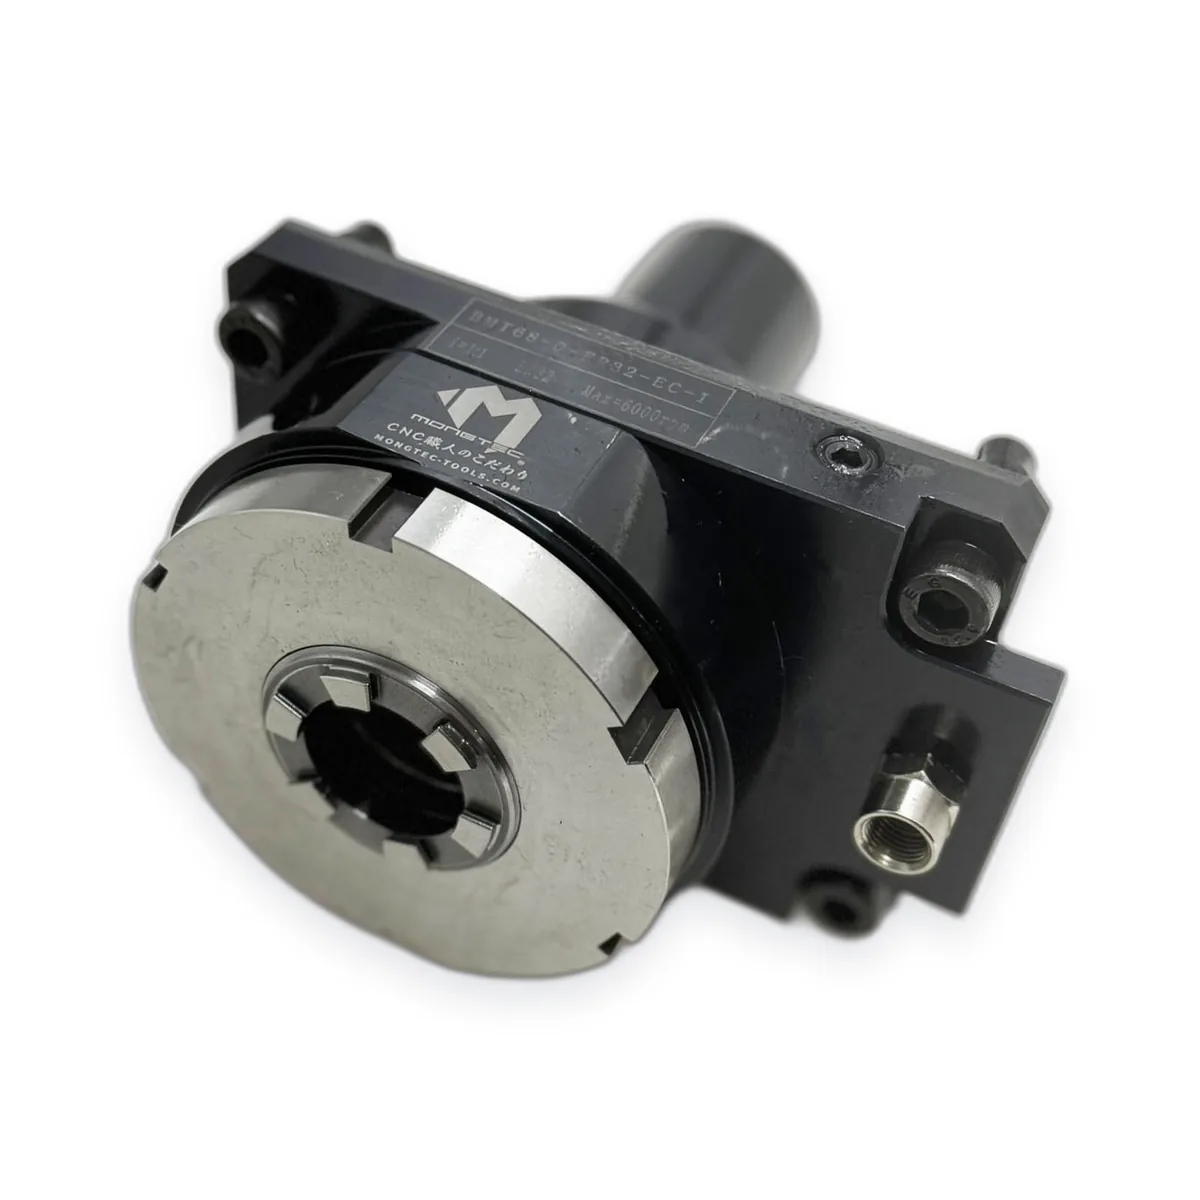
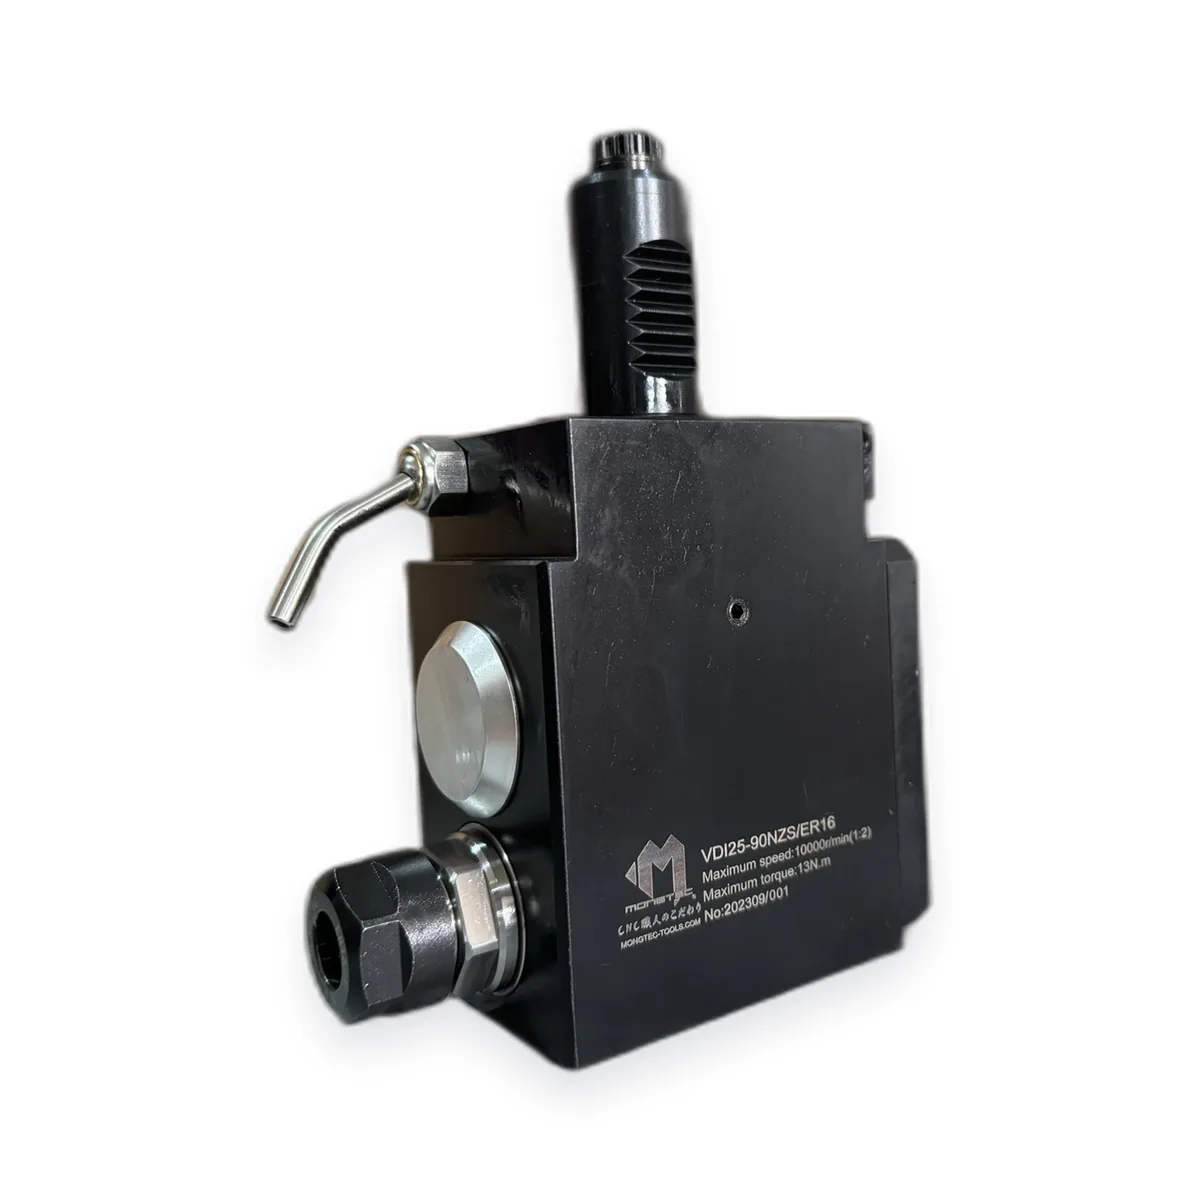
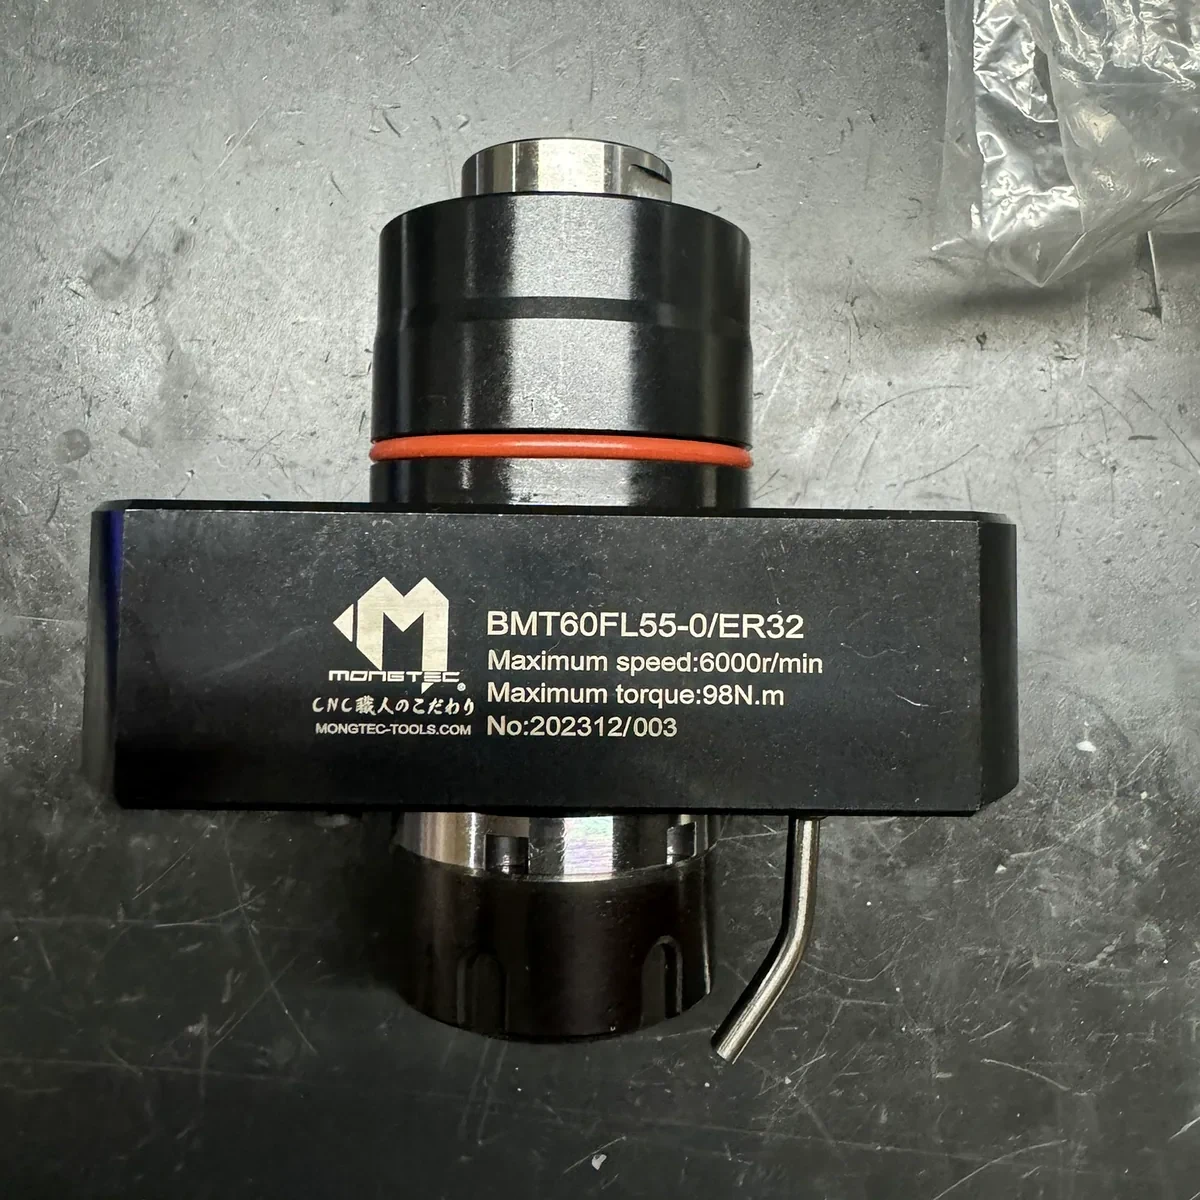
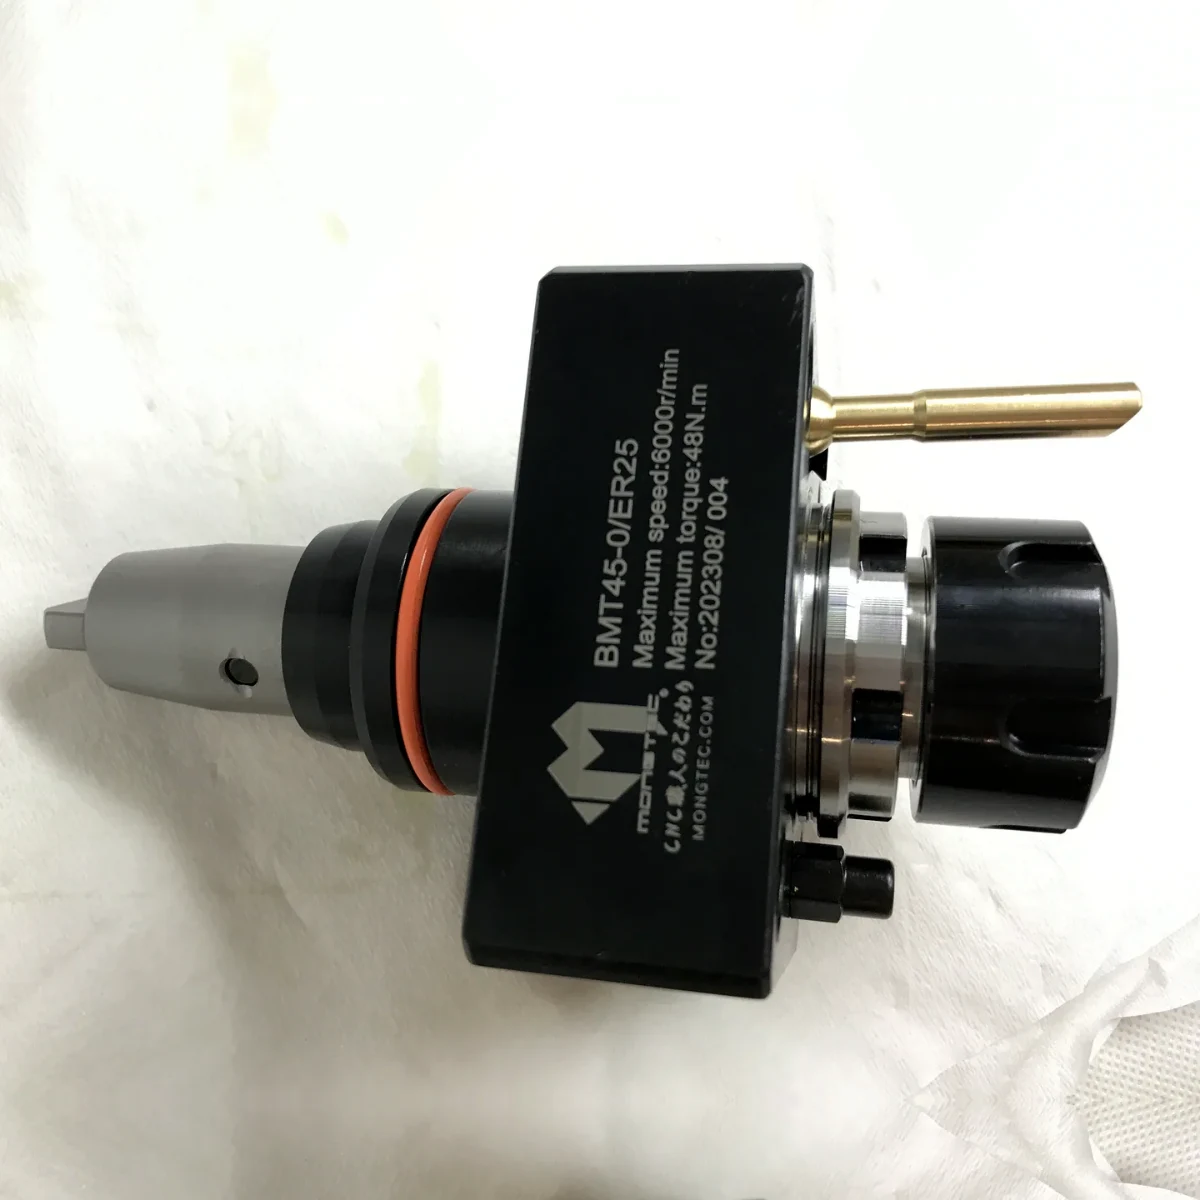
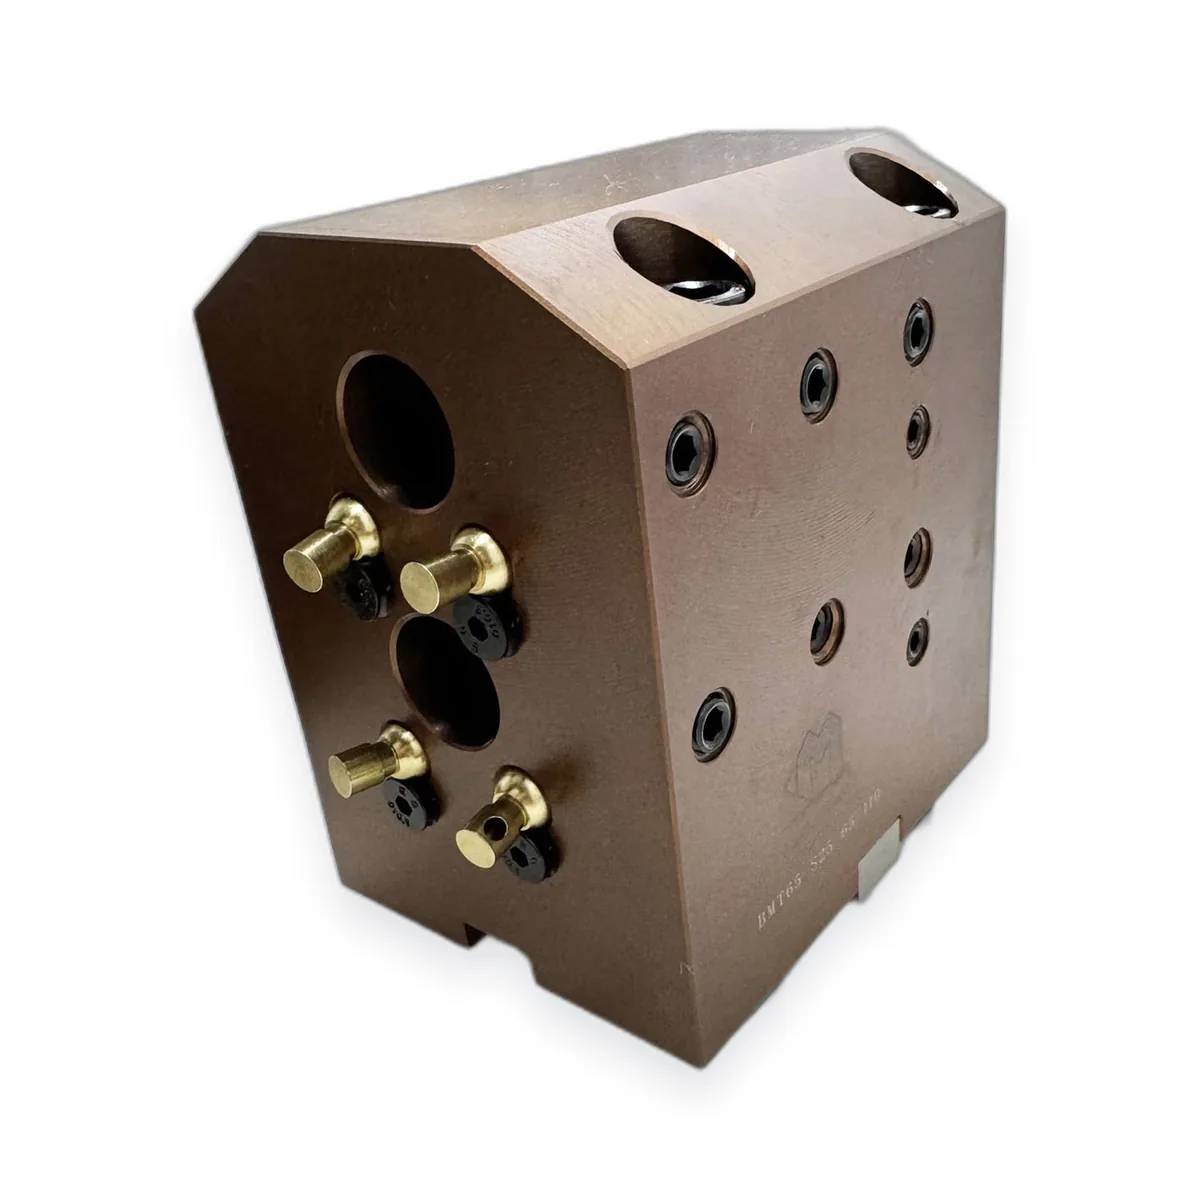
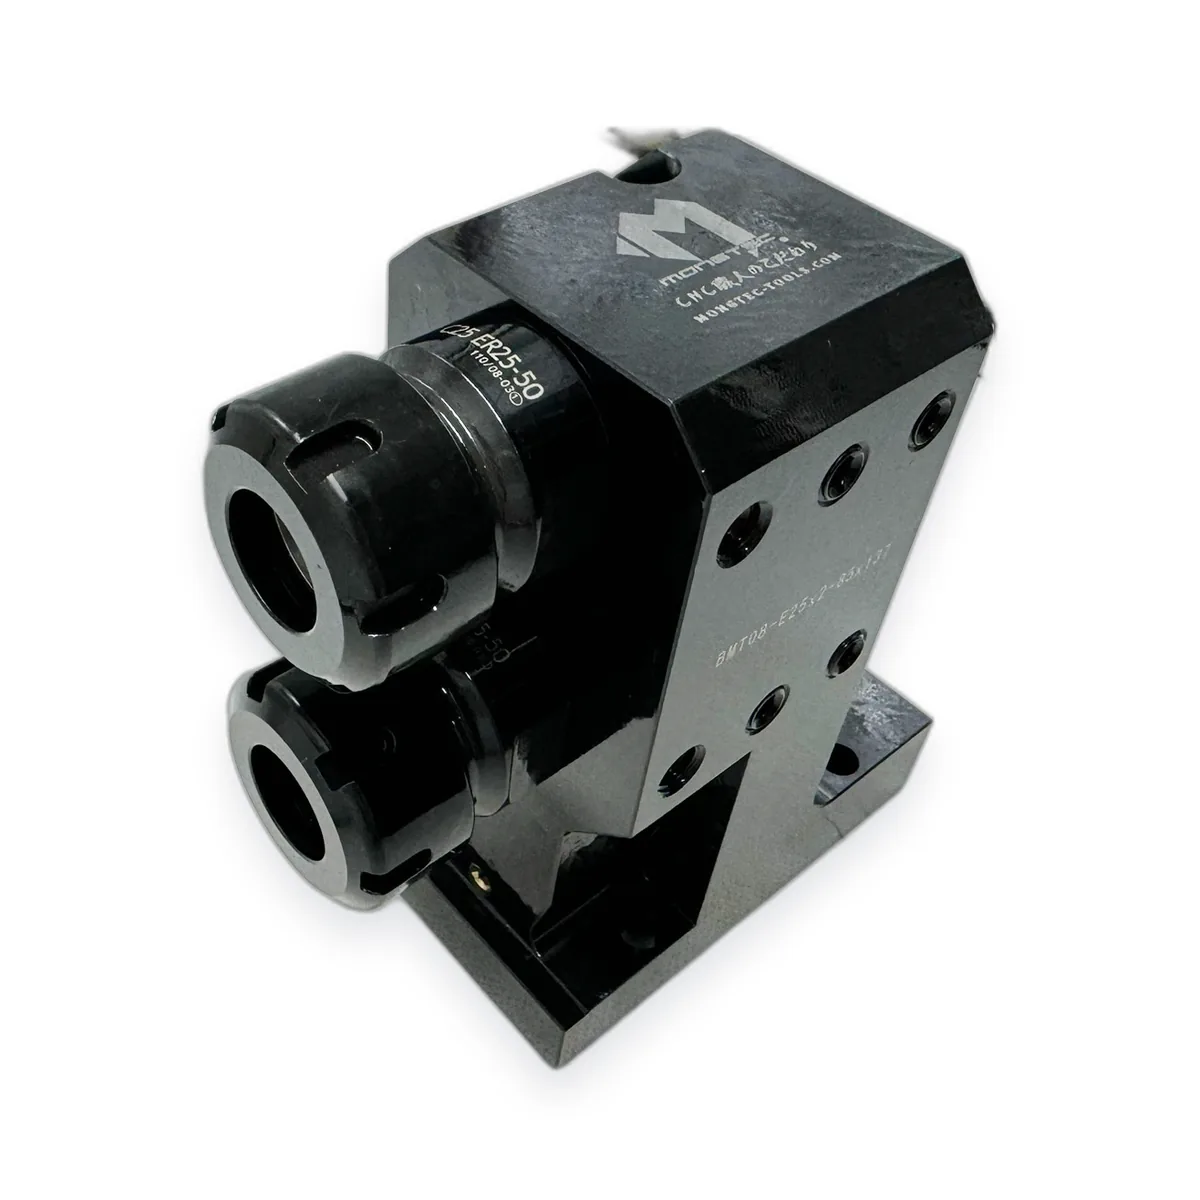
Mongtec Precisionは台湾・台中で設計・エンジニアリングを行う工具ブランドです。このガイドは、当社技術部門が見積前に実際に行っている 確認手順そのものです。順に確認していけば、何を発注すべきかが分かるか、あるいは何を当社に送れば確認できるかが分かります。
回転工具ホルダ(回転工具ホルダ、ライブツーリング)は、CNC旋盤のタレットに取り付け、タレット内部の駆動軸から 回転を受け取る工具保持ユニットです。旋削と同じ段取りのまま、フライス・穴あけ・タップ・溝入れができるため、 本来なら別工程でマシニングセンタに移す必要のある加工を1回の段取りで完結できます。
これに対し静止工具ホルダは駆動を持たず、バイトやボーリングバーを保持するだけです。 複合加工機のタレットには通常、両者が混在します。
経営面での意味はこうです — 回転工具のポジションを正しく1つ使えるごとに、段取り1回、搬送1回、待ち時間1回が消えます。 だからこそ選定は最初から正しく行う必要があります。
回転工具ホルダはタレットから回転を受け取り、静止工具ホルダはバイトを保持するだけです。複合加工機のタレットには両者が混在します。
これは「どちらが優れているか」という問題ではありません。お使いのタレットが決めます。 選択の余地は機械を購入した時点で決まっています。この表は、自分がどちら側かを判別するためのものです。
| VDI | BMT | |
|---|---|---|
| 規格 | DIN 69880 — 公開された国際規格 | 業界の事実上の標準。ISO・DINいずれも未制定 |
| 取付方式 | 円筒シャンクをタレットの丸穴に挿入し、側面からセレーション面に締結 | タレット端面に平面で密着させ、位置決めキーを基準に4本ボルトで固定 |
| 主なサイズ | VDI16 / 20 / 25 / 30 / 40 / 50 / 60 | BMT45 / 55 / 65 / 75 / 85 |
| 剛性 | シャンク部の締結力に依存 | 端面接触面積が大きく、フライス負荷下では一般に高剛性 |
| 交換性 | 1点締結のため着脱が速い | 4本ボルトのため着脱に手間がかかる |
| 互換リスク | 低い — 同じ呼称なら同じシャンク | 同じ呼称でも寸法が同じとは限らない。機種ごとに確認が必要 |
| 主な採用機 | 欧州製旋盤、ディスク型タレットの一部 | DN Solutions(斗山)、現代WIA、マザック、オークマ、ハースなど複合加工機の多く |
それでも判断がつかない場合は、タレット端面の写真と機種名があれば技術部門で判別できます。
インターフェースが確定したら、次の5点で品番が決まります。これらが揃っていれば、見積のやり取りは4往復ではなく1往復で済みます。
| 仕様 | なぜ選定を左右するか |
|---|---|
| 加工方向・姿勢 | アキシャル(端面加工)、ラジアル(外径加工)、アングルヘッド。何より先にホルダの系列が決まります。 |
| 工具取付部 | コレットサイズ(ER11〜ER50)、サイドロック、アーバ、焼きばめ。使用する工具側から決まります。 |
| 回転数と増減速比 | 1:1が標準。増速は小径工具の回転数を確保し、減速は重切削のトルクを確保します。Mongtecの公表仕様は標準6,000〜12,000 min-1、増速仕様で最大32,000 min-1です。 |
| トルク | 回るかどうかではなく、実際に削れるかを決めます。公表ライン能力は最大160 Nm。個別ユニットの定格は見積時に確認します。 |
| クーラント | 外部・内部・through、最大100 bar。ここを外すと、ホルダの価格に関係なく深穴での工具寿命が一気に落ちます。 |
Mongtec Precisionが公表している仕様範囲です。個別ユニットの定格は見積時に技術部門が確認します。
加工現場が損をするのは、ホルダの価格ではありません。損失はここで出ます。
| 起きること | コスト |
|---|---|
| インターフェースが合わない | 再発注と2度目のリードタイム。しかも機械はすでに生産計画に入っている |
| トルク不足 | びびり、面粗さ不良、不良品、ホルダ寿命の短縮 |
| 回転数不足 | 小径工具が適正回転域を下回る — 1個あたりの工具コストが上昇 |
| クーラント仕様の誤り | 深穴での工具寿命が急落。切屑処理のための計画外停止 |
| 振れ精度の逸脱 | ロット内での寸法ばらつき、手直し、品質部門との調整 |
インターフェースが分かれば、品番は公開されています。
| インターフェース | 公開品番数 |
|---|---|
| VDI30 | 62点 |
| VDI40 | 75点 |
| VDI50 | 16点 |
| BMT55 | 19点 |
| BMT65 | 11点 |
| 全インターフェース(VDI16〜60、BMT45〜85) | 228点 |
| PSCポリゴンシャンク(ISO 26623) | 385点、PSC32〜PSC100 |
機種から探す場合は日本語の機種一覧へ — マザック、オークマ、 中村留精密工業を掲載しています。
VDIとBMTは機械側の開放されたインターフェースであり、工具メーカーを変更してもタレット側の改造は一切不要です。 Mongtecでは36件の競合比較ページを公開しています(WTO、Benz、Heimatec、EWS Weigele、Sandvik Coromantなど)。 置き換え対象の品番と機種名をお送りいただければ、技術部門が相当品を確認します。
記載の他社名はすべて各権利者の商標です。Mongtec Precision Inc. は独立した工具ブランドであり、 これら各社との資本・提携・ライセンス関係はありません。社名はインターフェース適合の説明のためにのみ使用しています。
揃っているほど回答が早くなります。分からない項目は機種名から当社で割り出しますので、 情報が不完全でもお送りいただく価値はあります。
Mongtecの技術部門は、見積前にインターフェース寸法・逃げ・駆動カップリング・該当品番を実機基準で確認します。 つまりお手元に届くのは「表記が合っているホルダ」ではなく「実際に取り付くホルダ」です。
見積を依頼する — 発注前に技術部門がインターフェースを確認タレット端面を見てください。VDIは丸穴に差し込み、側面のクランプねじでセレーション面に締め付ける方式です。BMTはタレット端面に平面で密着させ、位置決めキーを基準に4本のボルトで固定します。タレットが見えない場合は機械の銘板とメーカー仕様書を確認するか、既存のホルダを1本外してシャンク形状を見るのが確実です。Mongtecでは409機種について公表されているタレットインターフェースを掲載しています。該当機種を探すか、機種名とタレット端面の写真をお送りいただければ判別いたします。
必ずしも共通ではありません。VDIはDIN 69880で規格化されているため、VDI40のシャンクはVDI40です。一方BMTは業界で広く使われている事実上の標準ですが、ISOにもDINにも制定されていません。同じBMT55の表記でも、工作機械メーカーによってボルト配置、位置決めキーの位置、駆動カップリングが異なる場合があります。これが発注時の最も多いミスです。Mongtecでは表記ではなく実機のタレット寸法を確認したうえで見積を作成します。
可能です。VDIとBMTはいずれも機械側の開放されたインターフェースであり、工具メーカーを変更してもタレット側の改造は不要です。MongtecではWTO、Benz、Heimatec、EWS、Sandvik Coromantなど36件の競合比較ページを公開しています。置き換え対象の品番と機種名をお送りいただければ、技術部門が相当品を確認します。
機械メーカー名と機種、分かる範囲でタレットインターフェース、加工方向(アキシャル・ラジアル・アングル)、コレットまたはシャンクサイズ、必要な回転数とトルク、クーラント方式(外部・内部・高圧)です。既存ホルダの置き換えであれば、旧品番とタレット端面の写真だけでも十分な場合がほとんどです。分からない項目は機種名から技術部門が割り出します。
はい。回転工具ホルダには1台ごとの個別検査成績書を添付しています。ロット単位の一般的な証明書ではなく、その個体の実測値です。