Mongtec Precision เป็นแบรนด์เครื่องมือของไต้หวัน สำนักงานใหญ่อยู่ที่เมืองไทจง คู่มือนี้คือขั้นตอนเดียวกับที่ฝ่ายวิศวกรรมของเราใช้ก่อนเสนอราคา หากคุณทำตามทีละข้อ คุณจะรู้แน่ชัดว่าต้องสั่งอะไร หรือรู้แน่ชัดว่าต้องส่งอะไรมาให้เรายืนยันให้
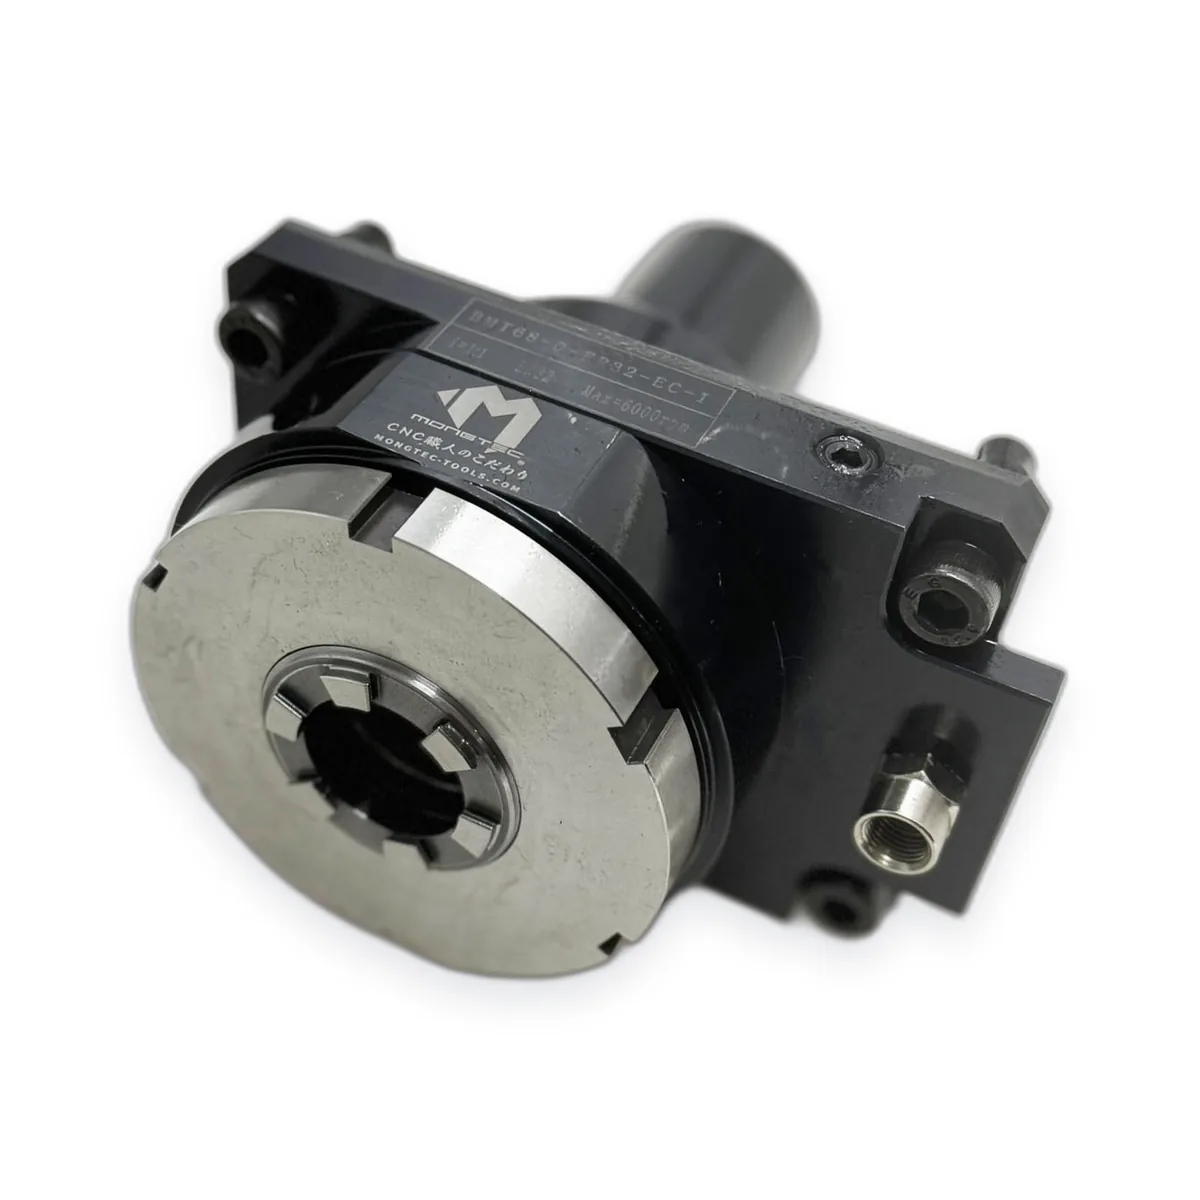
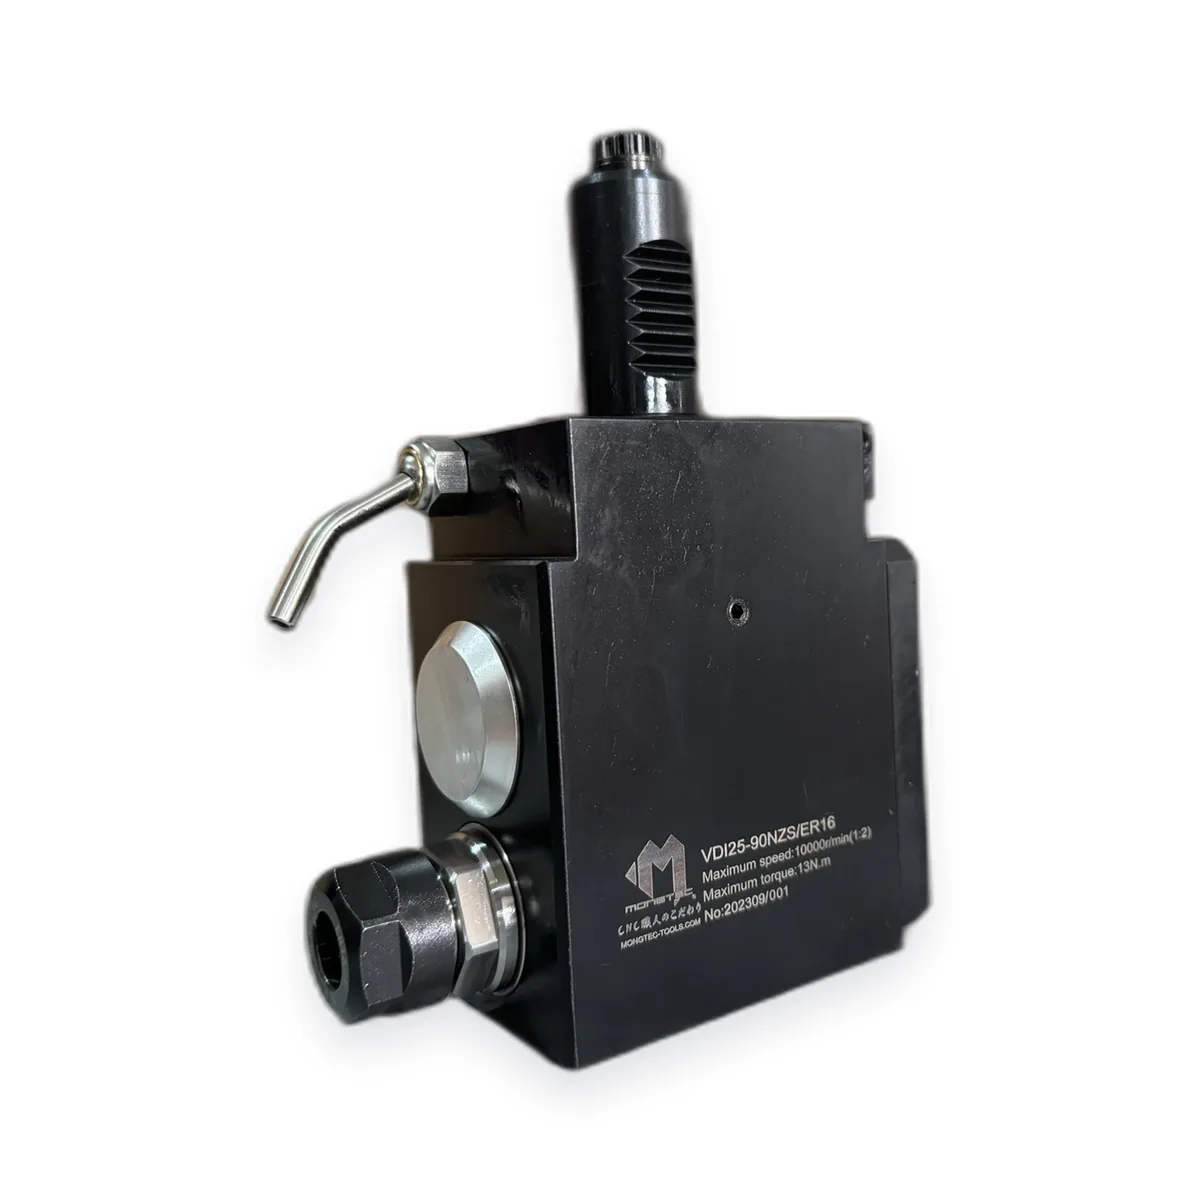
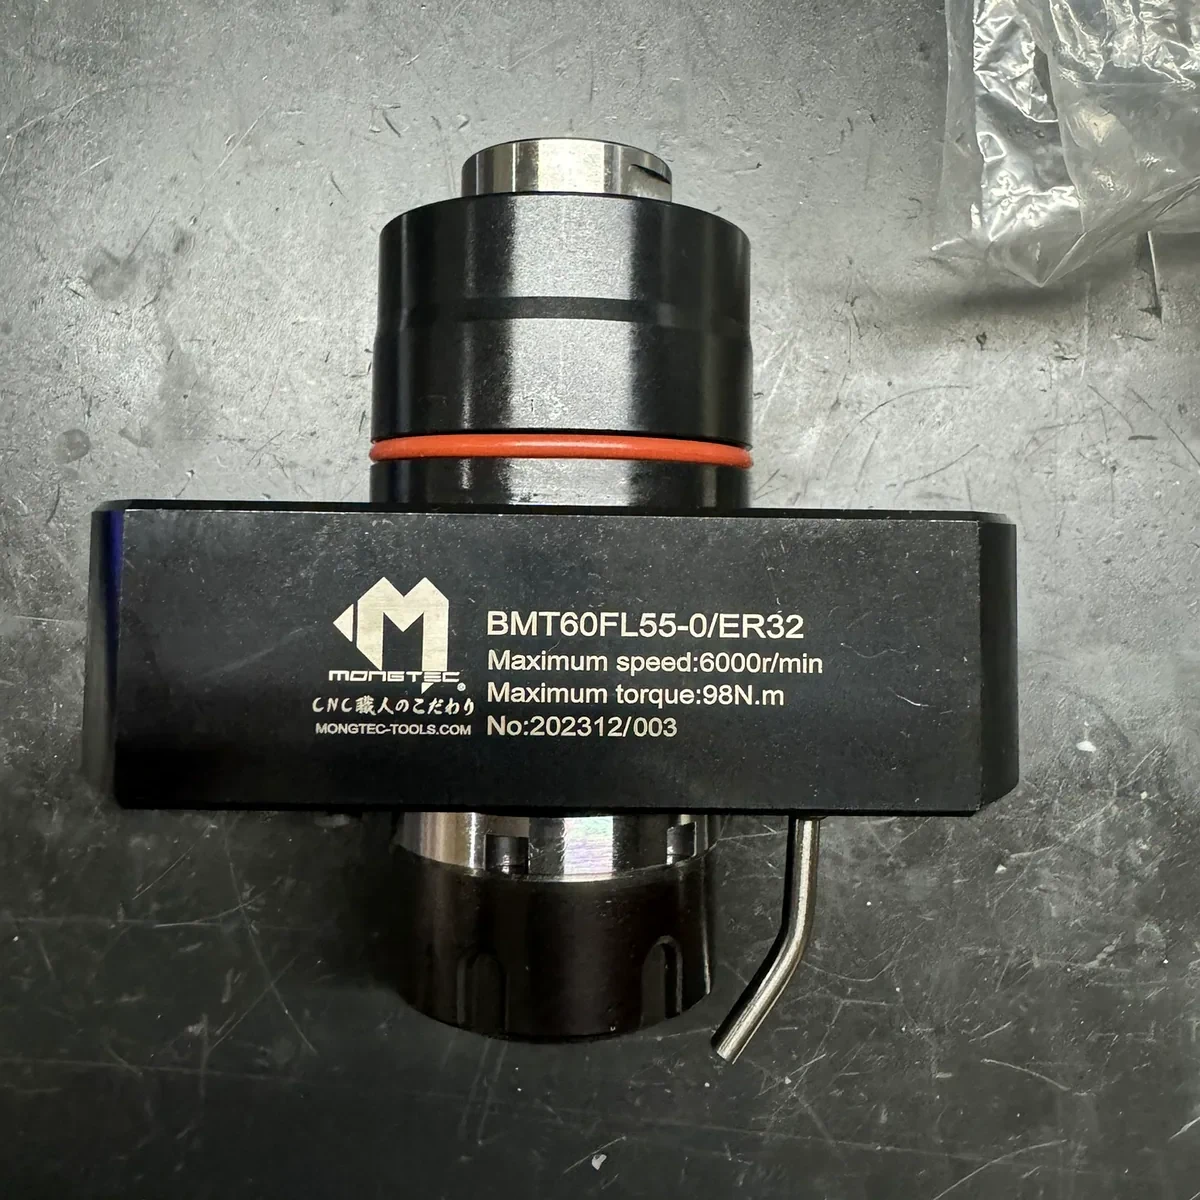
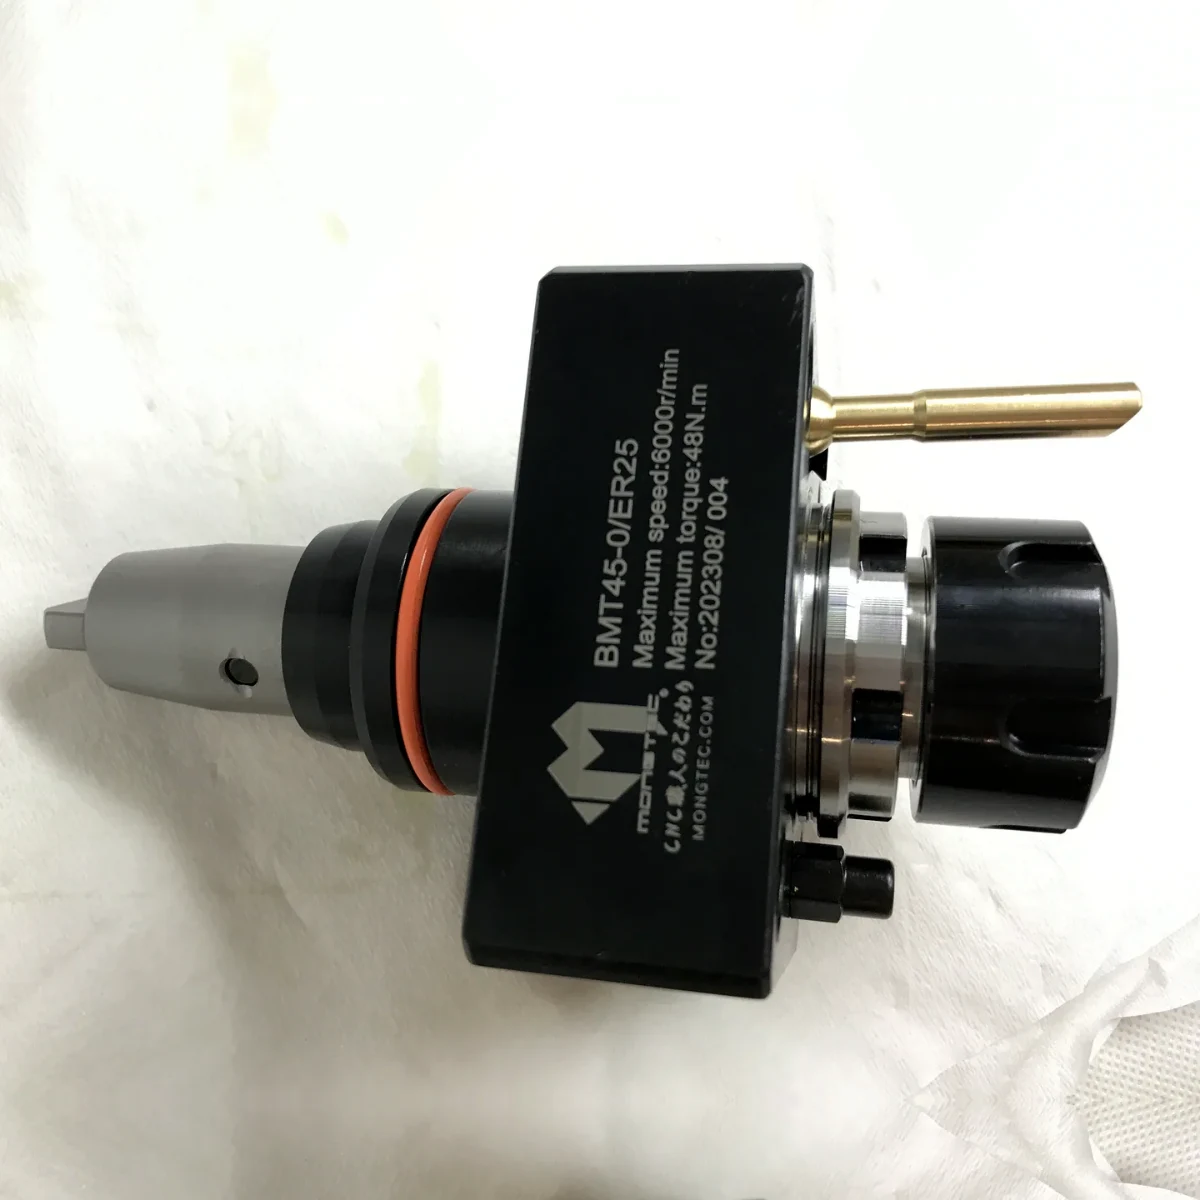
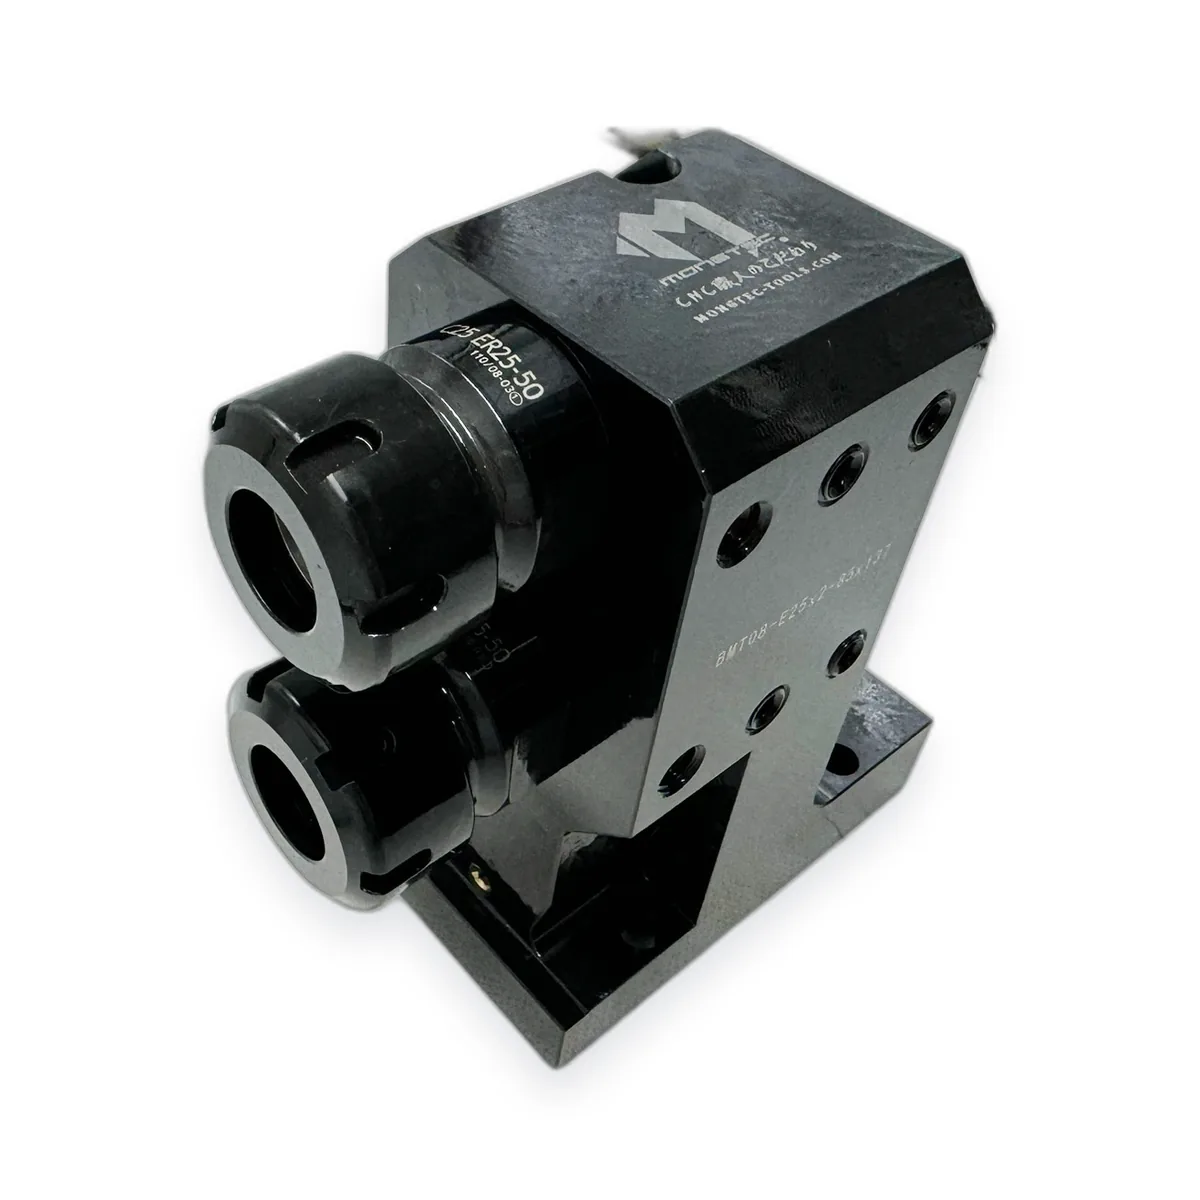
หัวจับเครื่องมือขับเคลื่อน (เรียกอีกอย่างว่า live tooling หรือชุดขับเคลื่อน) ติดตั้งบนป้อมมีดของเครื่องกลึง CNC และรับกำลังหมุนของตัวเองจากเพลาขับภายในป้อมมีด ทำให้เครื่องกลึงสามารถกัด เจาะ ต๊าปเกลียว และเซาะร่องได้ในการจับยึดเดียวกับที่กลึงชิ้นงาน ซึ่งงานเหล่านี้หากไม่มีก็ต้องยกไปทำเป็นกระบวนการที่สองบนแมชชีนนิ่งเซ็นเตอร์
หัวจับเครื่องมือแบบอยู่กับที่ ไม่มีระบบขับเคลื่อน เพียงจับยึดมีดกลึงหรือก้านคว้านเท่านั้น ป้อมมีดแบบกลึง-กัดทั่วไปจะมีทั้งสองแบบผสมกัน
ประเด็นเชิงธุรกิจคือ ทุกตำแหน่งขับเคลื่อนที่คุณใช้อย่างถูกต้องจะตัดการจับยึดหนึ่งครั้ง การขนย้ายหนึ่งครั้ง และการรอคิวหนึ่งครั้งออกไป นี่คือเหตุผลที่การเลือกต้องถูกต้องตั้งแต่ครั้งแรก
หัวจับแบบขับเคลื่อนรับกำลังหมุนจากป้อมมีด ส่วนแบบอยู่กับที่เพียงจับยึดมีดกลึง ป้อมมีดแบบกลึง-กัดทั่วไปมีทั้งสองแบบ
นี่ไม่ใช่คำถามว่า «แบบไหนดีกว่า» ป้อมมีดของคุณเป็นตัวกำหนด และการตัดสินใจนี้เกิดขึ้นตั้งแต่ตอนซื้อเครื่อง ตารางนี้ใช้เพื่อระบุว่าคุณอยู่ฝั่งไหน
| VDI | BMT | |
|---|---|---|
| มาตรฐาน | DIN 69880 — มาตรฐานสากลที่ประกาศใช้แล้ว | มาตรฐานที่ยอมรับกันในอุตสาหกรรม ยังไม่มีทั้ง ISO และ DIN ประกาศเป็นมาตรฐาน |
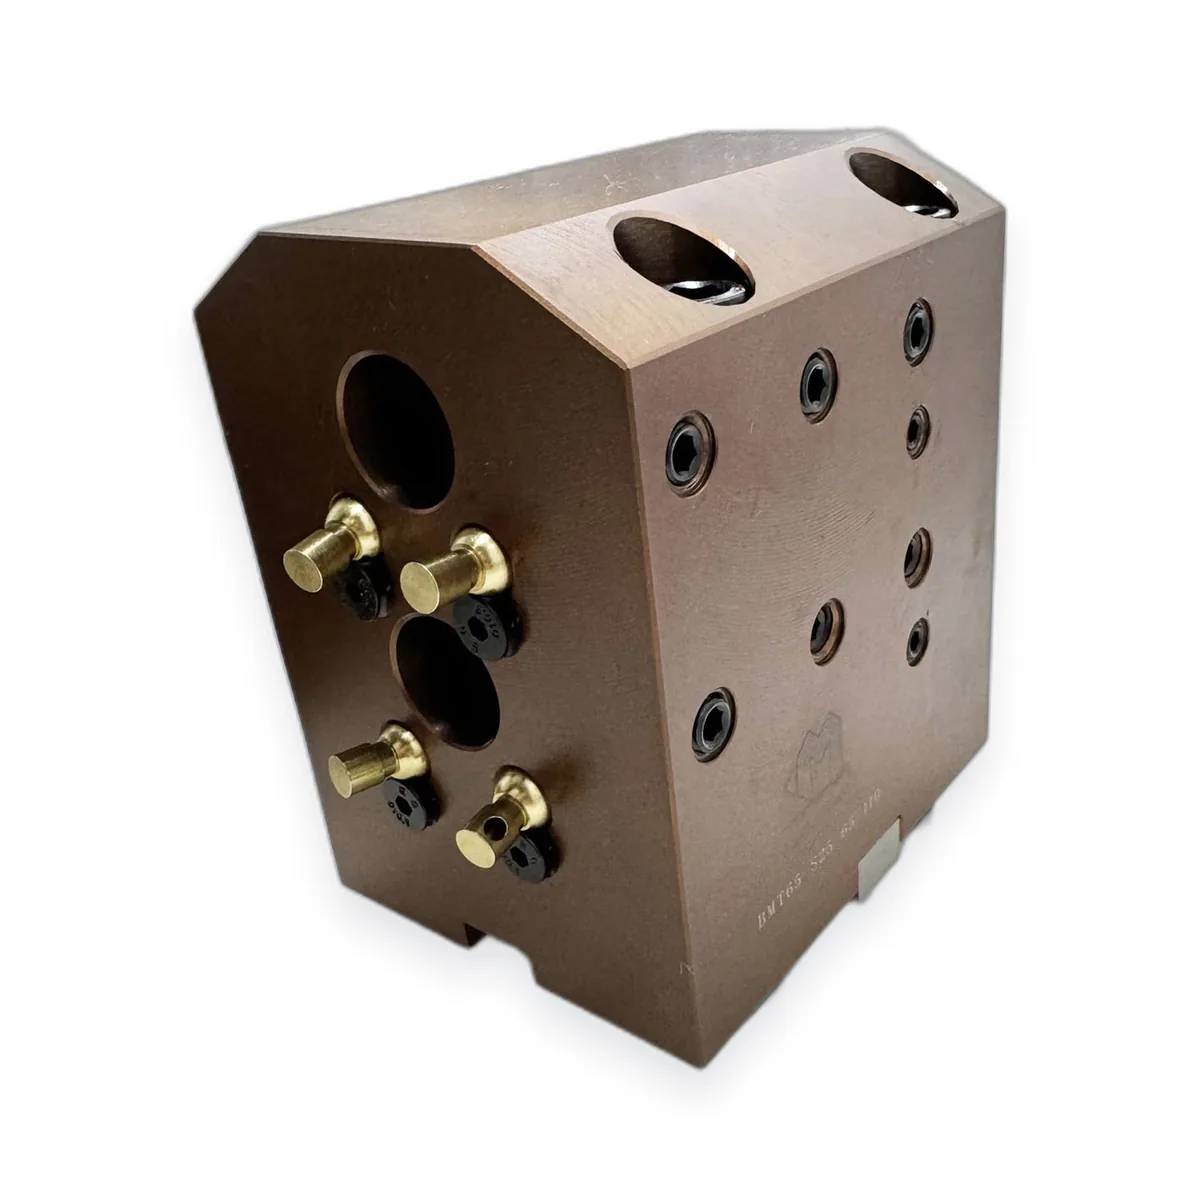
| การติดตั้ง | ก้านทรงกระบอกสอดเข้ารูกลมของป้อมมีด แล้วจับยึดจากด้านข้างกดกับหน้าที่มีร่องฟัน | หน้าแบนแนบกับป้อมมีด ยึดด้วยสลักสี่ตัว และกำหนดตำแหน่งด้วยลิ่ม |
| ขนาดที่พบบ่อย | VDI16 / 20 / 25 / 30 / 40 / 50 / 60 | BMT45 / 55 / 65 / 75 / 85 |
| ความแข็งแกร่ง | ขึ้นอยู่กับการจับยึดก้าน | พื้นที่สัมผัสหน้าแปลนกว้าง — โดยทั่วไปแข็งแกร่งกว่าเมื่อรับภาระงานกัด |
| การเปลี่ยนสลับ | จุดจับยึดเดียว เปลี่ยนได้เร็วกว่า | สลักสี่ตัว เปลี่ยนได้ช้ากว่า |
| ความเสี่ยงในการใช้แทนกัน | ต่ำ — รหัสเรียกเดียวกัน ก้านเดียวกัน | ชื่อเหมือนกันไม่ได้รับประกันว่าขนาดจะเหมือนกัน ต้องตรวจสอบเป็นรายเครื่อง |
| มักพบใน | เครื่องกลึงที่ผลิตในยุโรปและป้อมมีดแบบจานจำนวนมาก | DN Solutions (Doosan), Hyundai WIA, Mazak, Okuma, Haas และเครื่องกลึง-กัดส่วนใหญ่ |
ใหม่: รูปแบบสลักเกลียว BMT แยกตามผู้ผลิตเครื่องจักร — ตารางอ้างอิงรูปแบบสลักเกลียวป้อมมีด 38 แบบ พร้อมเครื่องจักรที่ใช้แต่ละแบบ
ยังไม่แน่ใจใช่ไหม? รูปถ่ายหน้าป้อมมีดพร้อมรุ่นเครื่องจักรก็เพียงพอให้ฝ่ายวิศวกรรมของเราระบุให้ได้
เมื่ออินเทอร์เฟซชัดเจนแล้ว ห้าข้อนี้คือสิ่งที่ตัดสินว่าคุณต้องใช้รหัสสินค้าใด เตรียมข้อมูลเหล่านี้ไว้ แล้วการเสนอราคาจะจบในการติดต่อรอบเดียว แทนที่จะเป็นสี่รอบ
| ข้อกำหนดจำเพาะ | เหตุใดจึงเป็นตัวชี้ขาดในการเลือก |
|---|---|
| นุงาน • ทิศทางการติดตั้ง | แนวแกน (งานหน้า) แนวรัศมี (งานผิวนอก) หรือหัวมุม ข้อนี้เป็นตัวกำหนดตระกูลด้ามจับก่อนปัจจัยอื่นทั้งหมด |
| อินเทอร์เฟซเครื่องมือ | ขนาดคอลเล็ท (ER11 ถึง ER50) ล็อกด้านข้าง แมนเดรล หรือเผาประกอบ กำหนดโดยมีดที่คุณตั้งใจจะใช้ |
| ความเร็วและอัตราทดเฟือง | มาตรฐานคือ 1:1 ชุดเร่งรอบช่วยเพิ่มรอบสำหรับมีดเส้นผ่านศูนย์กลางเล็ก ส่วนชุดทดรอบลงช่วยเพิ่มแรงบิดสำหรับงานกัดหนัก สายผลิตภัณฑ์เครื่องมือขับเคลื่อน Mongtec ที่เผยแพร่ทำงานที่ 6,000–12,000 rpm ในระดับมาตรฐาน และสูงสุด 32,000 rpm เมื่อใช้ชุดเร่งรอบ |
| แรงบิด | เป็นตัวกำหนดว่าด้ามจับตัดงานได้จริงแค่ไหน ไม่ใช่แค่หมุนได้ ความสามารถของสายผลิตภัณฑ์ที่เผยแพร่สูงถึง 160 Nm ส่วนค่าพิกัดของแต่ละชุดจะยืนยันเมื่อเสนอราคา |
| น้ำหล่อเย็น | ภายนอก ภายใน หรือผ่านแกน สูงสุด 100 bar เลือกผิดข้อนี้แล้วอายุเครื่องมือในรูลึกจะตกฮวบ ไม่ว่าด้ามจับจะแพงแค่ไหน |
ช่วงข้อกำหนดเป็นค่าที่ Mongtec Precision เผยแพร่ ส่วนค่าของสินค้าแต่ละชิ้นจะได้รับการยืนยันโดยฝ่ายวิศวกรรมในขั้นตอนเสนอราคา
โรงงานแทบไม่เคยขาดทุนจากราคาหัวจับ แต่ขาดทุนจากสิ่งเหล่านี้
| อะไรจะผิดพลาด | ต้นทุนที่ต้องจ่าย |
|---|---|
| อินเทอร์เฟซประกอบเข้ากันไม่ได้ | ต้องสั่งซื้อใหม่และรอรอบส่งมอบอีกรอบ ทั้งที่งานขึ้นแผนผลิตไปแล้ว |
| กำหนดแรงบิดต่ำเกินไป | เกิดการสั่น ผิวงานไม่ดี ชิ้นงานเสีย และอายุด้ามจับสั้นลง |
| กำหนดความเร็วต่ำเกินไป | มีดขนาดเล็กต้องทำงานต่ำกว่าช่วงที่มีประสิทธิภาพ — ต้นทุนมีดต่อชิ้นงานสูงขึ้น |
| คอนฟิกน้ำหล่อเย็นผิด | อายุเครื่องมือตกฮวบเมื่อเจาะรูลึก ต้องหยุดเครื่องนอกแผนเพื่อเคลียร์เศษ |
| ความเยื้องศูนย์เกินพิกัด | ขนาดชิ้นงานเลื่อนไปทั้งล็อต ต้องแก้ไขงานใหม่ และเกิดข้อโต้แย้งกับฝ่าย QC |
เมื่อทราบอินเทอร์เฟซแล้ว รหัสสินค้าทั้งหมดเผยแพร่ไว้ให้ดูได้โดยตรง
| อินเทอร์เฟซ | รหัสสินค้าที่เผยแพร่ |
|---|---|
| VDI30 | 62 หัวจับเครื่องมือขับเคลื่อน |
| VDI40 | 75 หัวจับเครื่องมือขับเคลื่อน |
| VDI50 | 16 หัวจับเครื่องมือขับเคลื่อน |
| BMT55 | 19 หัวจับเครื่องมือขับเคลื่อน |
| BMT65 | 11 หัวจับเครื่องมือขับเคลื่อน |
| ทุกอินเทอร์เฟซ (VDI16–60, BMT45–85) | 228 รหัสสินค้าเครื่องมือขับเคลื่อน |
| ก้าน PSC / โพลิกอน (ISO 26623) | 385 รหัสสินค้า ช่วง PSC32–PSC100 |
หรือเริ่มจากเครื่องจักรของคุณ: ดูเครื่องกลึง 409 รุ่นแยกตามยี่ห้อ.
VDI และ BMT เป็นอินเทอร์เฟซฝั่งเครื่องจักรแบบเปิด การเปลี่ยนผู้จำหน่ายเครื่องมือจึงไม่ต้องดัดแปลงป้อมมีดเลย Mongtec เผยแพร่ หน้าเทียบรหัสกับคู่แข่ง 36 หน้า ครอบคลุม WTO, Benz, Heimatec, EWS Weigele, Sandvik Coromant และรายอื่น ๆ ส่งรหัสที่คุณกำลังจะเปลี่ยนพร้อมรุ่นเครื่องจักรมา แล้วฝ่ายวิศวกรรมจะยืนยันรหัสที่เทียบเท่าให้
ชื่อยี่ห้อของบุคคลที่สามทั้งหมดเป็นทรัพย์สินของเจ้าของแต่ละราย Mongtec Precision Inc. เป็นแบรนด์เครื่องมืออิสระ ไม่ได้มีความเกี่ยวข้อง ไม่ได้รับการรับรอง และไม่ได้รับอนุญาตจากรายใด ชื่อเหล่านี้ใช้เพื่อระบุความเข้ากันได้ของอินเทอร์เฟซเท่านั้น
ยิ่งให้ข้อมูลได้มากเท่าไร คำตอบก็ยิ่งเร็วขึ้นเท่านั้น สิ่งที่คุณไม่ทราบ เราจะประเมินจากรุ่นเครื่องจักรให้ แม้ข้อมูลยังไม่ครบก็ยังคุ้มที่จะส่งมา
ฝ่ายวิศวกรรมของ Mongtec จะตรวจสอบขนาดอินเทอร์เฟซ ระยะปลอดภัย คัปปลิงส่งกำลัง และรหัสสินค้าที่ถูกต้องสำหรับเครื่องจักรของคุณโดยเฉพาะก่อนเสนอราคา สิ่งที่คุณได้รับจึงเป็นหัวจับที่ประกอบได้จริง ไม่ใช่หัวจับที่ตรงกับป้ายชื่อ
ขอใบเสนอราคา — ฝ่ายวิศวกรรมยืนยันอินเทอร์เฟซก่อนคุณสั่งซื้อให้ดูที่หน้าป้อมมีด หัวจับ VDI จะสวมลงในรูกลมและล็อกด้วยสกรูเซาะร่องจากด้านข้าง ส่วนหัวจับ BMT จะวางแนบเรียบกับหน้าป้อมมีดและยึดด้วยสลักเกลียวสี่ตัวรอบลิ่มกำหนดตำแหน่ง หากมองไม่เห็นป้อมมีด ให้ตรวจสอบแผ่นป้ายเครื่องและใบสเปกของผู้ผลิต หรือถอดหัวจับที่ใช้อยู่ออกมาหนึ่งตัวแล้วดูก้าน นอกจากนี้ Mongtec ยังเผยแพร่อินเทอร์เฟซป้อมมีดที่ประกาศไว้ของเครื่องกลึง 409 รุ่น ลองค้นหาเครื่องของคุณ หรือส่งรูปหน้าป้อมมีดพร้อมรุ่นเครื่องมา แล้วฝ่ายวิศวกรรมของ Mongtec จะระบุให้
ไม่จำเป็นเสมอไป VDI เป็นมาตรฐานตาม DIN 69880 ก้าน VDI40 จึงเป็นก้าน VDI40 เหมือนกันทุกที่ แต่ BMT เป็นมาตรฐานโดยพฤตินัยของอุตสาหกรรม ไม่ใช่มาตรฐาน ISO หรือ DIN รูปแบบสลักเกลียว ตำแหน่งลิ่มกำหนดตำแหน่ง และคัปปลิงส่งกำลังจึงอาจต่างกันระหว่างผู้ผลิต แม้ทั้งคู่จะระบุว่าเป็น BMT55 ก็ตาม นี่คือความผิดพลาดในการสั่งซื้อที่พบบ่อยที่สุด Mongtec จะยืนยันขนาดป้อมมีดจริงก่อนเสนอราคา แทนที่จะส่งของตามป้ายชื่อ
ได้ VDI และ BMT เป็นอินเทอร์เฟซฝั่งเครื่องจักรแบบเปิด ไม่ต้องดัดแปลงอะไรบนป้อมมีดเพื่อเปลี่ยนผู้จำหน่ายเครื่องมือ Mongtec เผยแพร่หน้าเทียบรหัสกับคู่แข่ง 36 หน้า ครอบคลุม WTO, Benz, Heimatec, EWS, Sandvik Coromant และรายอื่น ๆ ส่งรหัสที่คุณกำลังจะเปลี่ยนพร้อมรุ่นเครื่องจักรมา แล้วฝ่ายวิศวกรรมของ Mongtec จะยืนยันรหัสที่เทียบเท่าให้
ยี่ห้อและรุ่นเครื่องจักร อินเทอร์เฟซป้อมมีดหากทราบ ลักษณะงาน (แนวแกน แนวรัศมี หัวมุม) ขนาดก้านหรือคอลเล็ต ความเร็วรอบและแรงบิดที่ต้องการ ชนิดน้ำหล่อเย็น (ภายนอก ภายใน หรือแรงดันสูง) และจำนวนที่ต้องการ หากเปลี่ยนแทนหัวจับเดิม รหัสเดิมพร้อมรูปหน้าป้อมมีดมักเพียงพอแล้ว สิ่งที่คุณไม่ทราบ ฝ่ายวิศวกรรมของ Mongtec จะประเมินจากรุ่นเครื่องจักรให้ กำหนดส่งมอบจะยืนยันตามรายการและจำนวนที่ลูกค้าต้องการ
หัวมุมสำหรับแมชชีนนิ่งเซ็นเตอร์ — BT30, BT40, BT50, HSK-A63, HSK-A100.