Запросить коммерческое предложение →
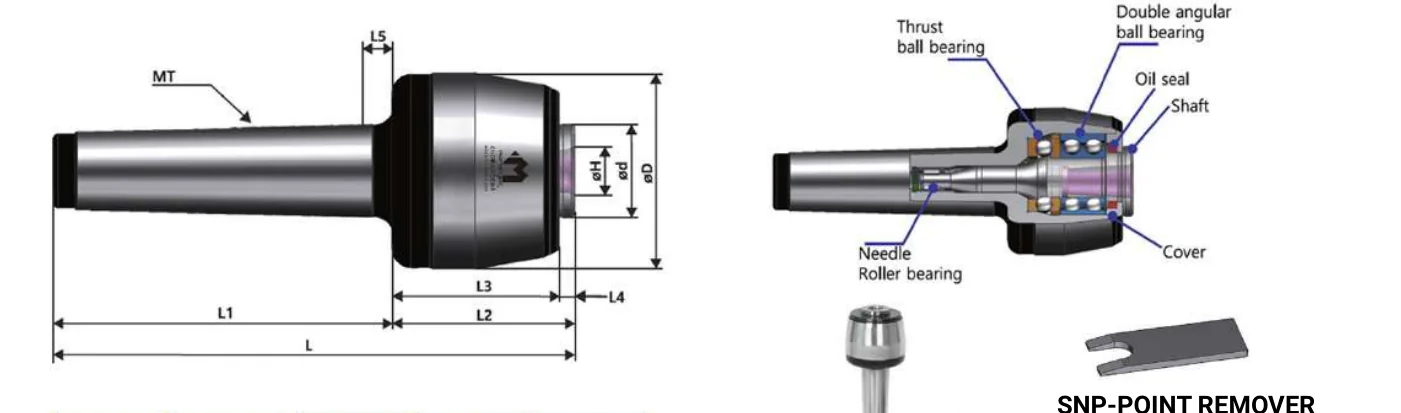
Вращающийся центр — это в основном пакет подшипников и корпус; деталь, которая действительно касается заготовки, — закалённый наконечник, стоящий лишь малую долю целого. Серии MSNP и MCNP разделяют их. Корпус остаётся в задней бабке, а наконечник снимается, поэтому одно вложение покрывает наконечник 60° для общих работ, наконечник 75° или 90° для неглубокого центрового отверстия, скруглённый наконечник для труб или поводковый наконечник.
Главная цифра каталога здесь такова: при замене наконечника биение остаётся в пределах 0.005 mm. В этом вся суть — если бы замена наконечника стоила вам точности, вы бы покупали отдельные центры.
MSNP — полноразмерный корпус, от Морзе 2 до Морзе 5, вал центра закалён до HRA 58–62. MCNP — исполнение для небольших заготовок, его наконечник имеет двухступенчатую угловую форму, специально выполненную для минимизации помех: на небольшой детали инструмент и центр конкурируют за одно пространство, и ступенчатый наконечник освобождает место.
В таблицах MSNP-SPOINT ниже приведены сами сменные наконечники, сгруппированные по форме. Первая цифра номера наконечника обозначает форму, вторая — размер конуса Морзе корпуса, к которому он подходит.
Обозначения размеров взяты из каталога и относятся к чертежу, приведённому для каждой серии. Указывайте название серии вместе с номером модели — один и тот же номер модели используется в нескольких сериях, поэтому "MSNN 2601001" однозначно определяет деталь, а "2601001" сам по себе — нет. Прочерк означает, что в каталоге нет применимого значения для этой ячейки; такие значения подтверждаются письменно при запросе коммерческого предложения.
| Модель | Конус | ΦD | Φd | L | L1 | L2 | L3 | L4 | L5 | ΦH | Масса (kg) | R.P.M | Биение (mm) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 2102001 | MT2 | 49 | 25 | 115 | 68 | 47 | 42 | 5 | 6 | 12 | 100 | 5,000 | 0.003 |
| 3102001 | MT3 | 49 | 25 | 132 | 85 | 47 | 42 | 5 | 6 | 12 | 180 | 5,000 | 0.003 |
| 4102001 | MT4 | 66 | 31.4 | 166 | 108 | 58 | 53 | 5 | 8 | 15 | 300 | 3,800 | 0.003 |
| 5102001 | MT5 | 83 | 40 | 207.5 | 136 | 71.5 | 65 | 6.2 | 8 | 22 | 700 | 3,000 | 0.003 |
| Модель | Конус | ΦD | Φd | L | L1 | L2 |
|---|---|---|---|---|---|---|
| 1-2102001 | MT2 | 20 | 12 | 48 | 24 | 24 |
| 1-3102001 | MT3 | 20 | 12 | 48 | 24 | 24 |
| 1-4102001 | MT4 | 28 | 15 | 61.5 | 30 | 31.5 |
| 1-5102001 | MT5 | 38 | 22 | 78 | 35 | 43 |
| 2-2102001 | MT2 | 20 | 12 | 43.8 | 24 | 19.8 |
| 2-3102001 | MT3 | 20 | 12 | 43.8 | 24 | 19.8 |
| 3-2102001 | MT2 | 20 | 12 | 40.9 | 24 | 16.9 |
| 3-3102001 | MT3 | 20 | 12 | 40.9 | 24 | 16.9 |
| Модель | Конус | ΦD | ΦG | L | L1 | L2 | Φd |
|---|---|---|---|---|---|---|---|
| 4-2102001 | MT2 | 18 | 12 | 54 | 24 | 30 | 10 |
| 4-3102001 | MT3 | 18 | 12 | 54 | 24 | 30 | 10 |
| 4-5102001 | MT5 | 32 | 32 | 90 | 35 | 55 | 14 |
| 5-2102001 | MT2 | 45 | 12 | 51 | 24 | 27 | 25 |
| 5-3102001 | MT3 | 45 | 12 | 51 | 24 | 27 | 25 |
| 5-4102001 | MT4 | 55 | 15 | 61.5 | 30 | 31.5 | 30 |
| Модель | Конус | ΦD | ΦG | L | L1 | L2 | ΦH | Φh |
|---|---|---|---|---|---|---|---|---|
| 6-2102001 | MT2 | 22 | 12 | 40 | 24 | 16 | 18 | 6 |
| 6-3102001 | MT3 | 22 | 12 | 40 | 24 | 16 | 18 | 6 |
| 6-4102001 | MT4 | 40 | 15 | 57 | 30 | 27 | 36 | 15 |
| 6-5102001 | MT5 | 50 | 22 | 65 | 35 | 30 | 47 | 25 |
| Модель | Конус | ΦD | Φd | L | L1 | L2 | L3 | L4 | L5 | ΦH | R.P.M | Биение (mm) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 3102201 | MT3 | 49 | 31.4 | 158.5 | 85 | 73.5 | 42 | 31.5 | 6 | 12 | 5,000 | 0.003 |
| 5102201 | MT5 | 83 | 40 | 235 | 136 | 99 | 65 | 34 | 8 | 12 | 3,000 | 0.003 |
Источник: каталог Mongtec Precision Center, Ver 2026 (поводковые центры).
Каталог указывает биение в пределах 0.005 mm после замены наконечника. Сам корпус выполнен с более жёстким допуском; при проектировании следует исходить из значения 0.005 mm, если наконечник меняется в процессе эксплуатации.
Нет. У двух серий разные посадочные места наконечников и разные размеры корпусов. Заказывайте наконечники по таблице, соответствующей серии вашего корпуса.
Чтобы освободить место для инструмента. При обработке малых диаметров токарный резец должен подходить близко к торцу со стороны задней бабки; ступенчатый наконечник освобождает пространство, которое занимает обычный конус 60 градусов.