Запросить коммерческое предложение →
Отверстие нагревается индукционным способом, пока не расширится на несколько сотых миллиметра, хвостовик инструмента вставляется в него, и при остывании отверстие сжимается на хвостовике. В соединении больше ничего нет — ни цанги, ни гайки, ни клина. Оправка и инструмент работают как единое тело.
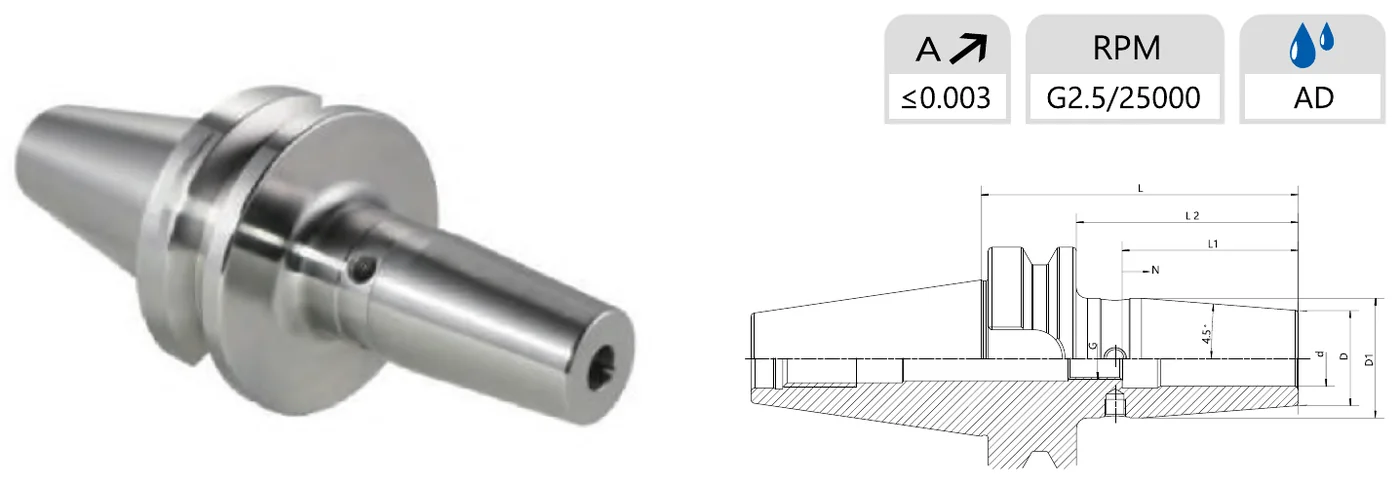
Отсюда следуют три преимущества, благодаря которым термозажим стал стандартом в высокоскоростной обработке и изготовлении пресс-форм: наибольшее усилие зажима на единицу диаметра оправки; максимально тонкий профиль носовой части, позволяющий оправке входить в полости, недоступные другим патронам; и отсутствие деталей, способных нарушить балансировку, — именно это обеспечивает биение ≤ 0.003 mm и балансировку G2.5 при 25 000 rpm.
| Хвостовик | Стандарт | Внутренняя подача СОЖ | Интерфейс |
|---|---|---|---|
| BT | 122 артикула → | 63 артикула → | BT (MAS 403 BT, конус 7/24) |
| BBT | 76 артикулов → | 63 артикула → | BBT (двухконтактный, по торцу и конусу, типа BIG-PLUS) |
| SK | 106 артикулов → | 58 артикулов → | SK / DIN 69871 (ISO 7/24) |
| CAT | 82 артикула → | 72 артикула → | CAT / ANSI-ASME B5.50 (ISO 7/24) |
| HSK-A | 147 артикулов → | 67 артикулов → | HSK форма A (DIN 69893-1) |
| HSK-E | 50 артикулов → | — | HSK форма E (DIN 69893-5, симметричный, для высоких скоростей) |
| HSK-F | 44 артикула → | — | HSK форма F (DIN 69893-6, симметричный, для обработки древесины / высоких скоростей) |
Выбирайте отверстие точно по хвостовику инструмента — отверстие термозажимного патрона рассчитано на один номинальный диаметр, диапазона зажима нет. Затем выберите самую короткую установочную длину, при которой инструмент ещё достаёт до обрабатываемого элемента: каждый лишний миллиметр вылета снижает жёсткость, а именно ради жёсткости и выбирают термозажим.
По досягаемости, балансировке и жёсткости — да: в соединении ничего нет. С другой стороны, каждое отверстие рассчитано ровно на один диаметр хвостовика, а для смены инструмента нужна индукционная установка. Гидравлические патроны лучше гасят вибрации и позволяют менять инструмент ключом; цанговые патроны охватывают диапазон диаметров одной оправкой. Большинство производств применяют термозажим для высокоскоростной обработки, глубоких полостей и чистовых операций, а цанговые или гидравлические патроны оставляют для общего фрезерования. Mongtec выпускает все три типа — см. все типы оправок.
Отверстия шлифуются под хвостовики инструмента с допуском h6. Если ваш инструмент не h6, сообщите фактический допуск хвостовика, и Mongtec подтвердит размер отверстия до выставления коммерческого предложения.
Да. Нестандартные установочные длины и интерфейсы хвостовика изготавливаются по чертежу — пришлите чертёж или укажите станок и требуемый вылет.
Сообщите интерфейс шпинделя, используемые диаметры хвостовиков инструмента и требуемый вылет. Габаритные чертежи предоставляются по электронной почте после открытия запроса.